فارسی
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
چاک های EDM نوع R دقت با کارایی بالا را برای برنامه های EDM ارائه می دهند
به عنوان تامین کننده صنعتی قابل اعتماد چاک های EDM نوع R،JWGRIPچاکهای پنوماتیکی با عمر طولانی، چاکهای دستی و ماژولهای بستن چند ایستگاهی را برای سازندگان قالب، پیمانکاران پردازش الکترود و خریداران کارگاه EDM که به دنبال تکرارپذیری ثابت بستن در عملیاتهای فرسایش جرقه مداوم هستند، ارائه میکند. قطعات عملکردی اصلی، عملیات برودتی در کارخانه و لایهبندی دقیق را دریافت میکنند تا تغییر شکل حرارتی ناشی از تخلیه جرقه طولانیمدت را کاهش دهند و عملکرد مکانیابی پایدار را تحت بارگذاری چرخهای حفظ کنند. فراتر از سخت افزار بستن EDM، JWGRIP نیز توسعه می یابدEROWA سازگار EDM Workholdingو Wire EDM Workholding Fixtures، نیازهای کلمپینگ را از آماده سازی الکترود تا تکمیل سیم برش برآورده می کند.
بسیاری از امکانات پردازش قالب، میزان عملکرد ناپایدار چاک را دست کم می گیرند که می تواند کیفیت قطعه نهایی را کاهش دهد. در تولید روزانه EDM، اپراتورها اغلب الکترودها و قطعات کار را تعویض می کنند. سازه های گیره معمولی به راحتی پس از جداسازی چندگانه دچار تغییر موقعیت می شوند. انحراف موقعیت کوچک در ماشینکاری جرقه ای تقویت می شود، که منجر به شکاف جرقه ناهموار، سطوح حفره قالب معیوب و افزایش سرعت کار مجدد می شود. بدون چاکهای اختصاصی طراحیشده برای محیطهای EDM غنی از دیالکتریک، کارگاهها نمیتوانند به طور کامل به پتانسیل ماشینهای EDM پیشرفته ارائه دهند، حتی اگر سرمایهگذاری زیادی روی تجهیزات پیشرفته فرسایش جرقه انجام دهند.
چه چیزی سخت افزار گیره گیر ساخته شده را از وسایل همه منظوره مورد استفاده در دستگاه های EDM متمایز می کند؟
گیره های مکانیکی استاندارد یا بلوک های گیره ساده برای محیط های فرز CNC ساخته شده اند و فاقد محافظت در برابر غوطه ور شدن مایع دی الکتریک، تجمع باقی مانده کربن و نوسانات حرارتی ناشی از پالس هستند.
در مقابل، چاک های EDM نوع R برای شرایط کاری منحصر به فرد فرسایش جرقه کاملاً بهینه شده اند.
چاک EDM پنوماتیک R-Type D150 قفل پنوماتیک سریع و متعادل را برای تعویض مکرر الکترود ارائه می دهد، در حالی که چاک EDM CNC دستی R-Type D75 MacroStd برای کارهای نمونه اولیه با حجم کم که در آن هوا در محل در دسترس نیست مناسب است. چاک EDM پنوماتیک 9 در 1 R-Type از موقعیت یابی همزمان چند الکترود پشتیبانی می کند و زمان چرخه ماشین کاری را برای قالب های حفره پیچیده تا حد زیادی کاهش می دهد.
ساختارهای داخلی مهر و موم شده مانع از ورود سیال دی الکتریک و بقایای کربن به شکاف اتصالات دقیق می شوند و سایش اجزای مکان داخلی را کاهش می دهند. هر عمل گیرهای، منبع اصلی را بازتولید میکند، بنابراین اپراتورها از بررسی مکرر نشانگر و تنظیم مجدد الکترود زمانبر بین وظایف مختلف جرقه اجتناب میکنند.
مزایای فرآیند
بسیاری از کارخانه ها زمان بسیار بیشتری را صرف تعویض و کالیبره کردن الکترودها می کنند تا برش با فرسایش جرقه ای واقعی. استفاده از چاک های استاندارد به جابجایی بیشتر کارهای راه اندازی به خارج از محفظه دستگاه EDM کمک می کند. کارگران می توانند پیش گیره الکترود و اندازه گیری افست را روی نیمکت های کمکی کامل کنند، سپس کل مجموعه را در عرض چند ثانیه به چاک نصب شده در ماشین منتقل کنند. انواع پنوماتیک مانند R-Type D150 Pneumatic EDM Chuck و R-Type 9-in-1 EDM Chuck بادی پیچ خوردگی و سفت شدن دستی را به حداقل می رساند و منابع خطای انسانی را کاهش می دهد. اگر خط تولید شما سفارشهای نمونه اولیه و پروژههای قالب انبوه را با هم ترکیب میکند، میتوانید با توجه به ویژگیهای دستهای، چاک EDM دستی CNC مدل R-Type D75 MacroStd CNC و چاک EDM دستی R-Type D100 را با هم مطابقت دهید. این مجموعه سختافزار میتواند با نگهدارندههای الکترود R-Type همکاری کند تا یک جریان کاری کامل برای جابجایی الکترود ایجاد کند، و همچنین میتواند در هنگام ساخت سلولهای قالبسازی نیمه خودکار، با اجزای تغییر سریع از سیستم Quick Change Workholding به هم متصل شود.
نقاط قوت محصول اصلی
ساختار داخلی مهر و موم شده مخصوص در برابر مایع دی الکتریک، گرد و غبار کربن و آلودگی باقیمانده ماشینکاری برای عملیات پایدار طولانی مدت EDM مقاومت می کند.
انتخاب دوگانه درایو پنوماتیک و قفل مکانیکی دستی به ترتیب با خطوط تولید خودکار و کارگاههای دستی دسته کوچک سازگار است.
دقت موقعیت یابی تکرار در سطح میکرون باعث کاهش انحراف الکترود می شود و از سطوح حفره قالب معیوب ناشی از تغییر داده جلوگیری می کند.
سازگار با نگهدارندههای الکترود اصلی و صفحات مکانیابی، امکان اتصال یکپارچه با موجودی وسایل کارگاهی موجود را فراهم میکند.
بررسی اجمالی ترکیب محصول
مجموعه سخت افزار گیره JWGRIP مدل های چند ایستگاهی پنوماتیک و انواع دستی جمع و جور را پوشش می دهد تا متناسب با جریان های تولید EDM متنوع باشد.
محصولات پنوماتیکی با راندمان بالا شامل چاک EDM پنوماتیک R-Type D150 و چاک EDM پنوماتیک نوع R-Type 9-in-1 هستند که عمدتاً به سمت سناریوهای جایگزینی الکترود با فرکانس بالا در کارگاه های قالب در مقیاس بزرگ طراحی شده اند. این مدل ها به ورودی فشار هوای پایدار برای تحقق نیروی گیره یکنواخت در چندین ایستگاه متکی هستند. سری دستی شامل R-Type D75 MacroStd CNC Manual EDM Chuck و R-Type D100 Manual EDM Chuck، ایده آل برای آزمایشگاه ها، کارگاه های نمونه اولیه و سایت هایی بدون تامین هوای فشرده پایدار. همه چاک ها متعلق به اکوسیستم کامل محصول R-Type EDM Workholding System هستند. هنگامی که کاربران نیاز به افزایش ظرفیت نصب الکترود دارند، میتوانند این چاکها را با صفحات مرکزی نوع R برای توسعه داده جفت کنند، یا از ماژولهای پشتیبانی از EROWA Compatible EDM Workholding استفاده کنند تا اشتراک فیکسچر بین سیستمی را محقق کنند.
سناریوهای کاربردی معمولی
این واحدهای بستن به طور گسترده در تولید قالب تزریق پلاستیک، پردازش قالب ریخته گری، تولید قالب مهر زنی دقیق و کار آماده سازی دسته ای الکترود سفارشی مستقر هستند. آنها برای ماشینکاری حفرهای برای ماشینهای سینکر EDM مناسب هستند و به عنوان واحدهای مکانیابی هسته برای درج قالب، الکترود دنده و بستن الکترود بافت پیچیده عمل میکنند. چه در حال مقاومسازی تجهیزات EDM سینکر قدیمی باشید و چه در حال ساخت کارگاههای ساخت قالب هوشمند کاملاً جدید، چاکهای با پیکربندی مناسب میتوانند چرخههای تعویض الکترود را فشرده کرده و کیفیت سطح نهایی حفرههای قالب را تثبیت کنند. آنها اغلب توسط تامین کنندگان قالب خودرو، کارخانه های قالب سازی الکترونیکی مصرفی و سازندگان ابزار دقیق انتخاب می شوند.
راهنمای انتخاب
ابتدا حالت تولید واقعی خود را ارزیابی کنید: قالبسازی پیوسته انبوه با تغییرات مکرر الکترود بیشتر از چاکهای EDM R-Type مبتنی بر پنوماتیک مانند چاک EDM پنوماتیک R-Type D150 یا چاک EDM پنوماتیک 9 در 1 نوع R-Type بهره میبرد. کارگاههای نمونه اولیه با تعویضهای کمتر میتوانند گزینههای دستی مقرونبهصرفه از جمله چاک EDM دستی R-Type D100 را انتخاب کنند.
سپس اندازه الکترود، حداکثر بار بستن و فضای نصب را روی میز کار دستگاه EDM خود تأیید کنید. شرایط تامین هوا در محل را نادیده نگیرید: نسخه های پنوماتیکی به منابع هوای فشرده خشک و پایدار نیاز دارند.
اگر قصد دارید با منابع ثابت موجود ارتباط برقرار کنید، از قبل سازگاری با نگهدارندههای الکترود نوع R و صفحات مکانیابی را بررسی کنید. اگر در مورد تطبیق پارامترها با سردرگمی روبرو هستید، مستندات محصول JWGRIP جداول ابعاد دقیق و راهنمای نصب مرجع را برای مرجع فنی در محل ارائه می دهد.
چرا با JWGRIP کار کنیم؟
هر بدنه چاک، مخروطی محل و مجموعه قفل قبل از تحویل تحت بازرسی چند فرآیندی دقیق قرار می گیرد. مواد خام فولاد آلیاژی با سختی بالا به همراه عملیات برودتی استرس داخلی ایجاد شده در حین ماشینکاری را کاهش می دهد، بنابراین دقت موقعیت یابی به سرعت پس از هزاران چرخه گیره کاهش نمی یابد.
علاوه بر مدلهای ذخیرهشده استاندارد، ما اصلاحات سفارشی را برای ابعاد نصب ویژه، پارامترهای نیروی گیره و درمان سطح ضد خوردگی برای برآورده کردن الزامات منحصر به فرد ساخت قالب میپذیریم. ما نقشههای ابعاد، دستورالعملهای نصب و نکات نگهداری را برای کمک به کارکنان کارگاه در انجام بازرسی روزانه و تعویض قطعات ارائه میکنیم. تعمیر و نگهداری روتین صحیح عمر مفید این واحدهای گیره دقیق را تا حد زیادی افزایش می دهد و تولید سینکر-EDM شما را برای سالها به طور پیوسته حفظ می کند.
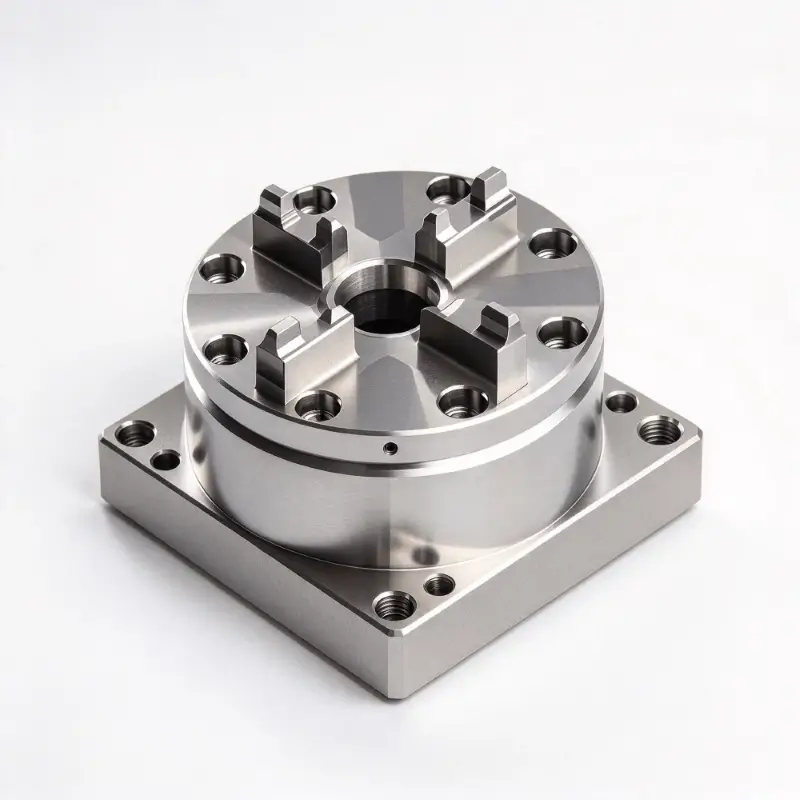
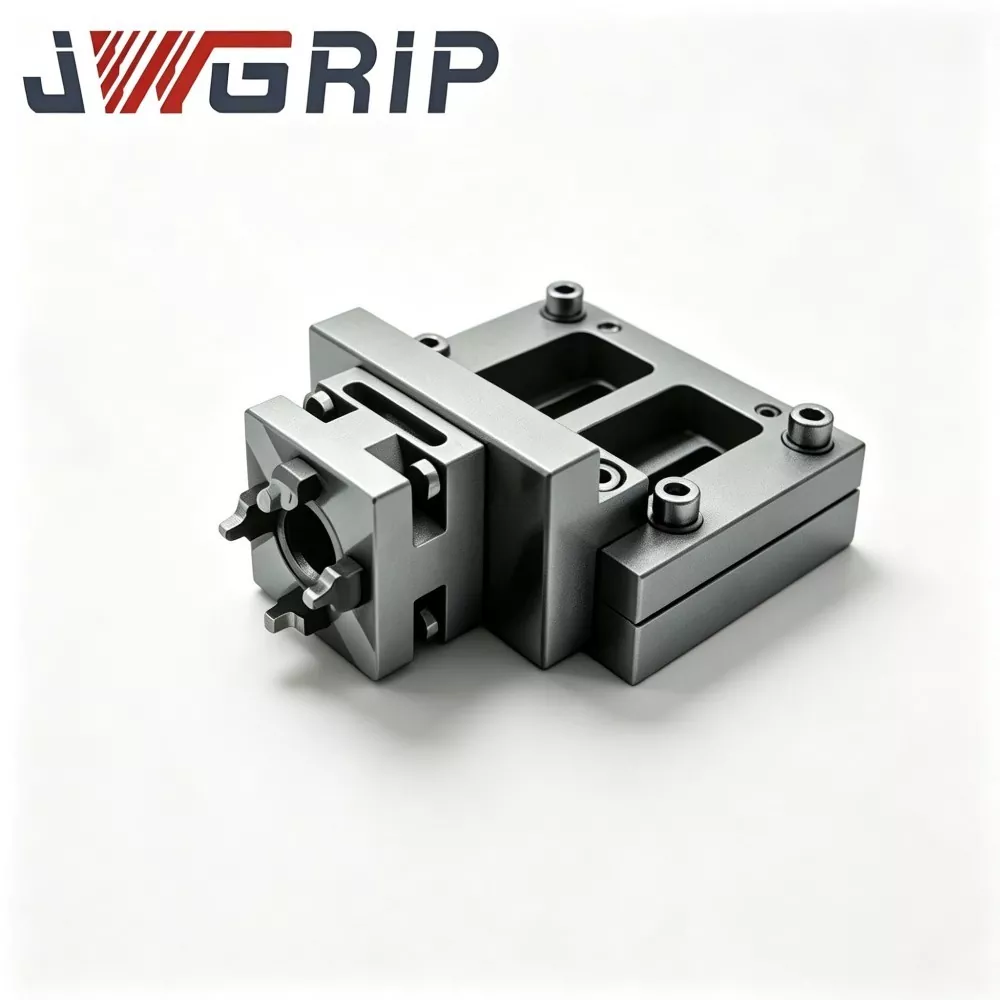
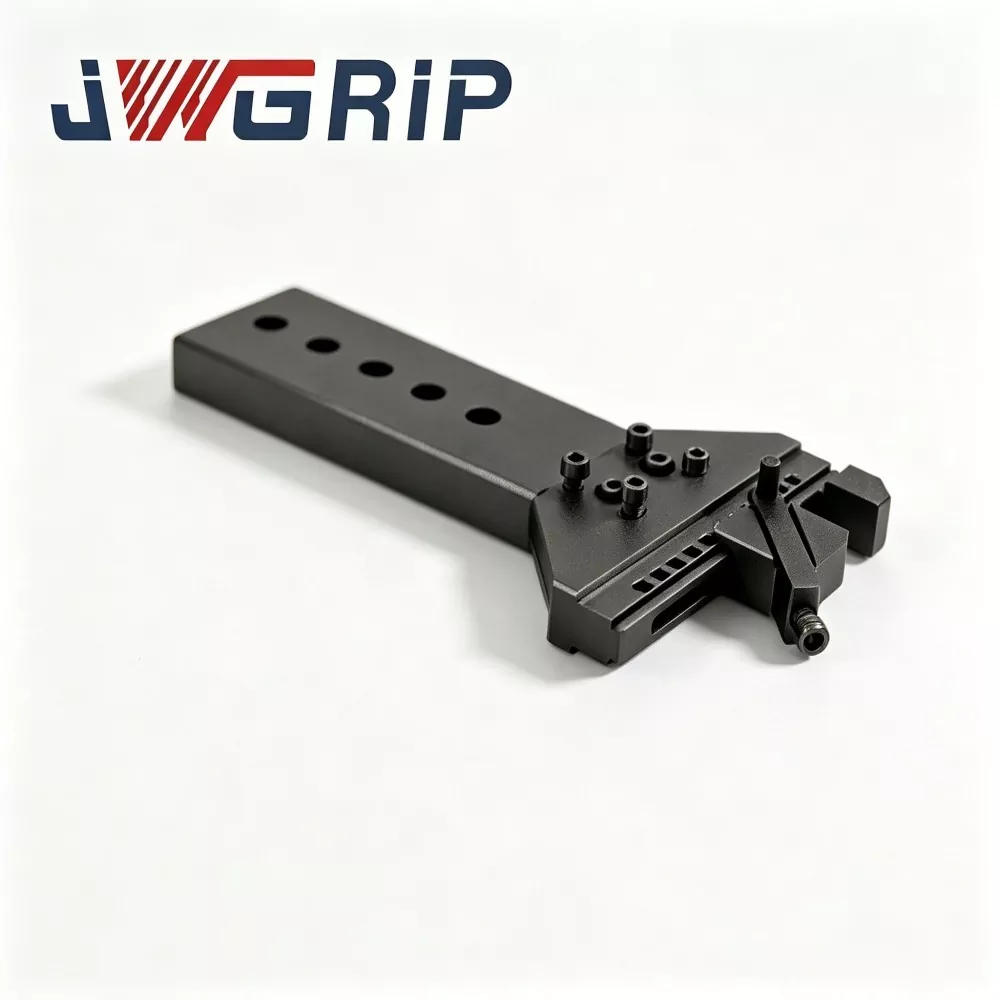
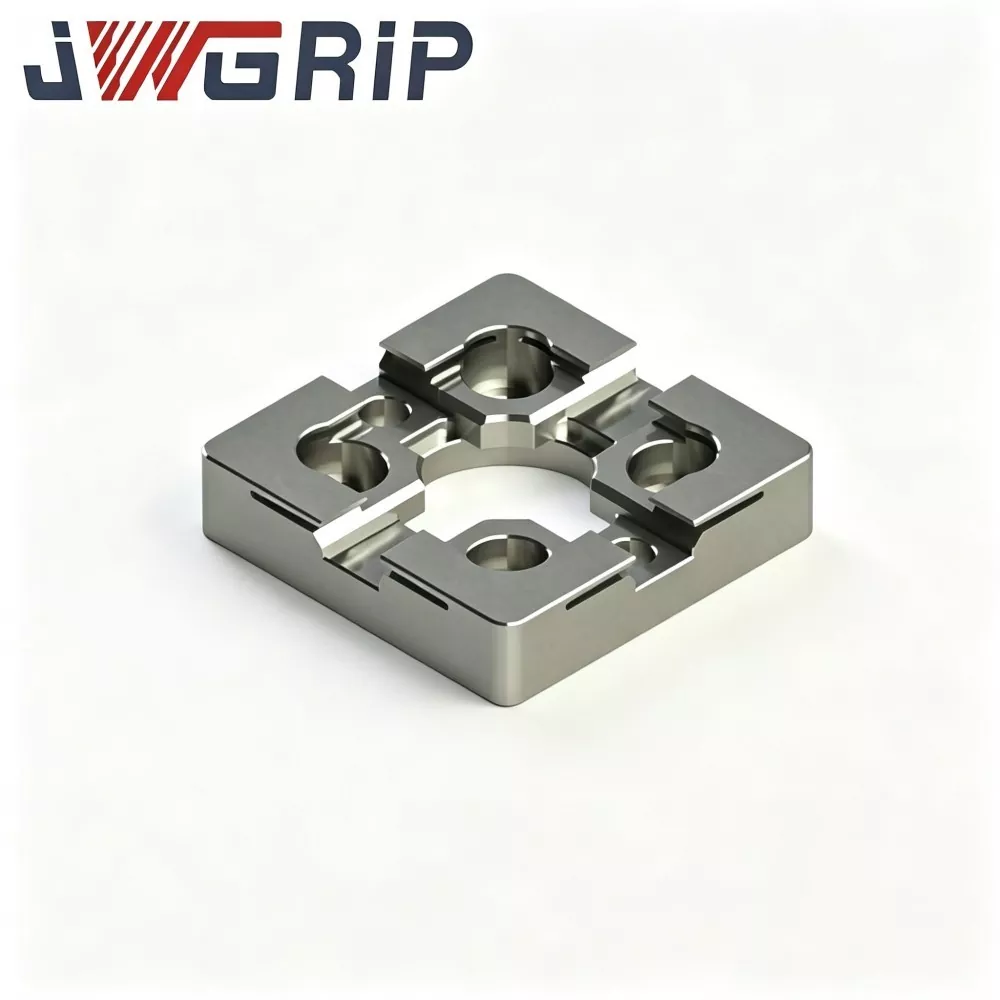
- View as

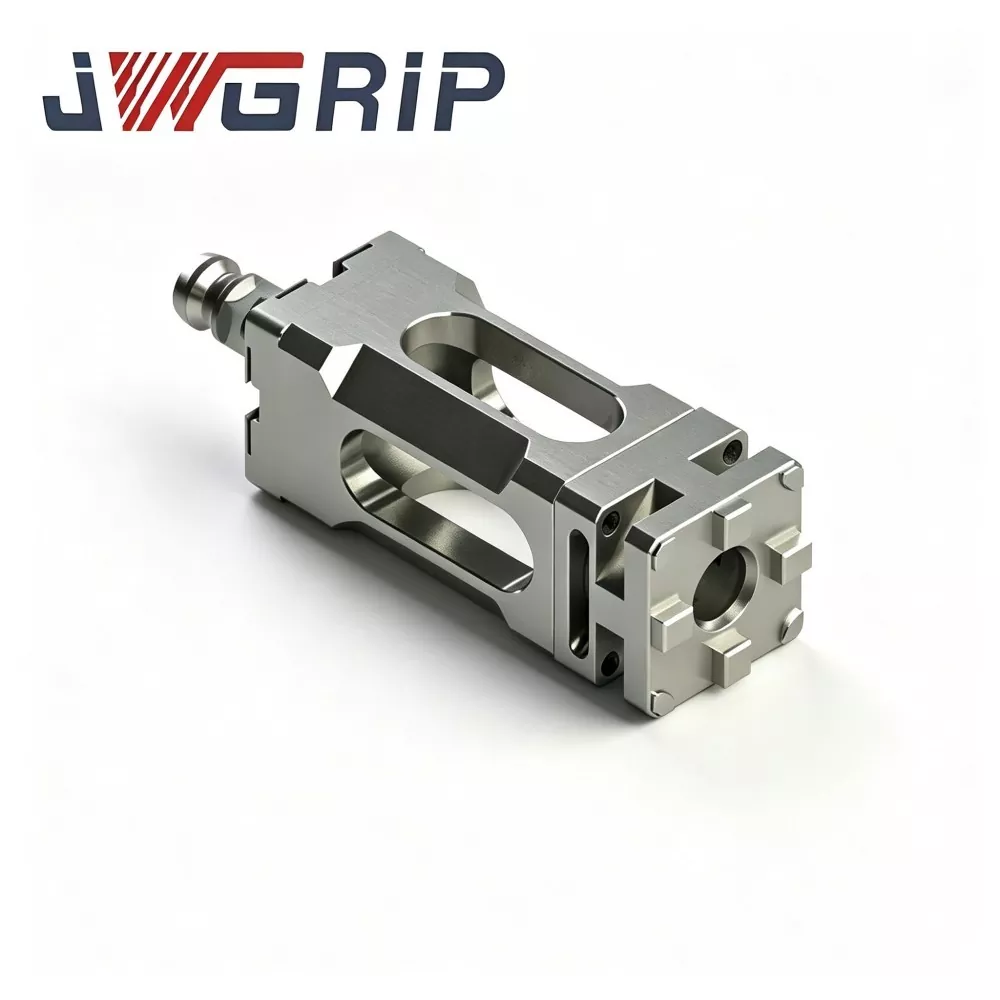
چاک EDM پنوماتیک 9 در 1 نوع R
JWGRIP تولید کننده و تامین کننده حرفه ای چاک EDM پنوماتیک نوع R-Type 9-in-1 در چین است که خدمات Factory Direct را با مدل های استاندارد کاملاً موجود در انبار ارائه می کند تا به شرکت های ماشینکاری دقیق جهانی و تولید قالب ارائه دهد. این یک سیستم نگهدارنده پنوماتیک یکپارچه یکپارچه با تغییر سریع است که به طور حرفه ای برای سناریوهای تولید انعطاف پذیر EDM و ماشینکاری دقیق طراحی شده است. این 9 مجموعه از پیکربندی های مختلف نگهدارنده الکترود را در یک بدنه چاک ادغام می کند و نیاز به خرید، ذخیره و مدیریت چندین چاک EDM گسسته و لوازم جانبی گیره مستقل را از بین می برد.
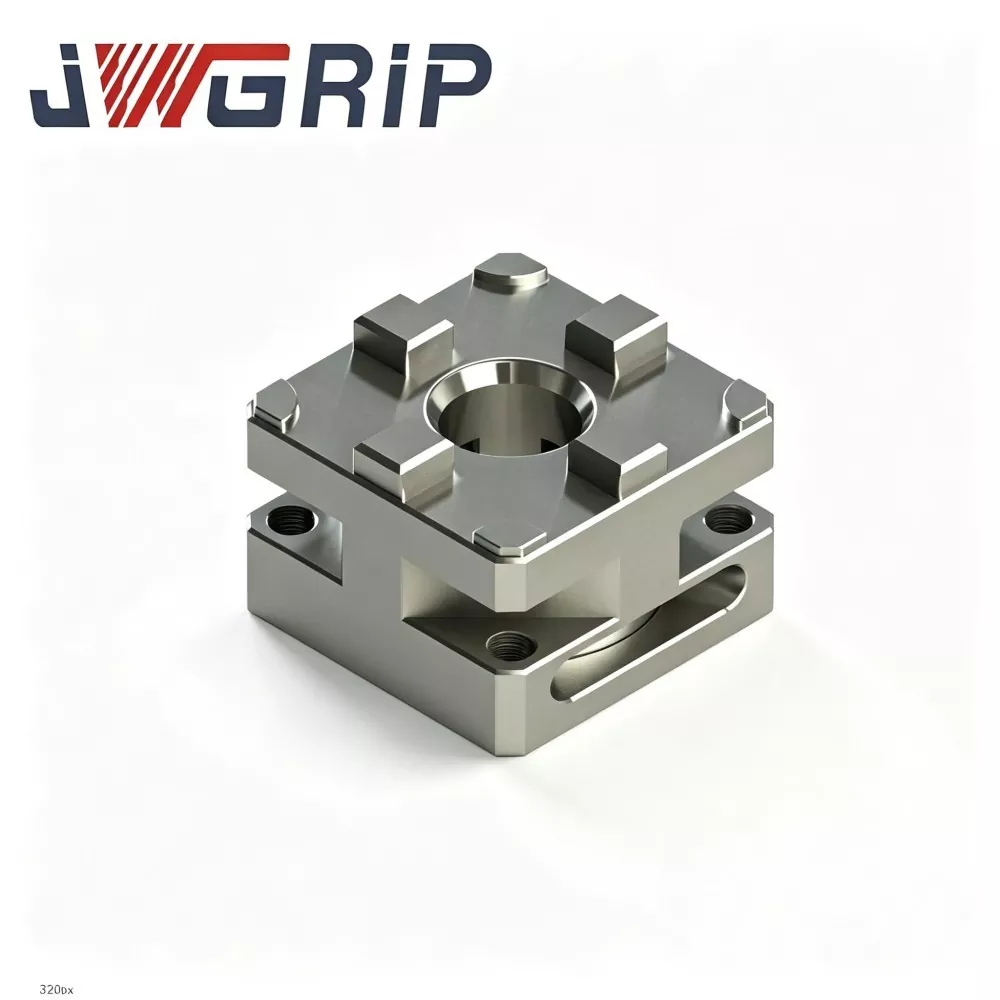
چاک EDM دستی R-Type D100
JWGRIP تولید کننده و تامین کننده حرفه ای چاک EDM دستی R-Type D100 در چین است که مدل های استاندارد آن کاملاً موجود است و از سفارش انبوه جهانی برای ارسال مناقصه پروژه و خرید آزمایشی دسته ای پشتیبانی می کند. این یک دستگاه گیره دستی دستی یکپارچه با دقت بالا است که به ویژه برای کارگاههای پیشتنظیم الکترود سینکر، ساخت قالب و چند ایستگاه طراحی شده است. با اتخاذ ساختار قفل تمام مکانیکی بدون وابستگی به منبع هوای پنوماتیک، عملکرد گیره دستی پایدار و عملکرد موقعیت یابی متمرکز با دقت بالا را در یک واحد ادغام می کند.

چاک EDM CNC دستی R-Type D75 MacroStd
JWGRIP سازنده و تامین کننده حرفه ای CNC EDM Chuck سفارشی شده نوع R-Type D75 MacroStd در چین است که عرضه مستقیم کارخانه را برای پشتیبانی از پروژه های مناقصه حجم جهانی و تجارت محموله های لحظه ای ارائه می دهد. این یک بست گیره دستی یکپارچه با دقت بالا است که مطابق با استانداردهای ابعادی MacroStd است که به ویژه برای EDM سینک، EDM سیم برش و کارگاه های حرفه ای تولید الکترود قالب مهندسی شده است. ادغام ساختار فولادی سخت شده ضد خوردگی و معیار موقعیت یابی دقیق یکپارچه در یک واحد فشرده، کالیبراسیون مکرر نشانگر شماره گیری و خطاهای مکان یابی تجمعی ابزارهای گیره سنتی را حذف می کند.
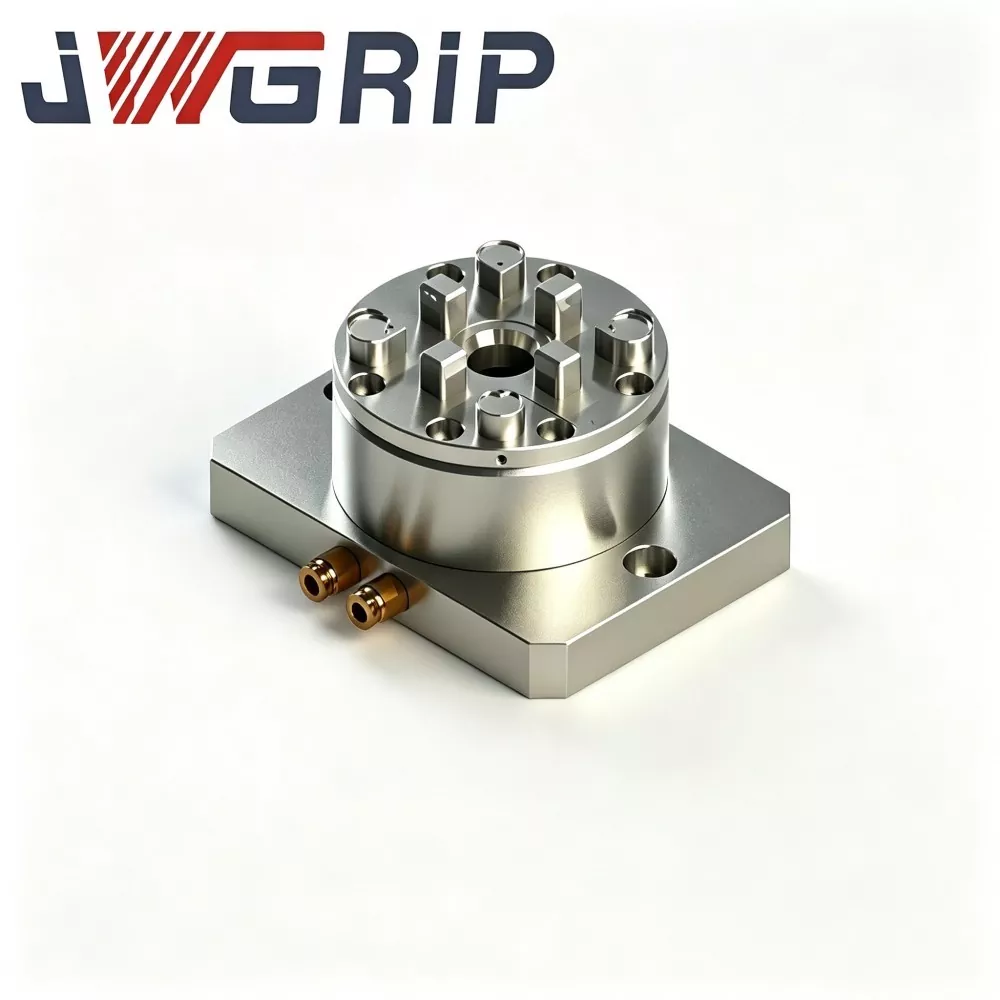
چاک EDM پنوماتیک R-Type D150
JWGRIP تولید کننده و تامین کننده حرفه ای چاک EDM پنوماتیک R-Type D150 در چین است، با مشخصات استاندارد به طور کامل در انبار برای پشتیبانی از همکاری قرارداد چارچوب جهانی و استقرار سفارش محموله. این یک دستگاه گیره پنوماتیک یکپارچه با کارایی بالا است که به طور حرفه ای سفارشی شده و برای سناریوهای ماشینکاری دایک سینک EDM، EDM سیم برش و ماشینکاری الکترود قالب دقیق ساخته شده است. این ساختار مدار هوای داخلی بهینه شده و واحد گیره موقعیت یابی با دقت بالا را در یک دستگاه ادغام می کند و تراز دستی خسته کننده و روش های کالیبراسیون مکرر مورد نیاز وسایل سنتی را حذف می کند.
JWGRIP یک تولید کننده و تامین کننده حرفه ای چاک های EDM نوع R در چین است. ما به گرمی از شما به عمده فروشی محصولات با کیفیت بالا با قیمت رقابتی از کارخانه ما استقبال می کنیم.
توصیه های خبری