فارسی
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
تولید کننده چاک سیم EDM برای دقت و قابلیت اطمینان
به عنوان یک توسعه دهنده اختصاصی Wire EDM Chucks،JWGRIPواحدهای گیره دستی با اعوجاج کم، ماژول های گیره پنوماتیک و وسایل قابل تنظیم چند جهته را برای کارخانه های قطعات دقیق، سازندگان ابزار و قالب و مهندسان تهیه یراق آلات که به دلیل تغییر شکل قطعه، تغییر موقعیت و تکرارپذیری ضعیف در عملیات برش سیم غوطه ور مشکل دارند، تولید می کند.
اجزای اصلی از فولاد آلیاژی بدون تنش با سطوح گیره ریز استفاده می کنند تا تاب خوردگی ناشی از فشردن را برای قطعات کار نازک، شکننده یا مینیاتوری کاهش دهند. این مجموعه های گیره در برابر ضربه جریان آب مقاومت می کنند و از انحراف داده ها در طول پردازش طولانی مدت غوطه ور جلوگیری می کنند. JWGRIP نیز فراهم می کندR-Type EDM Workholding Systemو EROWA Compatible EDM Workholding، از سازگاری مکان یابی متقابل فرآیندها در جریان کار ماشینکاری سینککر EDM و سیم برش اطمینان می دهد.
اکثر کارخانههای قالبسازی بر عملکرد دستگاه سیمبرش و کیفیت سیم برنجی تمرکز میکنند، در حالی که چگونگی تأثیر نیروی گیره و استحکام یراق بر نتایج ابعاد نهایی را دستکم میگیرند. درج های جدار نازک، پین های قالب ریز و اجزای مهر و موم شده ظریف به نیروی فشار ناهموار بسیار حساس هستند. گیره های مسطح معمولی یا گیره های ساده اغلب پس از سفت شدن تغییر شکل موضعی ایجاد می کنند. هنگامی که قطعه کار در طول گیره دچار اعوجاج شد، تنش داخلی به تدریج در مخزن کار غوطه ور در آب آزاد می شود و باعث جابجایی قطعه، خطای پروفیل و فاصله برش ناسازگار می شود.
بستن مجدد برای تکمیل ثانویه خطر ناهماهنگی را بیشتر افزایش می دهد. بسیاری از چاک های عمومی موجود در بازار در اصل برای آسیاب در محیط خشک طراحی شده اند. سفتی ساختاری و عملکرد آببندی آنها نمیتواند با شستشوی مداوم آب، لرزش و تغییرات دما در داخل دستگاههای EDM سیمی سازگار شود، و در نتیجه دقت مکانیابی ناپایدار پس از پردازش دستهای از قطعات ایجاد میشود.
چه ویژگیهای ساختاری مجموعههای گیرهای ساختهشده را از گیرههای معمولی عمومی که برای تولید سیمبرش غوطهور استفاده میشوند متمایز میکند؟
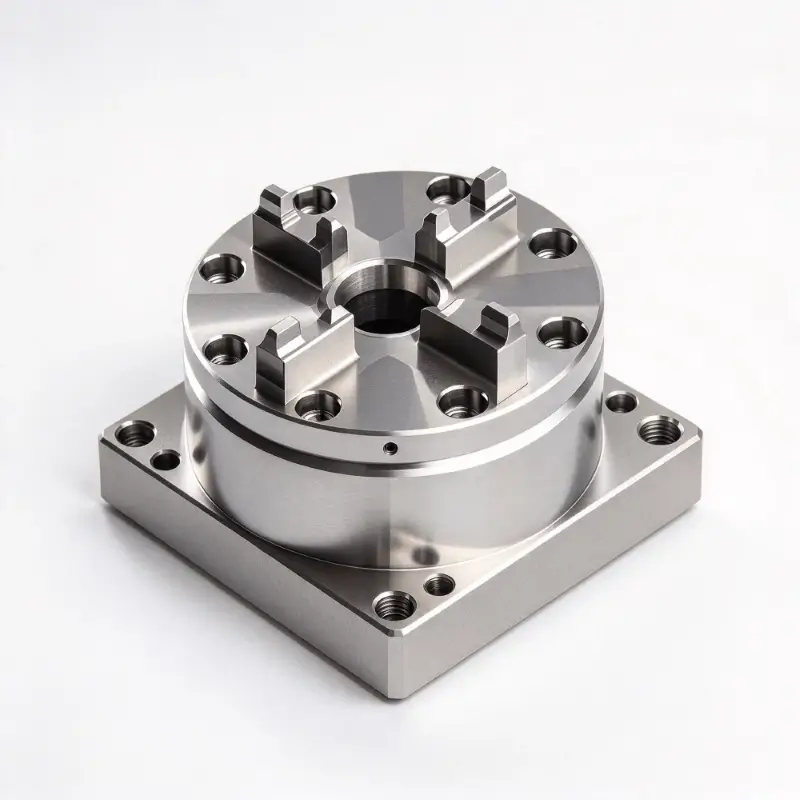
گیره های مکانیکی همه منظوره برای قطعات ضخیم جامد تحت شرایط برش خشک بهینه شده اند. آنها به ندرت خطرات تغییر شکل قسمتها را در مورد دیوارههای نازک، ضربه مداوم آب یا نیاز به همترازی چند زاویهای مورد نیاز برای کارهای برش سیم در نظر میگیرند. در مقابل، چاکهای Wire EDM کاملاً برای سناریوهای برش سیم غوطهور بهینه شدهاند. Wire EDM Vise for Precision Workholding بستن دستی قابل اعتمادی را برای قطعات نمونه اولیه دسته کوچک با فضای نصب در دسترس ارائه می دهد.
چاک پنوماتیک برای Wire EDM Workholding نیروی گیره قابل تنظیم و تکرارپذیر را برای جلوگیری از فشرده شدن بیش از حد قطعات شکننده دیوار نازک در محیط های تولید انبوه ارائه می دهد. آداپتور Unoset با مجموعه پالت RSM 50 برای Wire EDM تبادل سریع پالت و ارث بری داده را در ایستگاه های کاری مختلف انجام می دهد. چاک Wire EDM برای کار دقیق با تنظیم سه جهته به اپراتورها اجازه می دهد تا زاویه قطعه کار را بدون جداسازی مکرر قطعه تصحیح کنند. طراحی ساختاری قاب باز فضای کافی برای عبور الکترود سیم را تضمین میکند و از تداخل ثابت در طول برش کانتور پیچیده جلوگیری میکند. درمان ضد زنگ تقویتشده با غوطهور شدن طولانیمدت در آب مقابله میکند، و مکانیابی دقیق سطح زمین، داده را تحت شستشوی مداوم جت آب ثابت نگه میدارد. چاکهایی که بهطور منطقی انتخاب شدهاند، تغییر شکل ناشی از تنش را کاهش میدهند و هندسه اصلی قطعه کار را در کل چرخه برش زیر آب حفظ میکنند.
چگونه تجهیزات قالبسازی میتوانند نرخ کار مجدد ناشی از تغییر شکل ناشی از گیره را برای قطعههای کار سیمی مینیاتوری و جداره نازک کاهش دهند؟
قطعات جداره نازک و ابعاد میکرو به محصولات اصلی بسیاری از کارگاه های سیم برش تبدیل شده اند. نیروی بستن بیش از حد یا ناهموار یکی از منابع اصلی قطعات سیم برش معیوب است. چاک های EDM سیمی به اپراتورها این امکان را می دهد که قبل از بستن، هم ترازی زاویه ای و اندازه گیری افست را در خارج از مخزن دستگاه پر از آب به پایان برسانند. اپراتورها قطعات خالی را روی چاک های روی میز کار کمکی محکم می کنند، وضعیت صافی و موقعیت را به طور کامل بازرسی می کنند، سپس کل مجموعه قطعه کار را روی میز کار ماشین سوار می کنند.
انواع پنوماتیک اجازه تنظیم دقیق فشار گیره را می دهد و به طور موثر از تاب برداشتن قطعه کار ناشی از سفت شدن بیش از حد جلوگیری می کند. هنگامی که شرکتها دادههای یکپارچه را در ایستگاههای ماشینکاری مختلف دنبال میکنند، این چاکها میتوانند با ماژولهای Quick Change Workholding System جفت شوند و انتقال سریع وسایل بین نیمکتهای از پیش تنظیم شده، ایستگاههای EDM سینک و تجهیزات برش سیم را محقق کنند. این گردش کار از جداسازی و بستن مجدد قطعات مکرر جلوگیری می کند، خطاهای هم ترازی ناشی از انسان را کاهش می دهد و ضایعات ناشی از آزاد شدن تنش در طول پردازش سیم برش غوطه ور را تا حد زیادی کاهش می دهد.
نقاط قوت محصول اصلی
ساختار بست کم تنش، تغییر شکل فشردن را کاهش میدهد، که بهویژه برای دیوارههای نازک، مینیاتوری و به راحتی تغییر شکل داده میشود.
چیدمان معماری باز فضای متحرک کافی را برای الکترود سیمی ذخیره می کند و خطرات برخورد ثابت را برای مسیرهای برش کانتور پیچیده حذف می کند.
حالتهای رانندگی چندگانه موجود: قفل مکانیکی دستی و گیره پنوماتیکی قابل تنظیم به ترتیب برای توسعه نمونه اولیه و تولید دستهای با حجم بالا مناسب هستند.
درمان سطح ضد خوردگی با محیط کار طولانی مدت غوطه ور سازگار می شود، در برابر فرسایش ناشی از آب در گردش مقاومت می کند و چرخه های خدمات ثابت را افزایش می دهد.
معرفی ماژول محصول
مجموعه گیره سیم برش JWGRIP گیره های دستی، چاک های پنوماتیک و مجموعه های پالت آداپتور را برای پوشش نیازهای مختلف تولید سیم برش ادغام می کند.
Wire EDM Vise for Precision Workholding راه حل دستی مقرون به صرفه است که به طور گسترده برای قطعات قالب کوچک و پردازش نمونه اولیه استفاده می شود. چاک پنوماتیک برای Wire EDM Workholding دارای نیروی خروجی قابل کنترل است که برای تولید انبوه قطعات جداره نازک در جایی که قوام نیروی گیره حیاتی است ایده آل است. آداپتور Unoset با مجموعه پالت RSM 50 برای Wire EDM از تعویض سریع پالت و وراثت داده پشتیبانی می کند. چاک سیم EDM قابل تنظیم سه طرفه برای نگهداری دقیق، اصلاح زاویه را بدون برداشتن قطعه کار تسهیل می کند. همه این واحدها متعلق به اکوسیستم کامل محصول Wire EDM Workholding Fixtures هستند. اگر پردازش بعدی سینکر-EDM برای درج های قالب مورد نیاز باشد، کاربران می توانند سخت افزار منطبق از R-Type EDM Workholding System را اتخاذ کنند، بنابراین قطعات کار منابع مکان یابی ثابت را از طریق مراحل پردازش متعدد حفظ می کنند.
سناریوهای کاربردی معمولی
این واحدهای گیره به طور گسترده در تولید قالب مهر زنی دقیق، پردازش میکرو اجزای پزشکی، تولید درج قالب اتصال دهنده و کارهای سیم برش قطعات مینیاتوری هوافضا به کار گرفته می شوند. آنها برای دستگاه های سیم برش با سرعت متوسط و سرعت بالا مناسب هستند و کار بستن برای درج های دیوار نازک، پین های پانچ ریز، الکترودهای پروفیل پیچیده و قطعات آلیاژی سخت را انجام می دهند. چه تعمیر تجهیزات قدیمی سیم برش یا ساخت سلولهای قالبسازی دقیق جدید، چاکهای منطبق بر تغییر شکل ناشی از گیره سرکوب میشوند و دقت مشخصات نهایی اجزای نهایی را بهبود میبخشند. آنها به طور گسترده توسط کارخانههای قالبهای دقیق، تامینکنندگان قطعات تجهیزات پزشکی و شرکتهایی که مشاغل فرعی با سختی بالا را انجام میدهند، پذیرفته شدهاند.
مرجع عملی
ابتدا مواد قطعه کار، ضخامت دیواره و استحکام را تجزیه و تحلیل کنید: روکش های دیوار نازک که به راحتی تغییر شکل می دهند باید مدل های قابل تنظیم با نیروی پنوماتیک را در اولویت قرار دهند تا از آسیب بیش از حد گیره جلوگیری شود. اجزای قالب ضخیم جامد می توانند راه حل های دستی به سبک گیره را انتخاب کنند. پیچیدگی کانتور برش را تأیید کنید و بررسی کنید که آیا ساختار فیکسچر مسیر حرکت سیم-الکترود را مسدود می کند یا خیر.
مقیاس دسته ای تولید را ارزیابی کنید: سناریوهای تولید انبوه مبادله مکرر بیشتر از چاک های پنوماتیک و مجموعه های آداپتور پالت سود می برند. اگر قصد دارید وسایل را با سایر تجهیزات فرآیند به اشتراک بگذارید، از قبل سازگاری با رابط های Quick Change Workholding System را تأیید کنید. هنگام مواجهه با سردرگمی در مورد پیکربندی نیروی گیره یا انتخاب سازه، میتوانید به برگههای اطلاعات فنی رسمی JWGRIP و ارجاعات محفظه قطعه کار مراجعه کنید تا راهحلهای مناسب را با توجه به ابعاد و ویژگیهای صلبیت واقعی فیلتر کنید.
پیشنهادات عملیات روزانه
آب در گردش، تراشههای فلزی و بقایای ذرات ریز در طول تولید مداوم سیم برش روی فکهای گیره و سطوح مکانیابی تجمع مییابند. حذف بموقع ضایعات از شیارهای فک و قرار گرفتن وجه های مرجع از انحراف ارتفاع ناشی از ذرات و کج شدن قطعه کار جلوگیری می کند. از اعمال نیروی بیش از حد در حین سفت کردن دستی خودداری کنید. سفت شدن بیش از حد باعث خم شدن قسمت های نازک و همچنین تغییر شکل بدنه فک ثابت می شود.
برای مدل های پنوماتیک، هوای ورودی را تمیز و خشک نگه دارید تا از زنگ زدن سیلندر داخلی جلوگیری شود. پس از چرخه های تولید روزانه، چاک ها را کاملاً بشویید، لکه های آب را پاک کنید و از محافظ ضد زنگ مخصوصاً برای فک ها و هواپیماهای تعیین کننده استفاده کنید. فک های گیره فرسوده را به صورت دوره ای تعویض کنید، زیرا سطوح فک ساییده شده باعث اصطکاک ناپایدار و خطر لغزش در شرایط برش غوطه ور در آب می شود. عادات عملیاتی خوب می تواند پایداری مکان یابی طولانی مدت و نرخ نقص را برای دسته های سیم برش با دقت بالا حفظ کند.
- View as
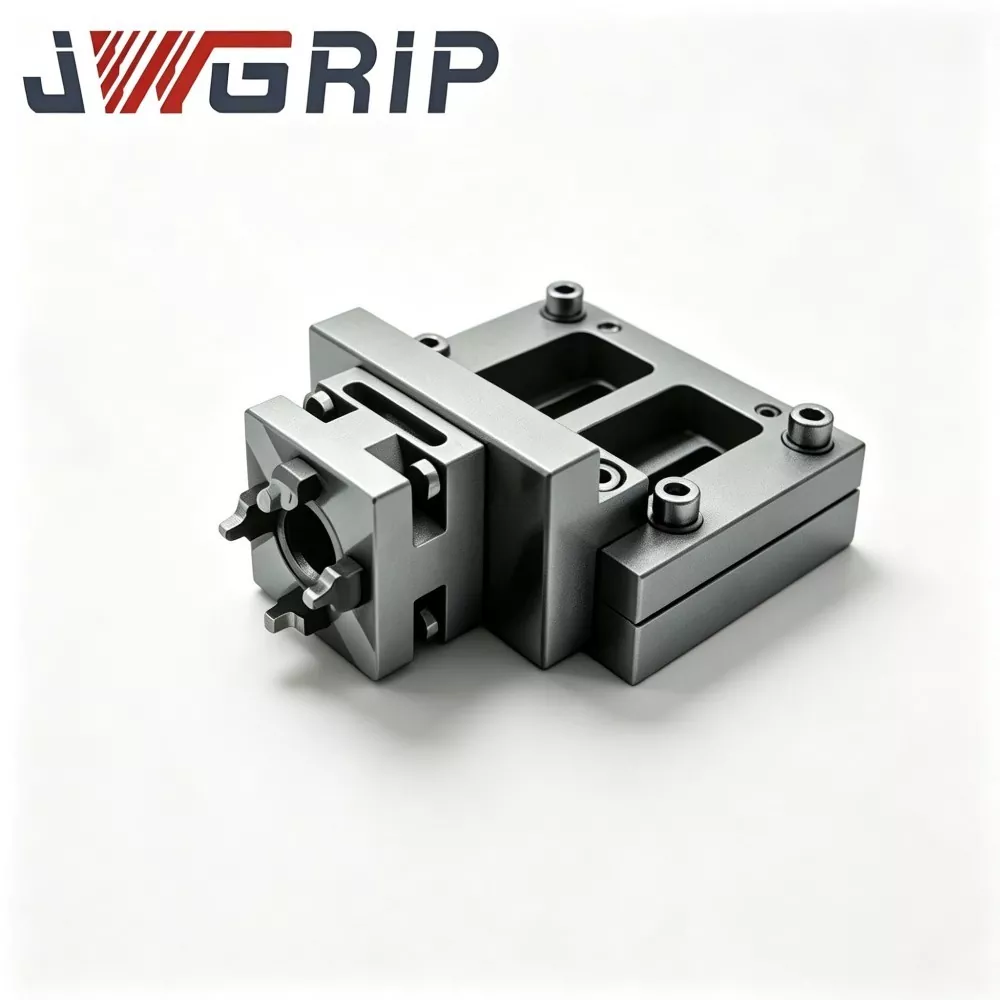
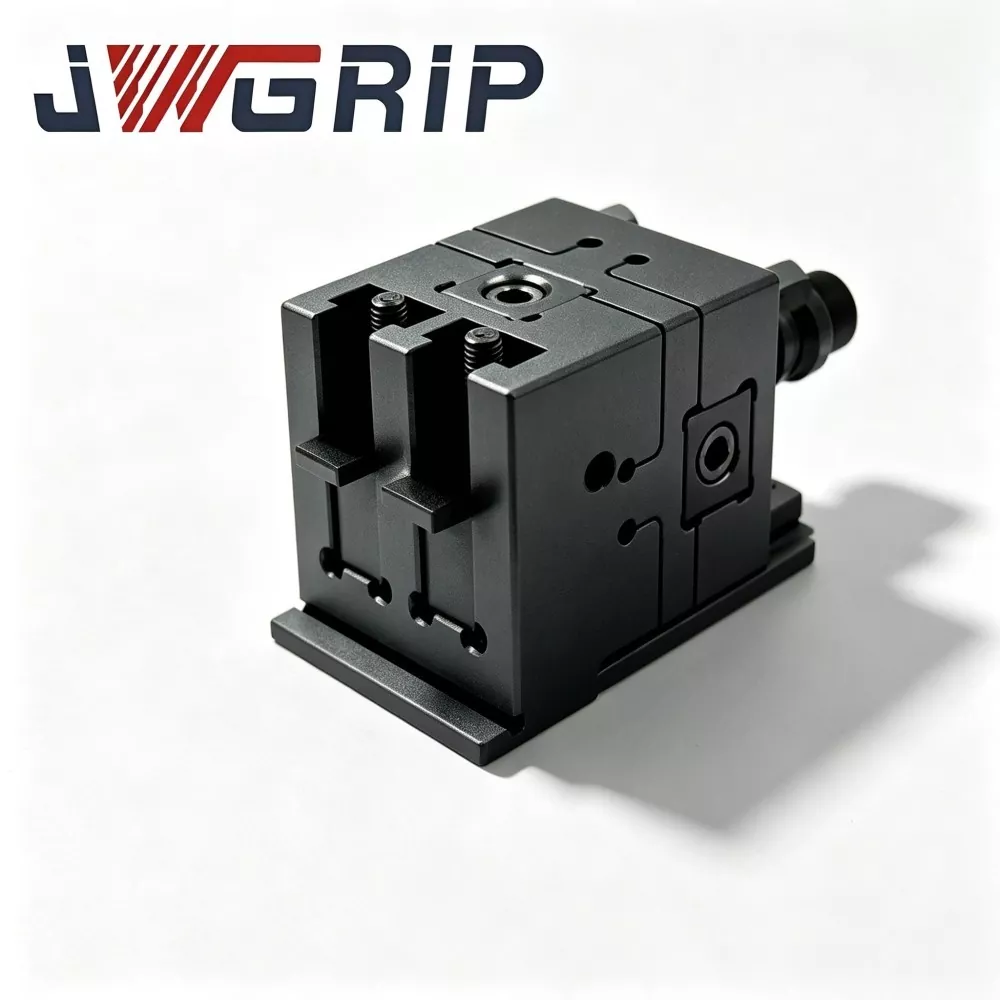
چاک EDM سیمی برای نگهداری دقیق
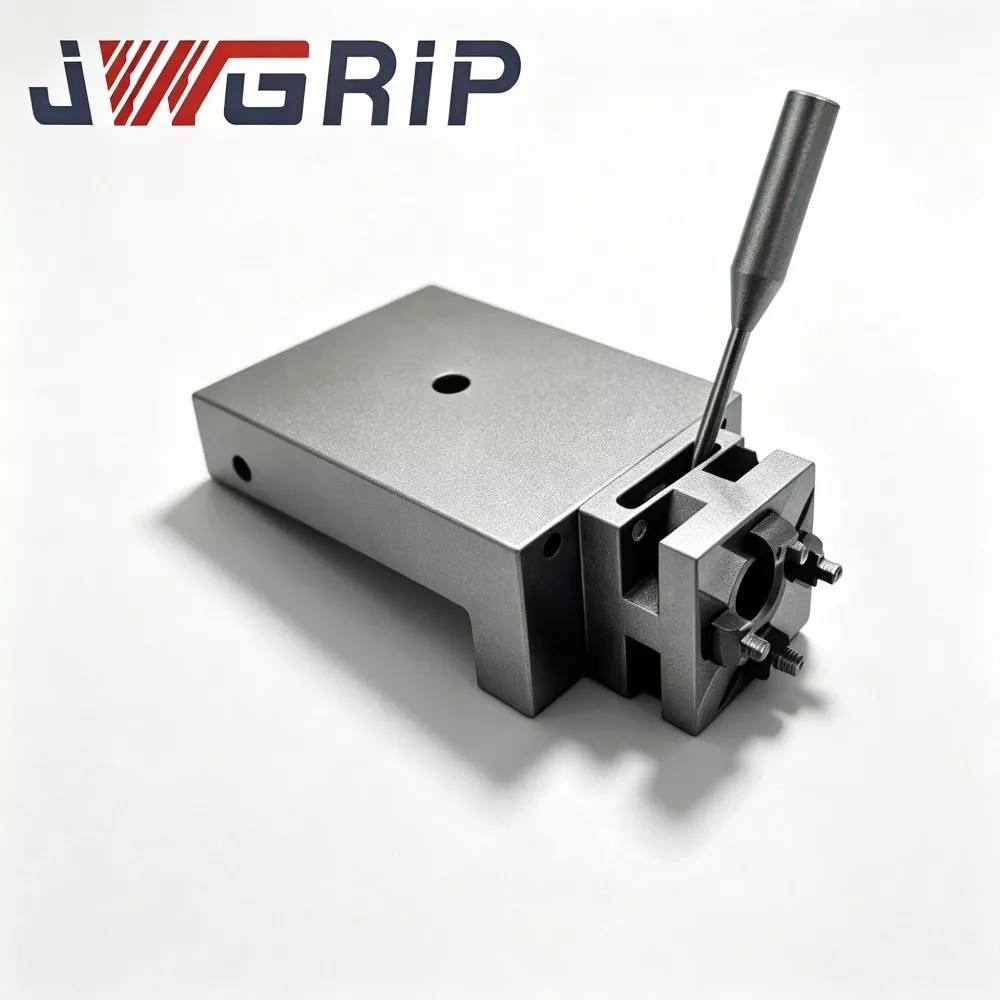
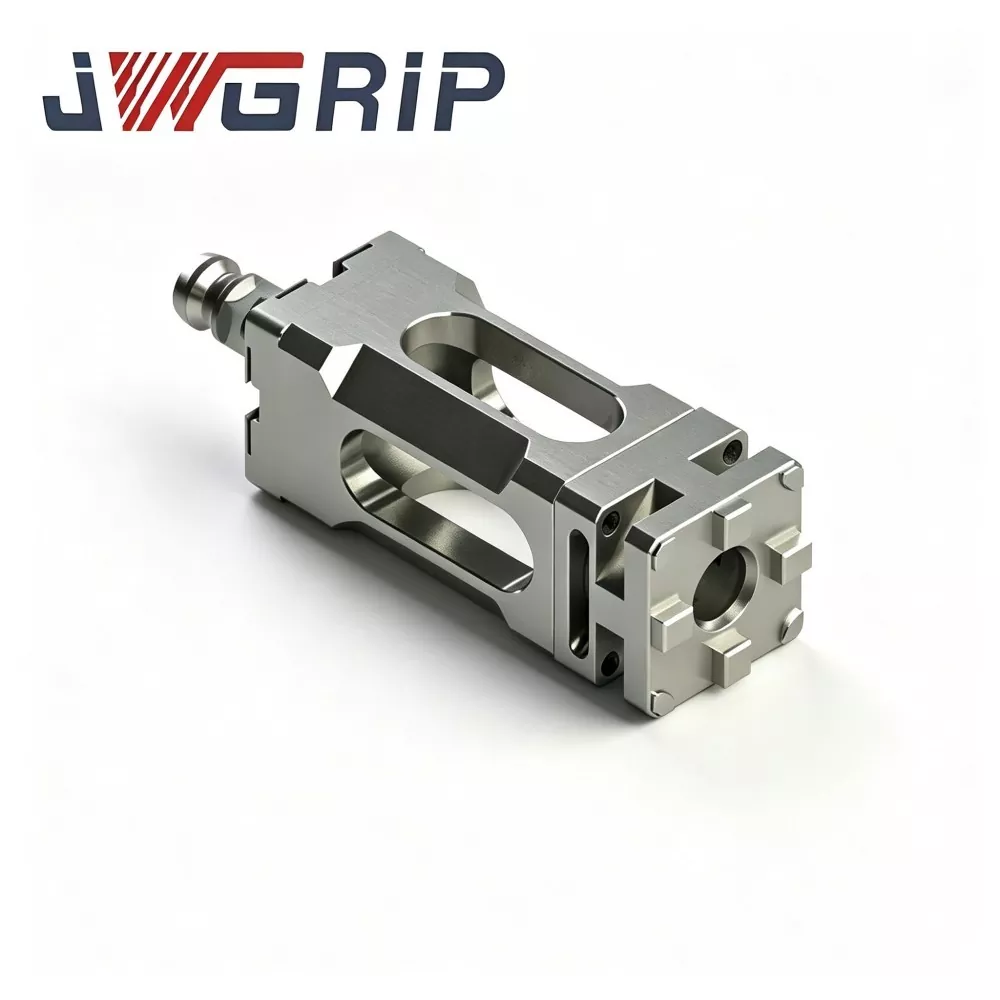
JWGRIP تولید کننده و تامین کننده حرفه ای چاک Wire EDM برای کار دقیق در چین است که عرضه مستقیم کارخانه و خدمات اصلاح OEM حرفه ای را برای کارگاه های فرعی قالب با حجم کم با مخلوط بالا ارائه می دهد. این یک گیره یکپارچه با تغییر سریع است که مخصوصاً برای محیطهای تولید انعطافپذیر EDM با سیم برش مکرر سوئیچ بهینه شده است. این رابط مکان یابی سریع دقیق و ساختار ضد خوردگی غوطه ور حرفه ای را در یک دستگاه ادغام می کند، شماره گیری کامل خسته کننده و روش های کالیبراسیون مجدد مکرر مورد نیاز وسایل گیره ثابت سنتی در هنگام تعویض سفارش را حذف می کند.
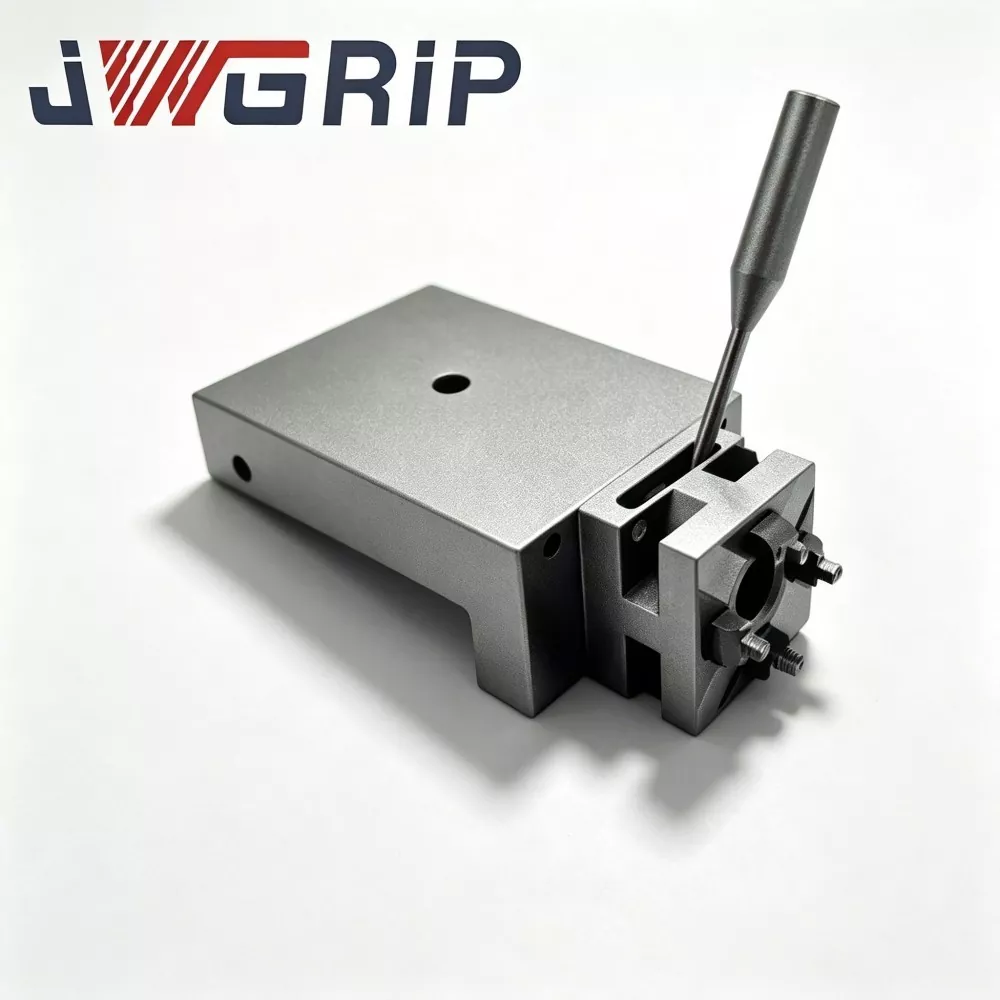
آداپتور UnoSet با مجموعه پالت RSM 50 برای Wire EDM
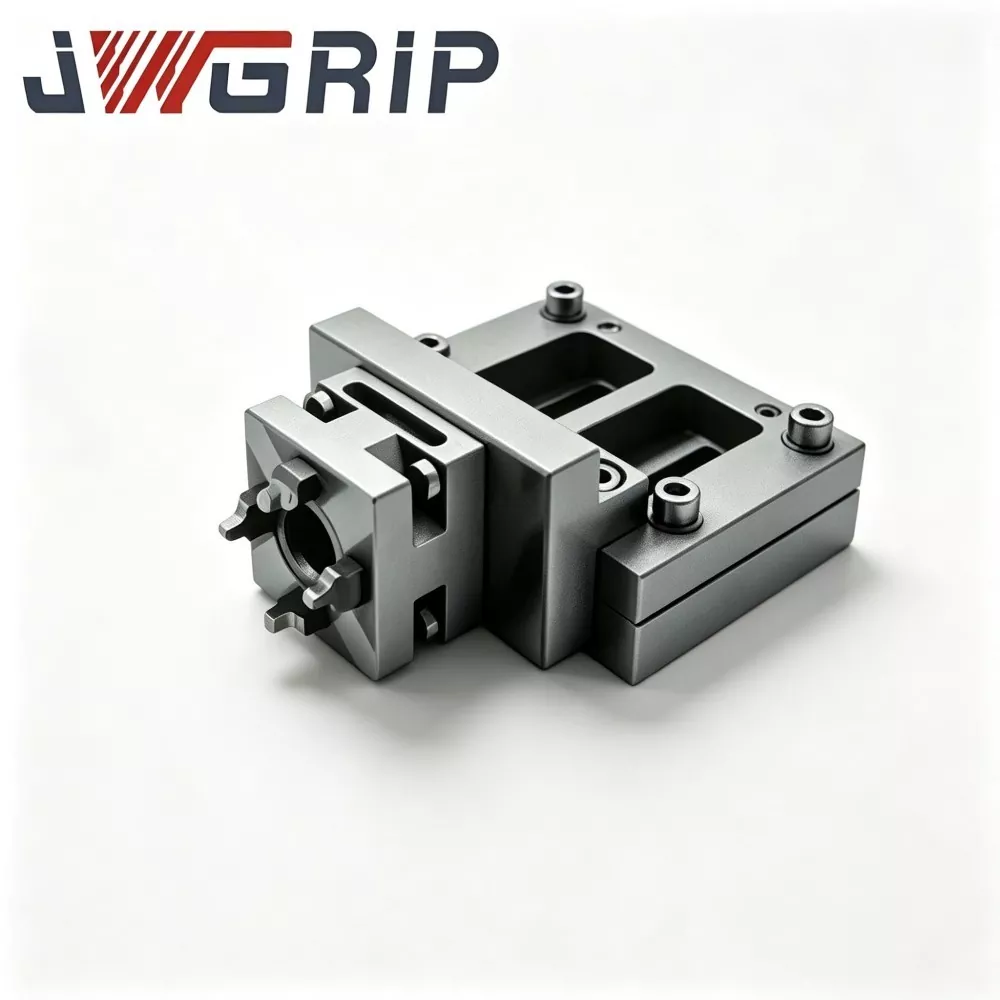
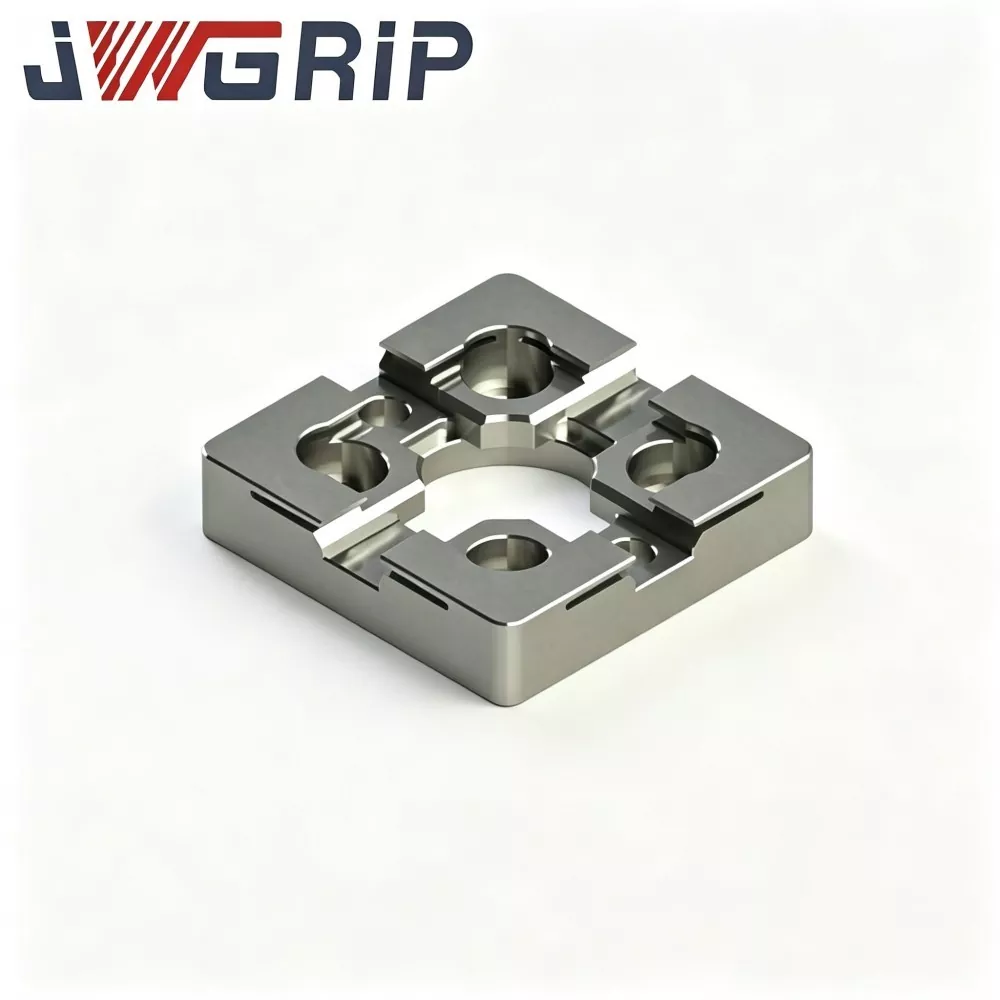
JWGRIP سازنده و تامین کننده حرفه ای آداپتور UnoSet با مجموعه پالت RSM 50 برای Wire EDM در چین است، با مجموعه های کامل استاندارد به طور کامل در انبار و پشتیبانی از سفارش انبوه جهانی برای بازسازی تجهیزات کارخانه قالب و پروژه های ارتقاء سیستم فیکسچر مخلوط. این یک راه حل یکپارچه تبدیل فیکسچر متقابل سیستم است که به ویژه برای مقاوم سازی تجهیزات قدیمی سیم EDM و سناریوهای اتصال چند استاندارد فیکسچر طراحی شده است. این آداپتور انتقال استاندارد Unoset و پالت مکان یابی RSM 50 منطبق را در یک مجموعه کامل ادغام می کند و شکاف ابعادی و مبنا بین رابط ماشین Unoset و سیستم فیکسچر RSM 50 را با دقت پر می کند.
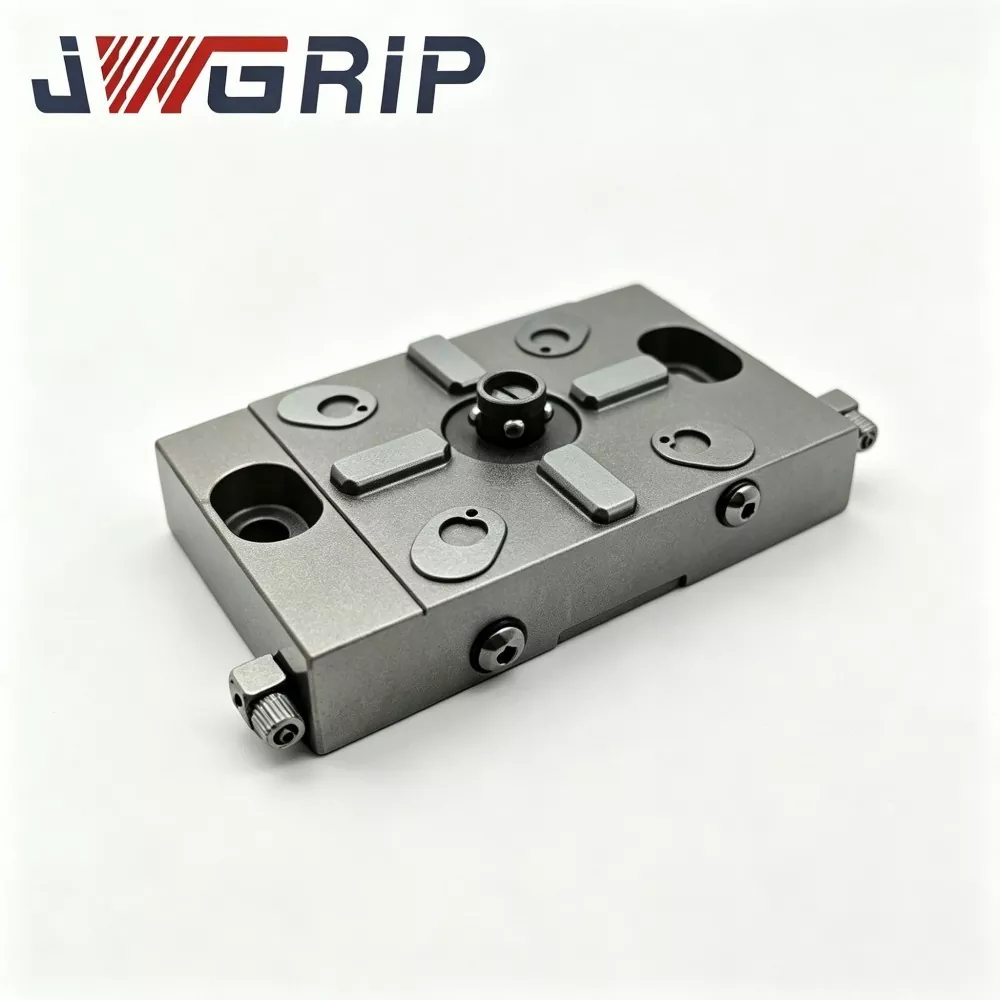
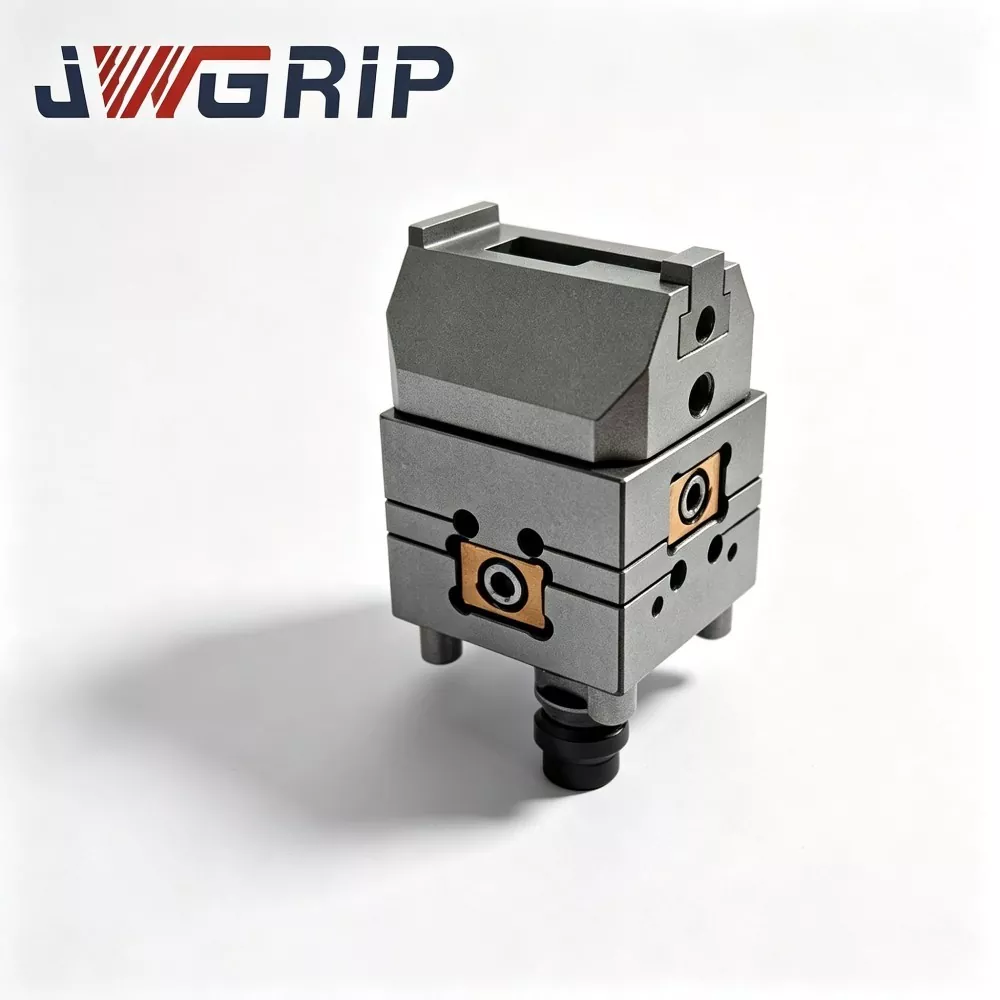
چاک پنوماتیک برای سیم EDM Workholding
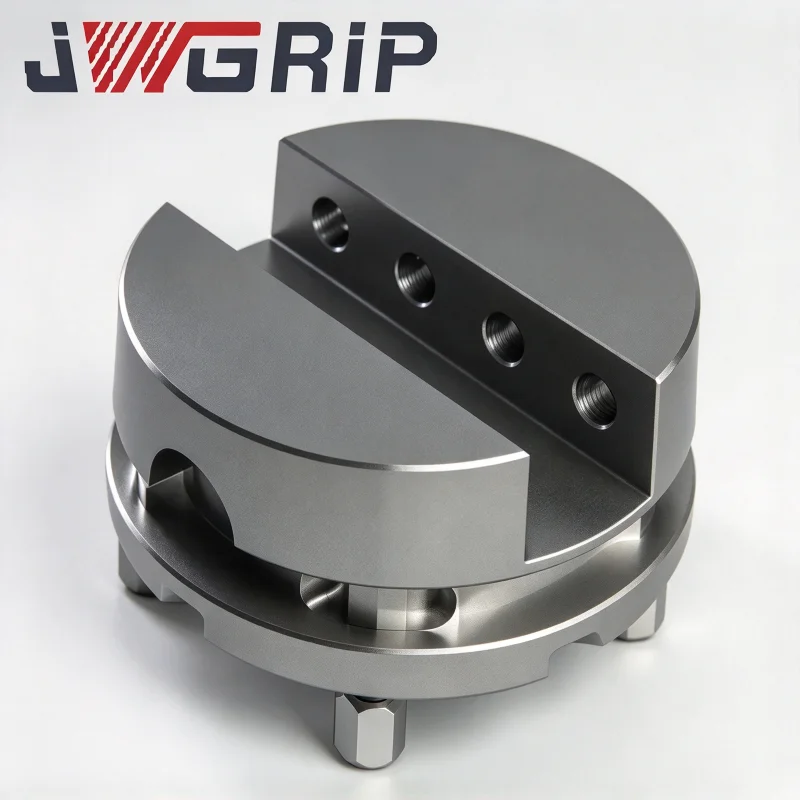
JWGRIP تولید کننده و تامین کننده حرفه ای چاک پنوماتیک برای Wire EDM Workholding در چین است که عرضه مستقیم کارخانه و اصلاح ساختاری OEM سفارشی را برای خطوط تولید خودکار جهانی سیم برش داده شده در زیر آب ارائه می دهد. این یک دستگاه گیره پنوماتیک یکپارچه ضد خوردگی حرفه ای است که به ویژه برای سناریوهای ماشینکاری بدون سرنشین EDM سیم کاملاً غوطه ور طراحی شده است. این ساختار انحصاری ضد آلودگی کانال هوا و عملکرد قفل پنوماتیکی با پایداری بالا را در یک دستگاه ادغام میکند و عیوب رایج چاکهای پنوماتیک نوع خشک معمولی مانند نفوذ سیال، گیر کردن پیستون و کاهش نیروی گیره در محیطهای زیر آب را از بین میبرد.
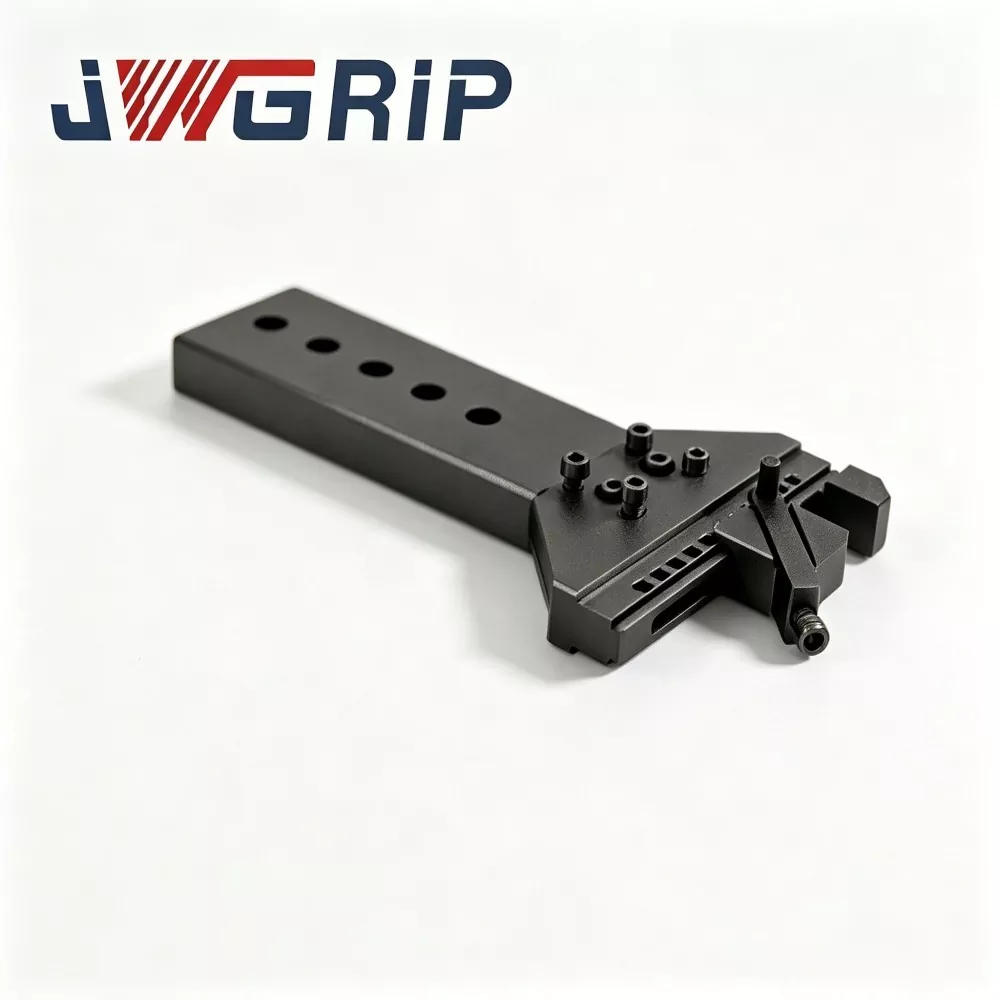
سیم EDM Vise برای کار دقیق
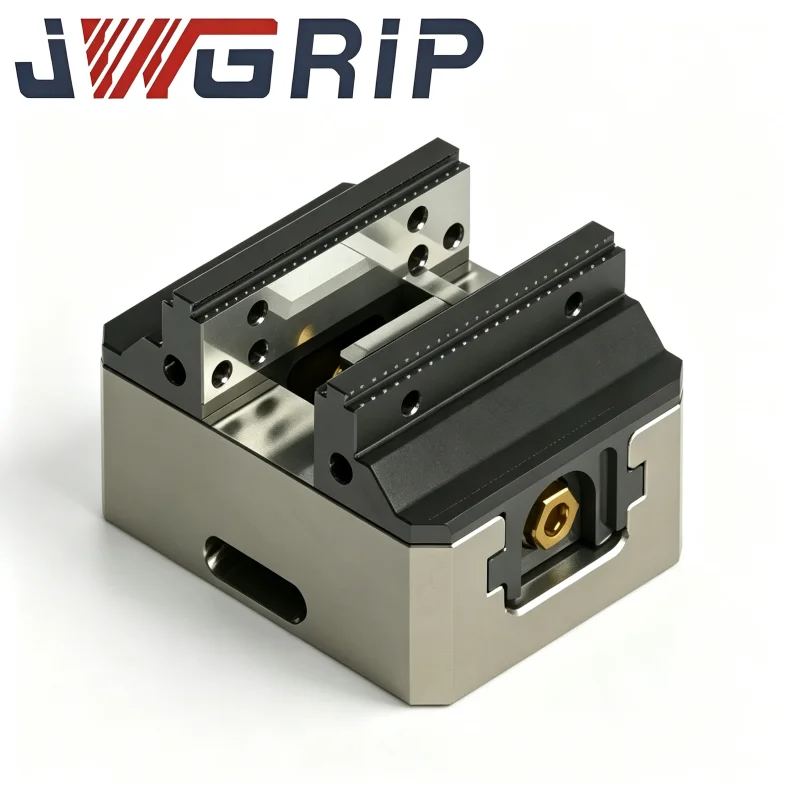
JWGRIP تولید کننده و تامین کننده حرفه ای Wire EDM Vise for Precision Workholding در چین است، با مدل های استاندارد به طور کامل در انبار و پشتیبانی از سفارش انبوه جهانی برای کارگاه های حرفه ای تولید سیم غوطه ور. این یک دستگاه گیره حرفه ای یکپارچه با استحکام بالا است که به ویژه برای سناریوهای ماشینکاری دقیق EDM سیم غوطه ور کامل بهینه شده است. عملکرد مواد تثبیت شده برودتی و ساختار تقویت شده ضد انحراف فک را در یک واحد ادغام می کند و به طور موثر مشکلات کج شدن فک، گیره ناهموار و انحراف میکرو گیره های معمولی همه منظوره را در محیط های کاری طولانی مدت در زیر آب حل می کند.
JWGRIP یک تولید کننده و تامین کننده حرفه ای چاک های EDM سیمی در چین است. ما به گرمی از شما به عمده فروشی محصولات با کیفیت بالا با قیمت رقابتی از کارخانه ما استقبال می کنیم.
توصیه های خبری