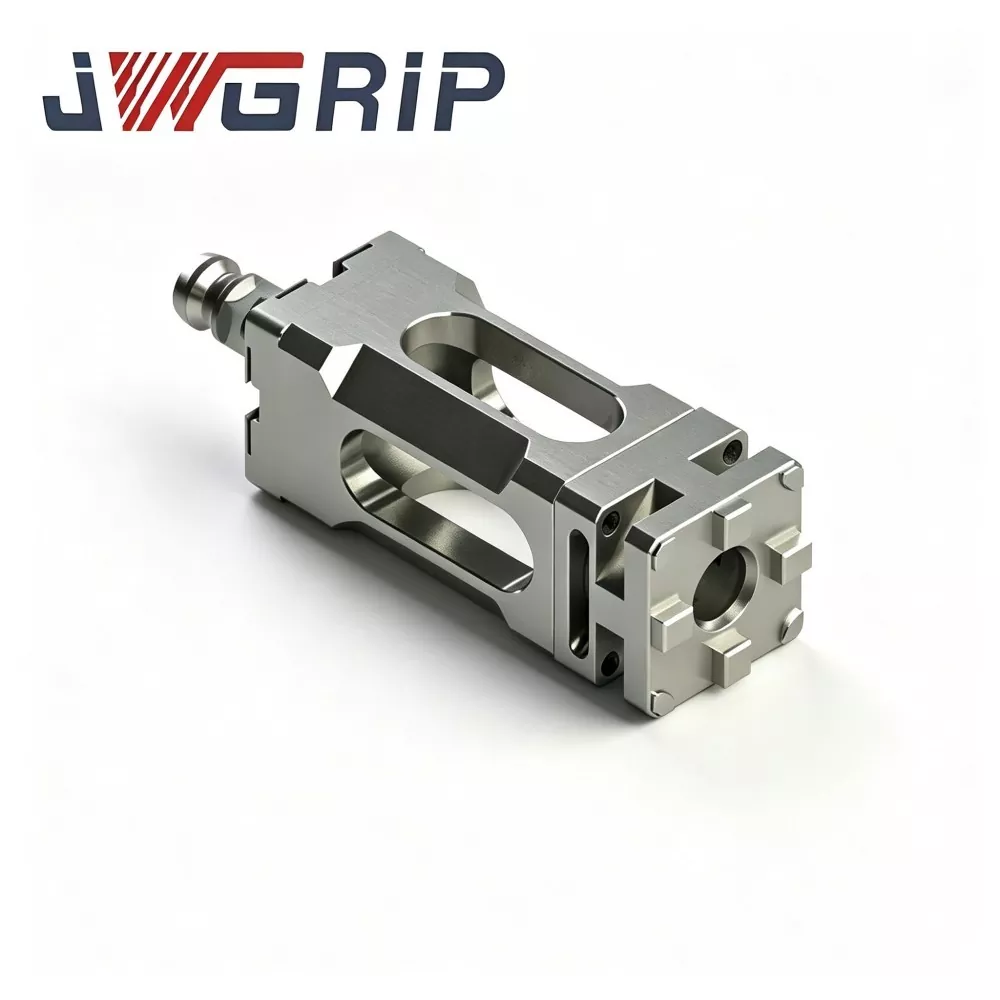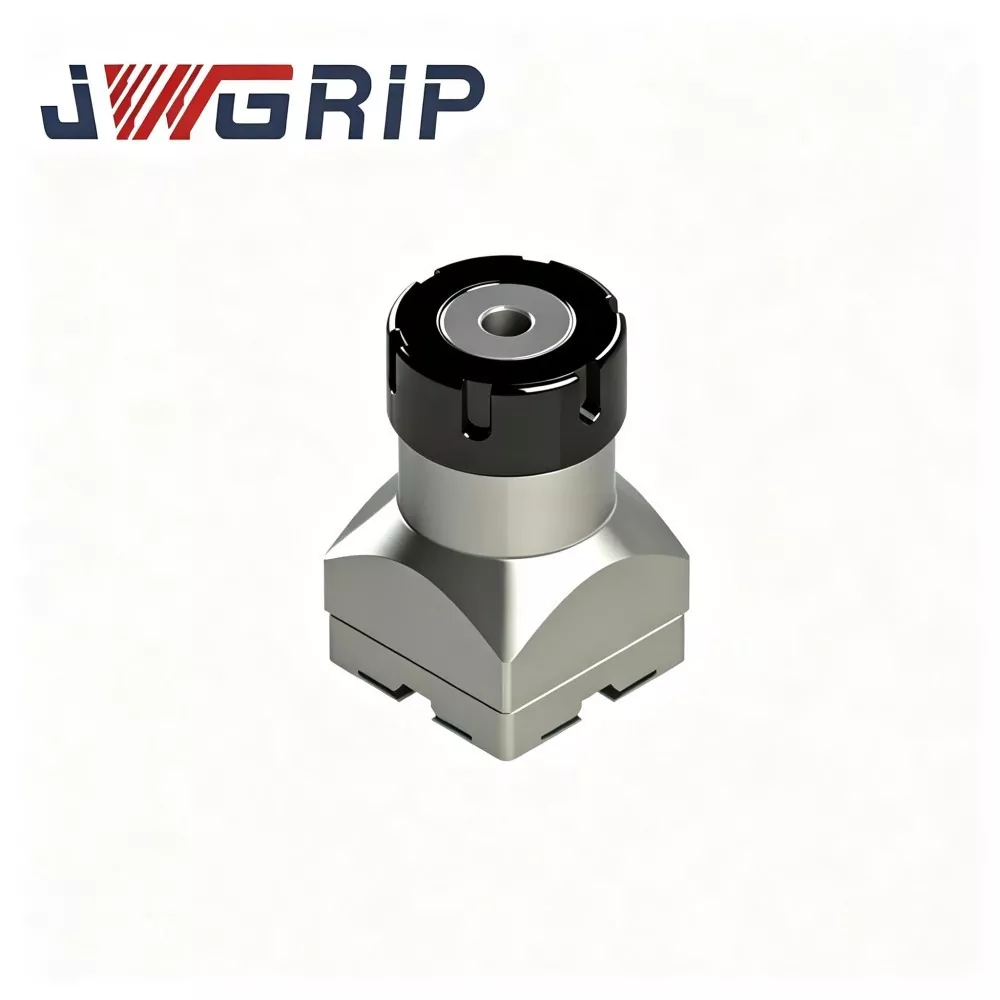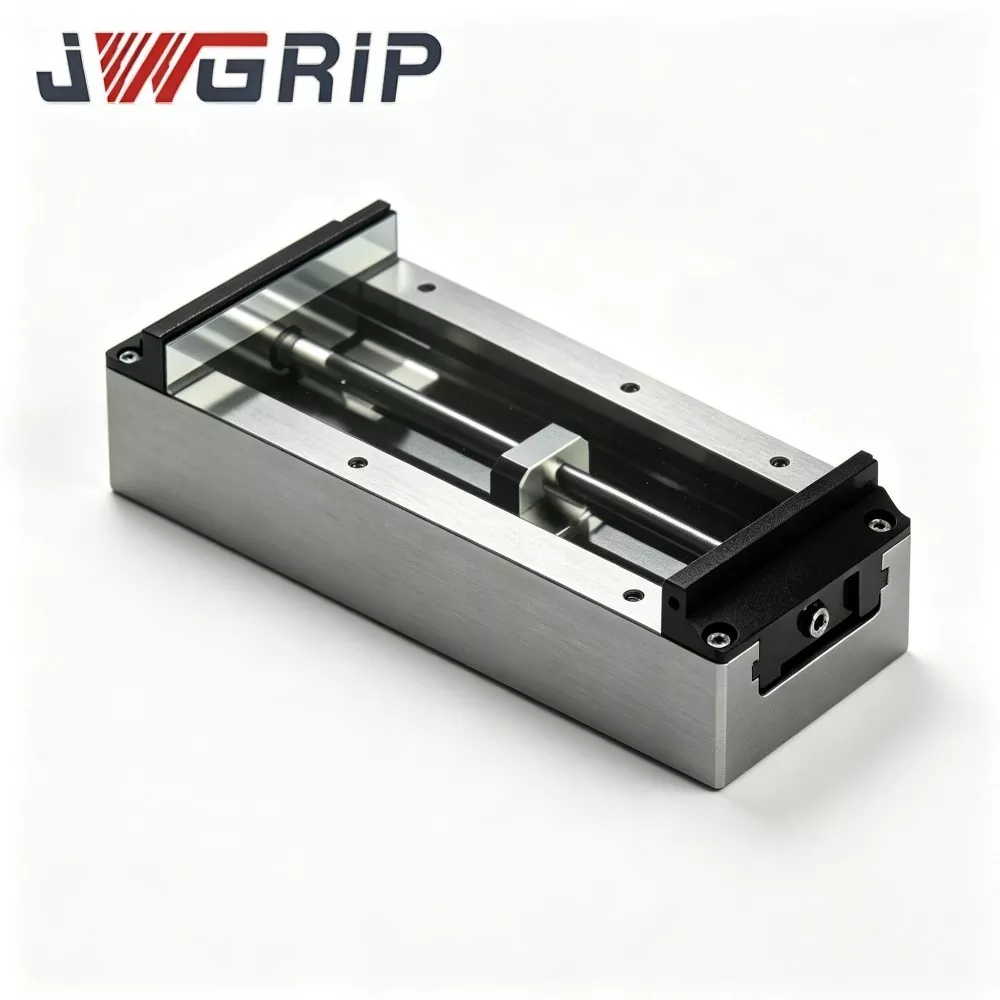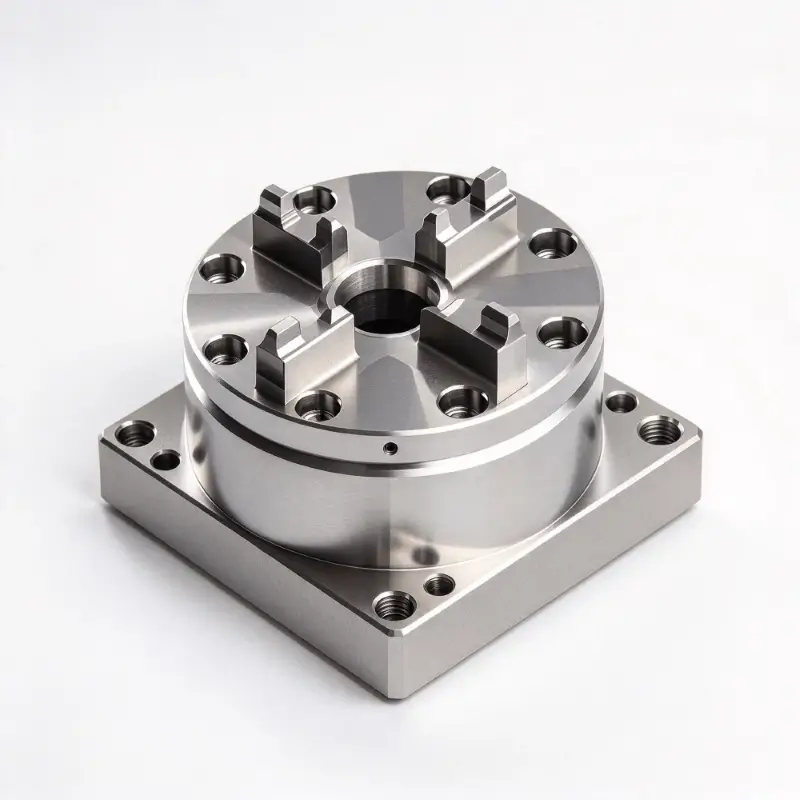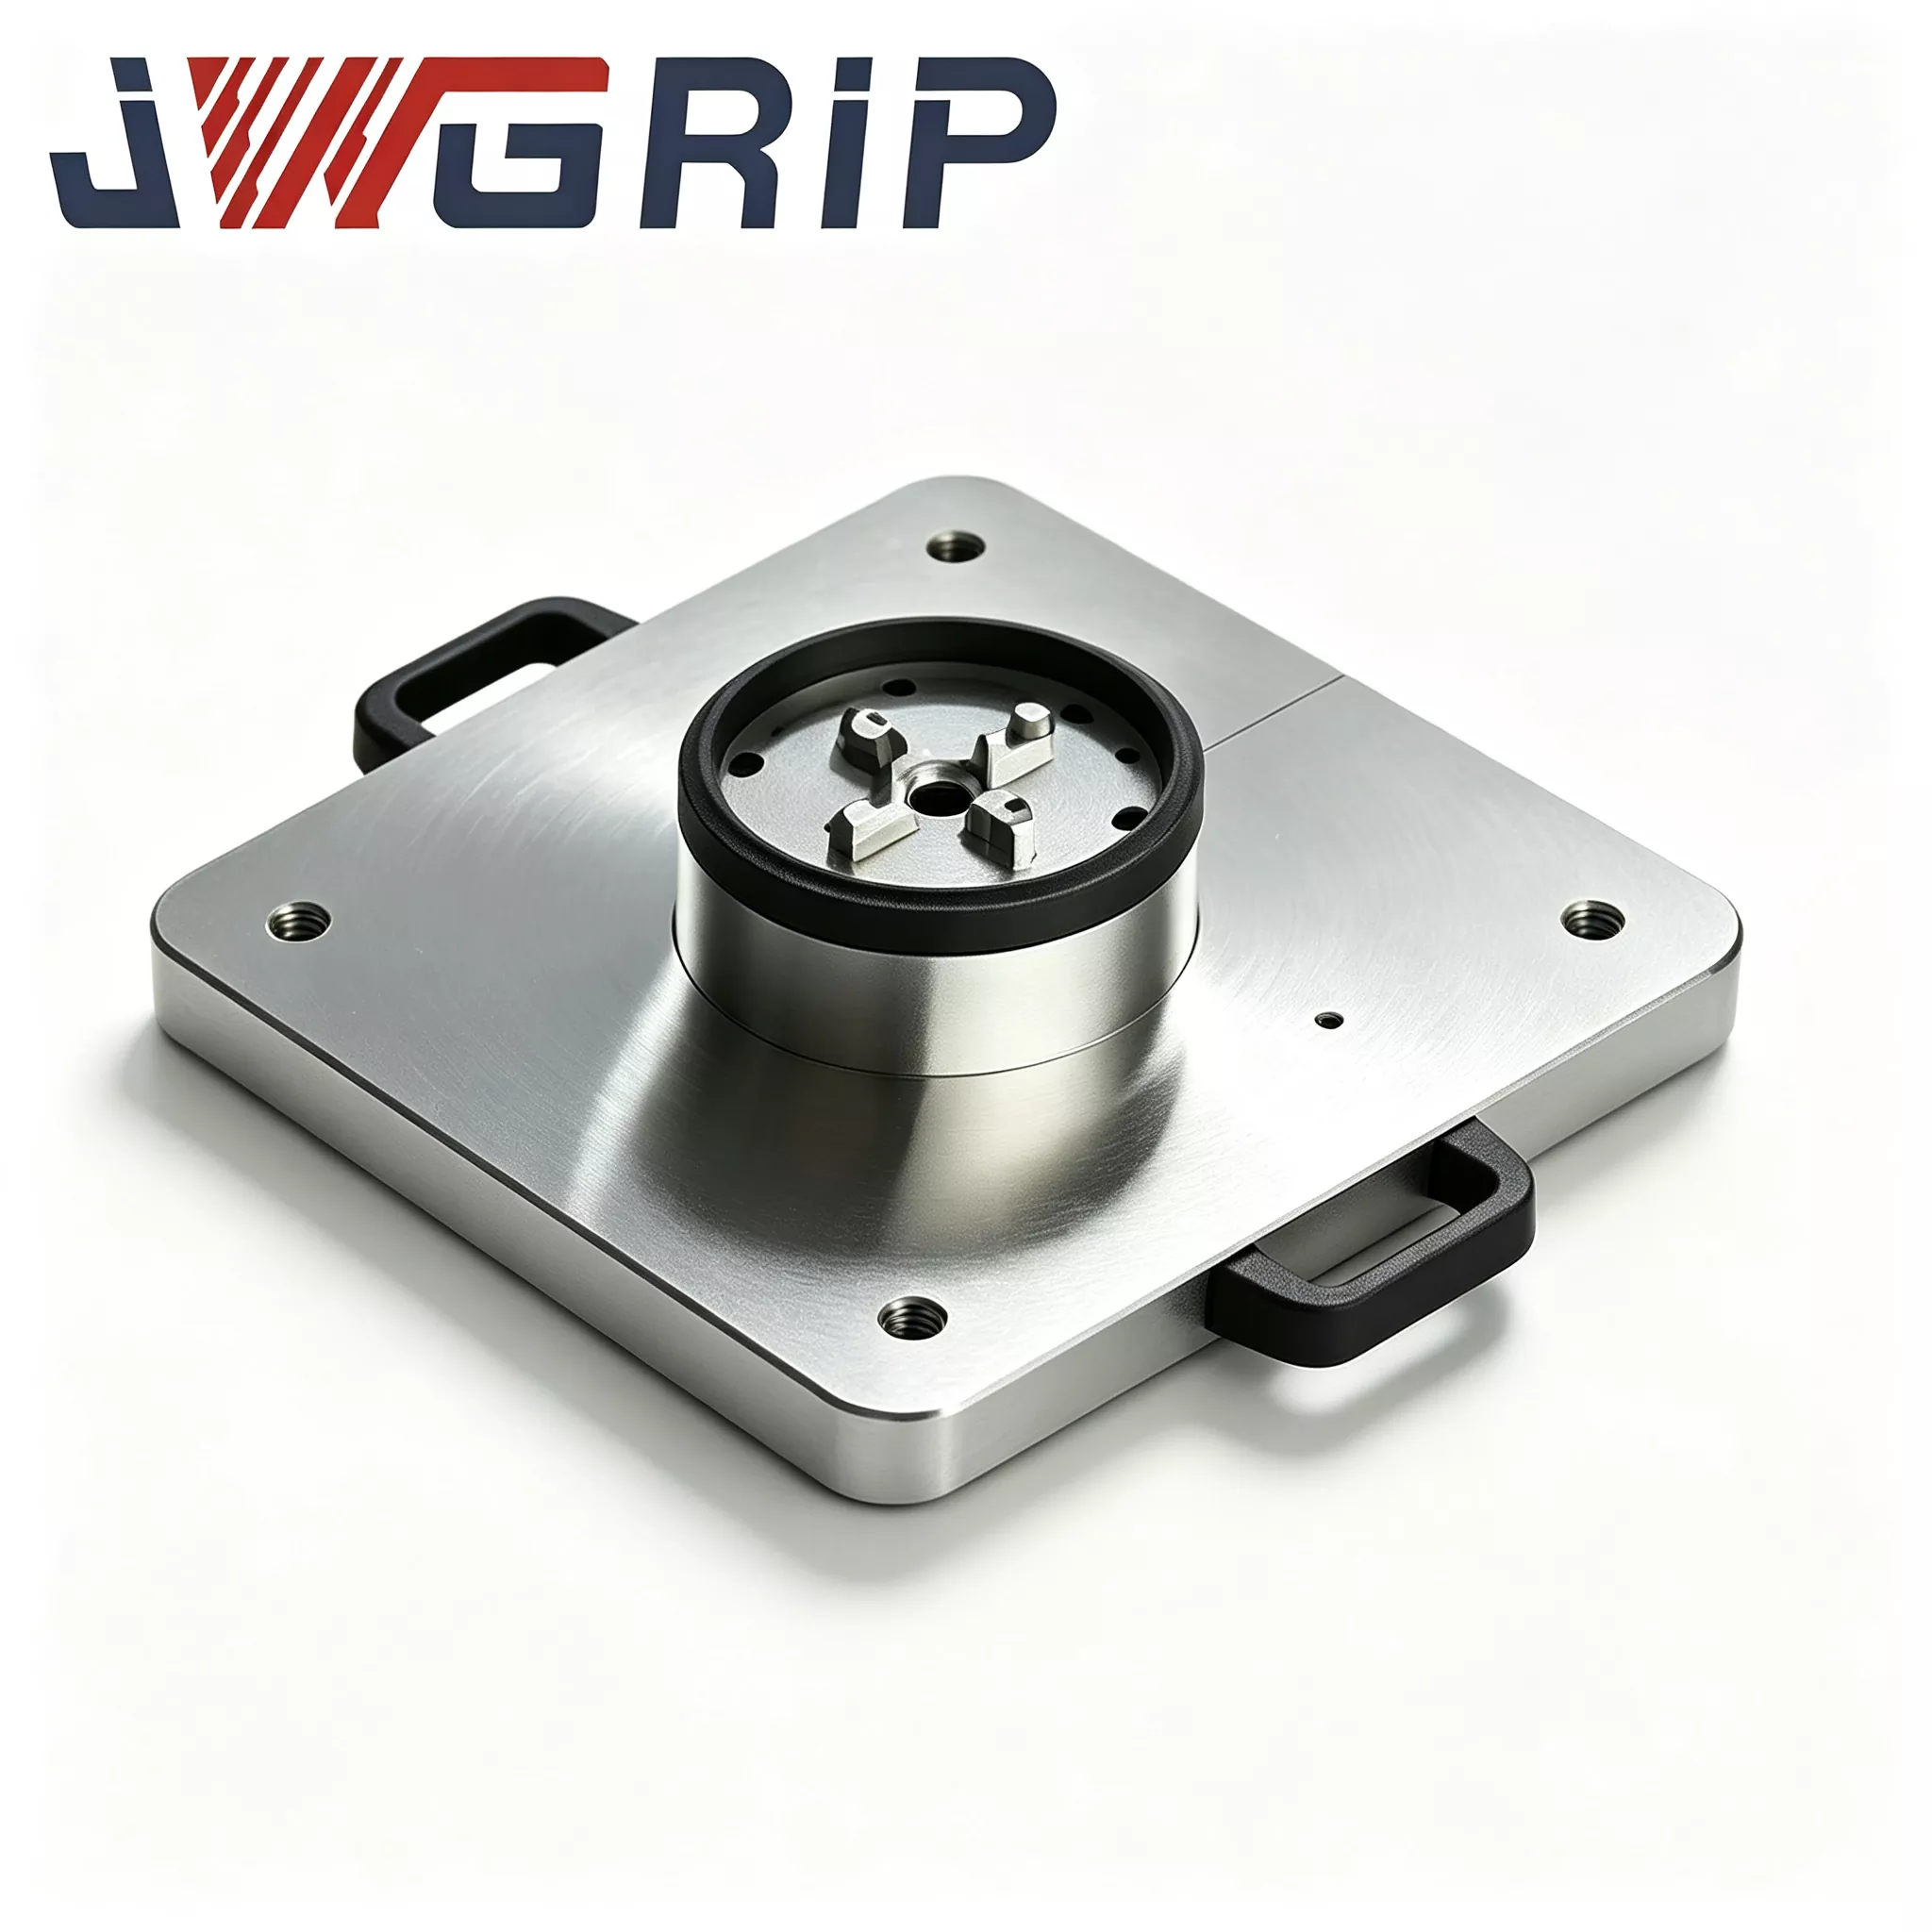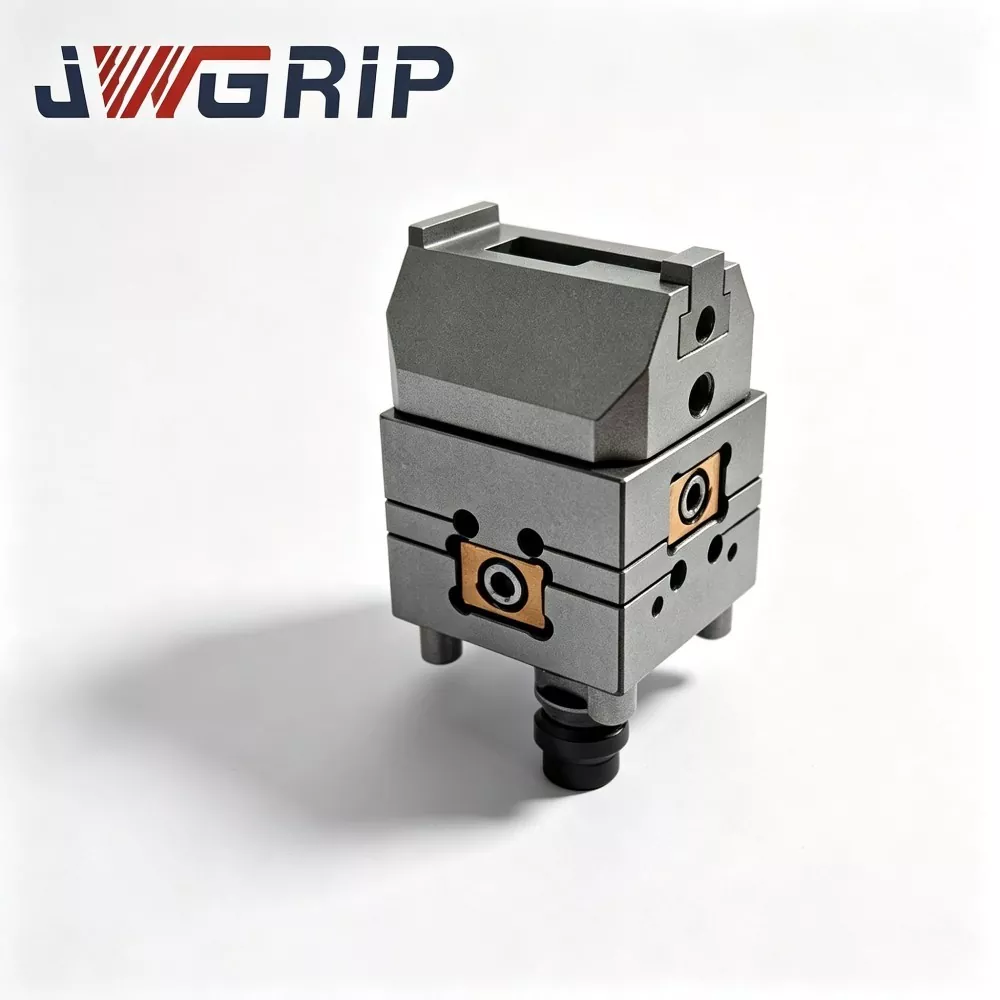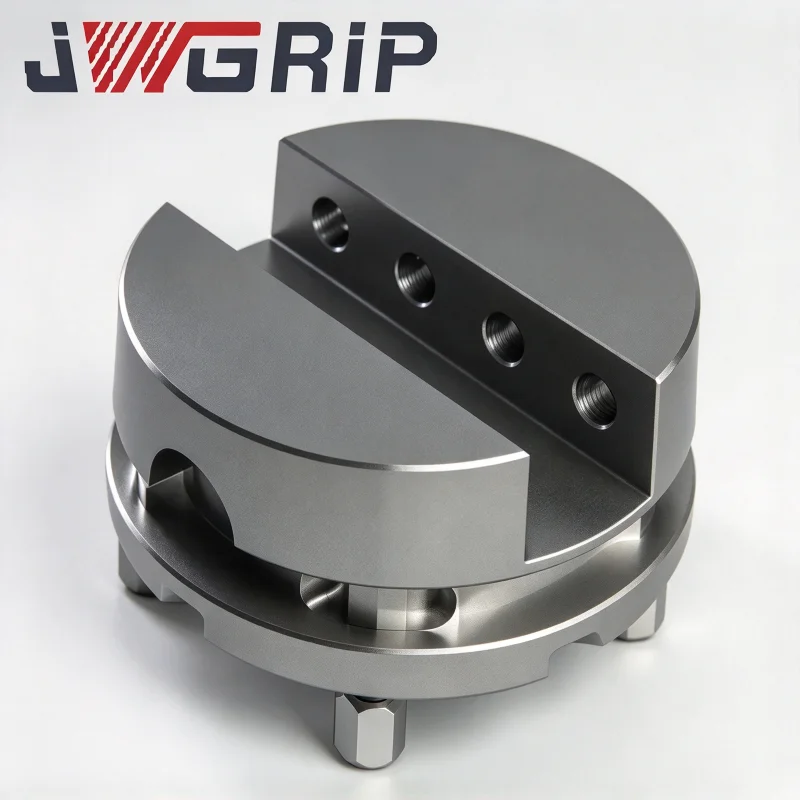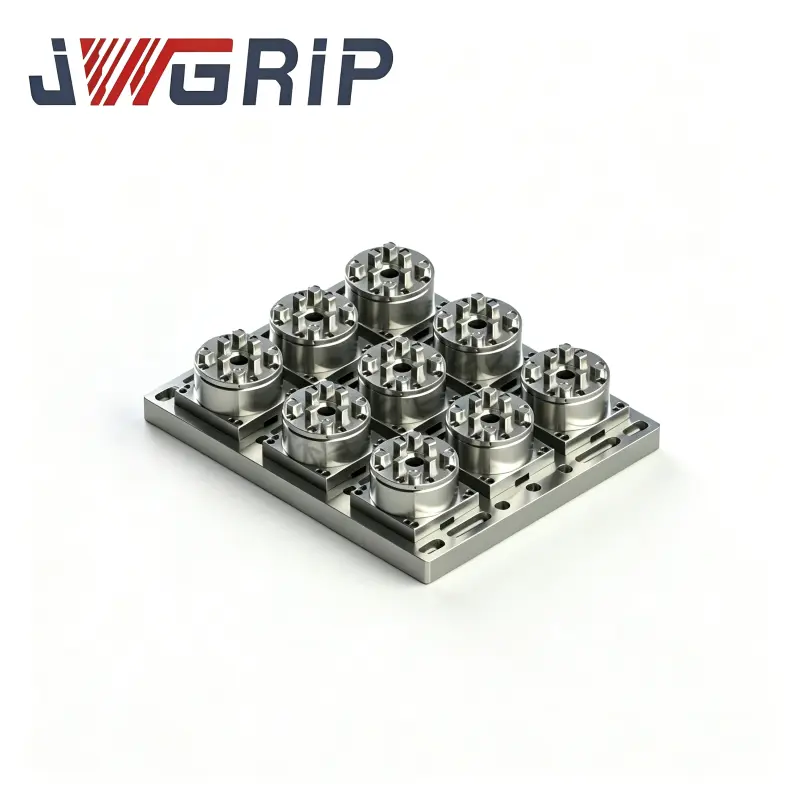
JWGRIPتولید کننده و تامین کننده چین استچاک EDM سیمی برای نگهداری دقیقارائه راهحلهای کار دقیق برای ماشینکاری EDM سیم، تولید قالب، ابزار، گیجها، و سایر کاربردهای سخت. این راهحل که برای موقعیتیابی پایدار و تغییرات کارآمد فیکسچر طراحی شده است، به کارگاههای ماشینکاری کمک میکند تا سازگاری راهاندازی را بهبود بخشند و در عین حال از دقت تکرارپذیر در محیطهای تولیدی نیازمند پشتیبانی میکنند.
در تولید سیمهای EDM مدرن، دقت کار مستقیماً بر قوام برش، راندمان راهاندازی و استفاده کلی از دستگاه تأثیر میگذارد. وسایل معمولی ممکن است به حذف مکرر، تراز دستی و کالیبراسیون مجدد هر زمان که کار جدیدی وارد تولید می شود، نیاز داشته باشد. یک راه حل نگهداری EDM با تغییر سریع می تواند این محدودیت ها را با جدا کردن چاک اصلی ثابت از فرعی های از پیش کالیبره شده قابل تعویض برطرف کند. این رویکرد اجازه می دهد تا داده سمت ماشین ثابت بماند در حالی که قطعات کار مختلف را می توان به طور موثرتر تغییر داد. یک چاک EDM سیمی دقیق برای کارکرد دقیق میتواند بدنه فولاد آلیاژی کاهشدهنده استرس، رابطهای محل سختشده، عملیات مقاوم در برابر خوردگی و هندسه موقعیتیابی کنترلشده برای محیطهای مستغرق EDM را در خود جای دهد. این مقاله توضیح میدهد که چاکهای EDM سیمی چگونه کار میکنند، چه عواملی طراحی بر عملکرد تأثیر میگذارند، چگونه معماری با تغییر سریع میتواند کارایی گردش کار را بهبود بخشد، و خریداران باید در هنگام انتخاب راهحل کاری دقیق در نظر بگیرند.

فهرست مطالب
- چرا انجام کار دقیق در Wire EDM مهم است؟
- وسایل EDM سیم سنتی چه مشکلاتی می توانند ایجاد کنند؟
- یک چاک EDM با تغییر سریع چگونه کار می کند؟
- یک چاک EDM سیم دقیق چه ویژگی هایی باید داشته باشد؟
- مقایسه انتخاب چاک سیم EDM
- کجا می توان از Wire EDM Workholding استفاده کرد؟
- چگونه اپراتورها می توانند دقت موقعیت یابی را حفظ کنند؟
- یک چاک EDM دقیق چگونه ساخته می شود؟
- سوالات متداول
- چگونه JWGRIP می تواند نیازهای Wire EDM شما را پشتیبانی کند؟
چرا انجام کار دقیق در Wire EDM مهم است؟
سیم EDM مواد را از طریق تخلیه الکتریکی کنترل شده به جای برش مکانیکی معمولی حذف می کند. از آنجایی که این فرآیند به موقعیت دقیق قطعه کار نسبت به مسیر سیم بستگی دارد، فیکسچر باید یک مرجع پایدار و قابل تکرار ایجاد کند.
یک سیستم نگهداری کار مناسب باید قطعه کار را ایمن نگه دارد و در عین حال تغییرات موقعیت را در طول راه اندازی و تولید به حداقل برساند. این امر به ویژه زمانی اهمیت پیدا می کند که یک کارگاه چندین قالب، اجزای دقیق، قطعات گیج یا قطعات ابزار را در دسته های نسبتاً کوچک پردازش کند.
برای تولید با مخلوط بالا، راندمان کار به نیروی گیره محدود نمی شود. هدف عملی ایجاد یک رابطه تکرارپذیر بین میز ماشین، چاک، ساب جیگ و قطعه کار است. هنگامی که این رابطه بین مشاغل حفظ شود، اپراتورها می توانند زمان کمتری را برای بازسازی مراجع و زمان بیشتری را برای انجام عملیات برش مولد صرف کنند.
- یک مرجع قطعه کار پایدار را حفظ می کند.
- از موقعیت یابی ثابت ثابت پشتیبانی می کند.
- به کاهش عملیات راه اندازی غیر ضروری کمک می کند.
- از پردازش کارآمد هندسه های مختلف قطعه کار پشتیبانی می کند.
- به تولید ثابت سیم EDM کمک می کند.
وسایل EDM سیم سنتی چه مشکلاتی می توانند ایجاد کنند؟
وسایل ثابت سنتی میتوانند برای محیطهای تولید پایدار مؤثر باشند، اما ممکن است زمانی که برنامههای تولید به طور مکرر تغییر میکنند، کارآمدتر شوند. یک کارگاهی که سفارشهای مختلف مشتریان را دریافت میکند، میتواند با چالشهای تکراری متعددی مواجه شود.
- حذف مکرر فیکسچر:برای پیکربندی های مختلف قطعه کار ممکن است نیاز به جداسازی و نصب مجدد باشد.
- تنظیم مجدد دستی:ممکن است اپراتورها برای ایجاد یک مرجع جدید نیاز به استفاده از نشانگرها یا روش های کاوش کنند.
- تغییرات وابسته به اپراتور:روشهای راهاندازی مختلف میتوانند تفاوتهای موقعیتیابی بین اپراتورها یا تغییرات تولید را ایجاد کنند.
- زمان تغییر طولانی تر:فعالیتهای راهاندازی گسترده، نسبت زمان در دسترس دستگاه برای برش سیم واقعی را کاهش میدهد.
- انعطاف پذیری تولید محدود:اتصالی که در اطراف یک کار طراحی شده است ممکن است به طور موثر از قطعه کار دیگر پشتیبانی نکند.
یک معماری محل کار با تغییر سریع این چالشها را با نصب چاک اولیه روی میز سیمی EDM برطرف میکند و در عین حال اجازه میدهد تا جیگهای فرعی آماده شده مطابق با الزامات تولید تعویض شوند.
یک چاک EDM با تغییر سریع چگونه کار می کند؟
مفهوم اصلی مرجع دائمی سمت ماشین را از فیکسچر سمت قطعه کار قابل تعویض جدا می کند. چاک اصلی روی میز سیمی EDM نصب میشود، در حالی که میتوان فرعیهای جداگانه را دور از دستگاه آماده و کالیبره کرد.
1. چاک اصلی ثابت
چاک اصلی رابطه نصب اولیه را با میز ماشین برقرار می کند. ثابت نگه داشتن چاک اصلی می تواند به حفظ اطلاعات ثابت دستگاه کمک کند و نصب مجدد غیر ضروری را کاهش دهد.
2. جیگ های فرعی از پیش کالیبره شده
برای خانواده های مختلف قطعه کار می توان فرعی های مختلفی را تهیه کرد. اپراتورها می توانند ارجاع اولیه و بازرسی را دور از دستگاه کامل کنند و اجازه دهند آماده سازی یراق مستقل از زمان برش دستگاه انجام شود.
3. رابط موقعیت یابی سریع تعویض
هنگامی که یک سفارش تولید جدید برنامه ریزی می شود، فرعی مربوطه در چاک اصلی نصب می شود. یک رابط مکان یابی کنترل شده، رابطه موقعیت یابی ایجاد شده را به فیکسچر جدید منتقل می کند.
4. تأیید قبل از برش
کار با تغییر سریع می تواند عملیات تراز مکرر را کاهش دهد، اما نیاز به تأیید فرآیند را برطرف نمی کند. اپراتورها همچنان باید کاوشگر یا بررسی های مرجع مناسب را انجام دهند، به ویژه هنگامی که یراق آلات دچار سایش، آلودگی، ضربه یا استفاده طولانی مدت شده اند.
یک چاک EDM سیم دقیق چه ویژگی هایی باید داشته باشد؟
انتخاب یک چاک دقیق به چیزی بیش از بررسی ظرفیت گیره اسمی نیاز دارد. چندین ویژگی طراحی به ویژه برای کاربردهای EDM سیمی مهم هستند.
-
هندسه پایه پایدار
بدنه اصلی سفت و با دقت تمام شده به حفظ رابطه بین چاک و میز ماشین کمک می کند.
-
موقعیت یابی قابل تکرار
رابط مکان یابی باید هنگام مبادله جیگ های فرعی، جای ثابتی را فراهم کند.
-
مقاومت در برابر خوردگی
محیط های EDM می توانند اجزای محل کار را در معرض سیال دی الکتریک، رطوبت و لجن ریز ماشینکاری قرار دهند و مقاومت در برابر خوردگی را به یک ملاحظه مهم تبدیل کنند.
-
سطوح مکان یابی مقاوم در برابر سایش
مناطق سخت شده میتوانند به مقاومت در برابر تغییرات مکرر ثابت و حفظ شرایط تماس پایدار کمک کنند.
-
ظرفیت فک انعطاف پذیر
محدوده گیره موجود باید با ابعاد و هندسه قطعه کار مورد نظر مطابقت داشته باشد.
-
سفارشی سازی OEM
ممکن است برای سلول های تولیدی تخصصی، ردپاهای نصب غیر استاندارد، چیدمان های مکان یابی و ضربه های فک مورد نیاز باشد.
-
بازرسی و ردیابی
شناسایی شماره سریال و سوابق بازرسی می تواند از مدیریت، نگهداری و کنترل کیفیت تجهیزات پشتیبانی کند.
برای برنامه های کاربردی، این عوامل با هم کار می کنند. یک مکانیسم گیره قوی به تنهایی نمی تواند هندسه مکان یابی ضعیف، آلودگی یا آماده سازی ناهماهنگ یراق آلات را جبران کند.
مقایسه انتخاب چاک سیم EDM
مقایسه زیر یک چارچوب عملی برای ارزیابی رویکردهای مختلف نگهداری کار با توجه به الزامات تولید ارائه میکند.
| عامل انتخاب | وسایل ثابت سنتی | چاک EDM با تغییر سریع | توجه خریدار |
|---|---|---|---|
| تغییر شغل | معمولاً به تنظیمات دستی بیشتری نیاز دارد | برای تعویض سریعتر وسایل طراحی شده است | برای تولید با مخلوط بالا مهم است |
| اطلاعات ماشین | ممکن است نیاز به استقرار مجدد داشته باشد | چاک اصلی می تواند ثابت بماند | به حفظ منابع تثبیت شده کمک می کند |
| آماده سازی زیر جیگ | معمولا محدود است | به طور جداگانه قابل تهیه و کالیبره است | برای چندین خانواده قطعه کار مفید است |
| محیط EDM | بستگی به ساخت وسایل دارد | می تواند درمان مقاوم در برابر خوردگی را ترکیب کند | سازگاری دی الکتریک و سیال را بررسی کنید |
| سفارشی سازی | اغلب به وسایل خاص | می تواند از تغییرات مبتنی بر طراحی پشتیبانی کند | نصب و مکان یابی ابعاد را تأیید کنید |
| قابلیت ردیابی کیفیت | بستگی به تامین کننده دارد | می تواند از شماره سریال و سوابق بازرسی استفاده کند | برای تولید تکرار مفید است |
کجا می توان از Wire EDM Workholding استفاده کرد؟
یک سیستم نگهداری دقیق به ویژه زمانی مفید است که تولید شامل تغییرات مکرر قطعه کار و الزامات موقعیت یابی محکم باشد. کاربردهای معمولی عبارتند از:
- ماشینکاری قالب و قالب
- تولید قطعات گیج دقیق
- ابزار و پردازش ابزار خالی
- ماشینکاری EDM سیم دسته ای کوچک
- تولید قالب با قرارداد فرعی با مخلوط بالا
- نمونه اولیه و تولید قطعات مهندسی
- سلول های تولید EDM سیم انعطاف پذیر
برای تولیدکنندگانی که به مشتریان متعدد خدمات ارائه میکنند، توانایی آمادهسازی زیرمجموعههای اختصاصی برای خانوادههای اجزای مختلف نیز میتواند سازماندهی وسایل را ساده کند. به جای بازسازی کامل تنظیمات برای هر سفارش، یک کارگاه می تواند یک گردش کار استاندارد شده حول یک رابط دائمی سمت ماشین ایجاد کند.
JWGRIP همچنین Wire EDM Chucks و Wire EDM Vises مربوطه را برای مشتریانی که پیکربندیهای مختلف محل کار را توسعه میدهند، ارائه میکند.
چگونه اپراتورها می توانند دقت موقعیت یابی را حفظ کنند؟
حتی یک سیستم نگهداری دقیق نیاز به نگهداری منظم دارد. رابط مکان یابی باید به عنوان یک مرجع دقیق به جای یک سطح گیره معمولی در نظر گرفته شود.
- قبل از نصب، باقیمانده مایع دی الکتریک و لجن ماشینکاری را از محل قرارگیری تمیز کنید.
- سطوح محل را از نظر خراش، فرورفتگی، خوردگی یا سایش غیرعادی بررسی کنید.
- هر فرعی را با اطلاعات کالیبراسیون و شماره شناسایی خود مرتبط نگه دارید.
- یک دستگاه فرعی آسیب دیده یا فرسوده را بدون بازرسی و کالیبراسیون مجدد به تولید برگردانید.
- قبل از شروع چرخه برش، درگیری قفل را بررسی کنید.
- پس از یک برخورد یا ضربه قابل توجه، بازرسی کامل موقعیت یابی مجدد را انجام دهید.
- حفاظت مناسب در برابر زنگ زدگی را در هنگام نگهداری و حمل و نقل حفظ کنید.
این روشها از اهمیت ویژهای برخوردار هستند، زیرا آلودگی یا آسیب مکانیکی میتواند بر تکرارپذیری موقعیتیابی تأثیر بگذارد، حتی زمانی که چاک از نظر ساختاری دست نخورده باقی بماند.
یک چاک EDM دقیق چگونه ساخته می شود؟
عملکرد دقیق نگهداری کار به شدت به کنترل تولید بستگی دارد. یک مسیر تولید معمولی برای یک چاک EDM با دقت بالا ممکن است شامل بازرسی مواد، ماشینکاری CNC، درمان تنش زدایی، سنگ زنی دقیق، عملیات مکان یابی، بازرسی ابعادی، و آزمایش تعویض مکرر باشد.
فرآیند تولید JWGRIP می تواند شامل بازرسی مواد خام، ماشینکاری CNC خشن، مراحل پیری حرارتی کاهش تنش، ماشینکاری نیمه تمام، پردازش مکان یابی پین و مکانیزم فک، سخت شدن سطح، سنگ زنی دقیق چند وجهی، بازرسی CMM، نشانگرهای ضد شبیه سازی تکراری غیرفعال سازی و تأیید بعدی نهایی
برای خریداران آگاه به کیفیت، اسناد بازرسی یکی دیگر از ملاحظات مهم است. JWGRIP تحت یک سیستم مدیریت کیفیت ISO 9001 عمل می کند و اسناد بازرسی را برای محصولات قابل اجرا فراهم می کند. سفارشات OEM همچنین می تواند شامل مواد اضافی یا مستندات آزمایشی با توجه به الزامات پروژه باشد.
برای کارگاههایی که نیاز به پیکربندی غیر استاندارد دارند، خریداران میتوانند نقشههایی را ارائه کنند که ردپای نصب، مکانیابی، حرکت فک، و الزامات تحمل مربوطه را پوشش میدهد. این به تامین کننده اجازه می دهد تا قابلیت تولید را قبل از تولید ارزیابی کند.
سوالات متداول
آیا یک چاک EDM با تغییر سریع تمام کاوشها را پس از تعویض ساب جیگ از بین میبرد؟
خیر. یک جیگ فرعی از پیش کالیبره شده میتواند کار تراز دستی مکرر را با حمل اطلاعات مختصات تعیینشدهاش کاهش دهد، اما تأیید همچنان ضروری است. فرسودگی، آلودگی، تغییر شکل یا جابجایی نادرست وسایل می تواند بر دقت موقعیت یابی تاثیر بگذارد.
آیا یک کارگاه می تواند فرعی های سازگار خود را بسازد؟
بله، مشروط بر اینکه جیگهای فرعی از ابعاد و تلورانسهای رابط مکانیابی مورد نیاز پیروی کنند. هر جیگ فرعی خودساخته باید به طور مستقل کالیبره، بازرسی و به درستی قبل از اضافه شدن به استخر وسایل تولیدی مشخص شود.
آیا JWGRIP می تواند چاک را برای یک ماشین یا قطعه کار خاص سفارشی کند؟
بله. JWGRIP از اصلاحات OEM مبتنی بر طراحی شامل ردپاهای نصب، طرحبندی پینهای مکانیابی، ضربههای کاری فک و سایر الزامات خاص برنامه پشتیبانی میکند. نقشه های فنی کامل و اطلاعات تحمل باید برای ارزیابی مهندسی ارائه شود.
اگر تکرارپذیری موقعیت یابی ناپایدار شود چه چیزی باید بررسی شود؟
اپراتورها ابتدا باید محل قرارگیری صندلی، سطوح مکان یابی فرعی، مکانیسم قفل و سوابق کالیبراسیون وسایل را بازرسی کنند. تجمع لجن، خراشیدگی، سایش، درگیری ناکافی قفل یا داده های کالیبراسیون نادرست می تواند به مشکلات موقعیت یابی کمک کند.
چگونه باید از چاک در طول نگهداری طولانی مدت محافظت کرد؟
قبل از اعمال محافظ مناسب ضد زنگ، چاک باید کاملاً تمیز و خشک شود. سطوح مکان یابی دقیق باید از ضربه، رطوبت، آلودگی و تماس غیرضروری در طول نگهداری محافظت شوند.
چگونه JWGRIP می تواند نیازهای Wire EDM شما را پشتیبانی کند؟
برای کارگاههای EDM سیمهای با مخلوط بالا، محل کار صرفاً مربوط به نگهداشتن ایمن یک جزء نیست. این بخشی از گردش کار کامل تولید است. یک معماری با تغییر سریع می تواند به کاهش خرابی مکرر فیکسچر کمک کند، ارجاعات سمت ماشین را حفظ کند، چندین فرعی را سازماندهی کند، و یک فرآیند راه اندازی سازگارتر ایجاد کند.
JWGRIP ماشینکاری دقیق، هندسه مکان یابی کنترل شده، عملیات مقاوم در برابر خوردگی، روش های بازرسی و سفارشی سازی OEM را برای پشتیبانی از الزامات مختلف تولید سیم EDM ترکیب می کند. اگر در حال ارزیابی یک جدید هستیدچاک EDM سیمی برای نگهداری دقیقبرای درج قالب، ابزار، سنج، نمونه های اولیه، یا تولید قرارداد فرعی انعطاف پذیر، جزئیات محصول Wire EDM Chuck وبا ما تماس بگیریدبا رابط دستگاه، ابعاد قطعه کار، الزامات نصب یا نقشه های فنی. JWGRIP می تواند به شما کمک کند پیکربندی مناسب برای گردش کار تولید خود را ارزیابی کنید.