فارسی
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
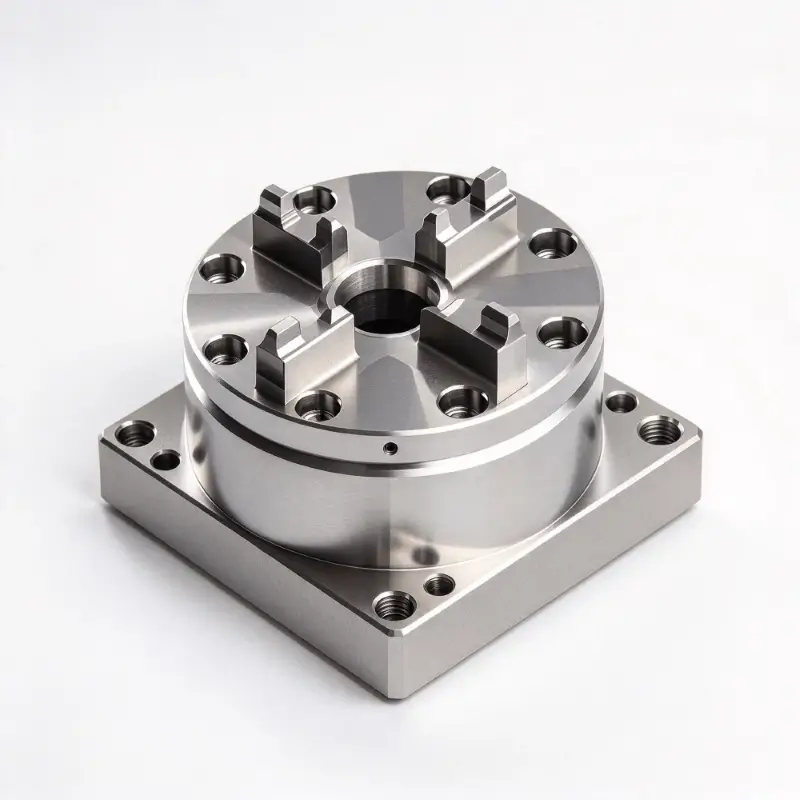

کلت R-Type ER32 برای نگهدارنده الکترود EDM
JWGRIP تولید کننده و تامین کننده حرفه ای کلت R-Type ER32 برای نگهدارنده الکترود EDM در چین است که عرضه مستقیم کارخانه و خدمات اصلاح OEM بالغ را برای شرکت های تولید قالب EDM سینک جهانی ارائه می دهد. این یک لوازم جانبی گیره الاستیک ویژه EDM با کارایی بالا است که به ویژه برای شرایط کاری ماشینکاری فرسایش جرقه بهینه شده است. ادغام ساختار تعادل نیروی بهینه شده نوع R و عملکرد گیره الاستیک با دقت بالا در یک واحد واحد، عیوب رایج کلت های معمولی معمولی مانند تنش ناهموار و تضعیف دقیق آسان را حل می کند.
این کولت پیشرفته R-Type ER32 از مواد فولادی فنری درجه یک ممتاز ساخته شده است که از طریق چرخش دقیق چندگانه، سوراخ کردن سوراخ داخلی و عملیات حرارتی کامل تنش زدایی چرخه ای پردازش شده است. این ویژگی حفظ نیروی گیره پایدار، دقت گرد عالی و مقاومت در برابر خستگی الاستیک قابل اعتماد تحت شوک تخلیه پالس EDM طولانی مدت است. پروفیل ساختاری نوع R بهینه شده، انتقال نیروی یکنواخت را روی سطح سوراخ داخلی انجام می دهد و به طور موثر خطای تخلیه الکترود را در حین بستن به حداقل می رساند. این به طور جهانی برای الکترودهای مس، گرافیت و مس تنگستن قابل استفاده است، و کاملاً با سناریوهای ماشینکاری دقیق حفره قالب طولانی مدت سازگار است.
متفاوت از کلتهای معمولی که پس از چرخههای باز و بسته مکرر مستعد اعوجاج گردی و کاهش نیروی گیره هستند، کلت R-Type ER32 for EDM Electrode Holder از ریز لغزش الکترود، عدم تعادل شکاف جرقه و انحراف ابعادی حفره قالب جلوگیری میکند. با پشتیبانی از عرضه استاندارد نقطه ای و اصلاح سفارشی تحمل سوراخ داخلی، پارامترهای شیار و تکمیل سطح، راه حل های گیره پایدار، با دقت بالا و بادوام را برای کارگاه های پردازش قالب EDM دقیق مدرن ارائه می دهد.
نقاط درد تولید
در تولید روزانه قالب سینکر-EDM، کلت های معمولی ER خارج از قفسه چندین سردرد رایج تولیدی ایجاد می کنند:
مواد خام ساده شده و فرآیندهای عملیات حرارتی برش منجر به اعوجاج گردی و تضعیف نیروی گیره پس از چرخه های باز و بسته الاستیک مکرر می شود.
تحت ضربه تخلیه مداوم پالس، الکترودها ریز لغزش و رانش را تولید می کنند. شکاف جرقه ناهموار می شود و بافت حفره ناسازگار، انحراف ابعادی و خطر ضایعات را برای الکترودهای قالب با ارزش بالا به همراه می آورد.
JWGRIP بهینه سازی R-Type ER32 Collet با هدف قرار دادن نقاط درد ذکر شده در بالا:
1. مواد خام فولادی فنری درجه بالا به علاوه عملیات حرارتی تنشزدای چند دور، تنش باقیمانده داخلی ایجاد شده در چرخش و تراشکاری را حذف میکند و از تغییر شکل دائمی در کار چرخهای الاستیک طولانیمدت جلوگیری میکند.
2. طراحی کانتور نوع R بهینه، نیروی گیره را به طور یکنواخت در کل سطح سوراخ داخلی توزیع میکند. برای الکترودهای مس نرم، گرافیت شکننده و مس تنگستن با چگالی بالا پایدار است.
3. با بدنههای اصلی نگهدارنده الکترود ER32 مطابقت دارد و از سرمایهگذاری بیش از حد برای تجدید تجهیزات جلوگیری میکند.
4. مشخصات استاندارد موجود است. اصلاح OEM برای تحمل سوراخ داخلی، ساختار شیار و درمان سطح برای الکترودهای با قطر خاص و شرایط کاری سخت در دسترس است.
5. خطرات لغزش و ریزش الکترود را به طور موثر کاهش میدهد، وضعیت شکاف جرقه را در طول کارهای طولانیمدت ماشینکاری حفره تثبیت میکند.
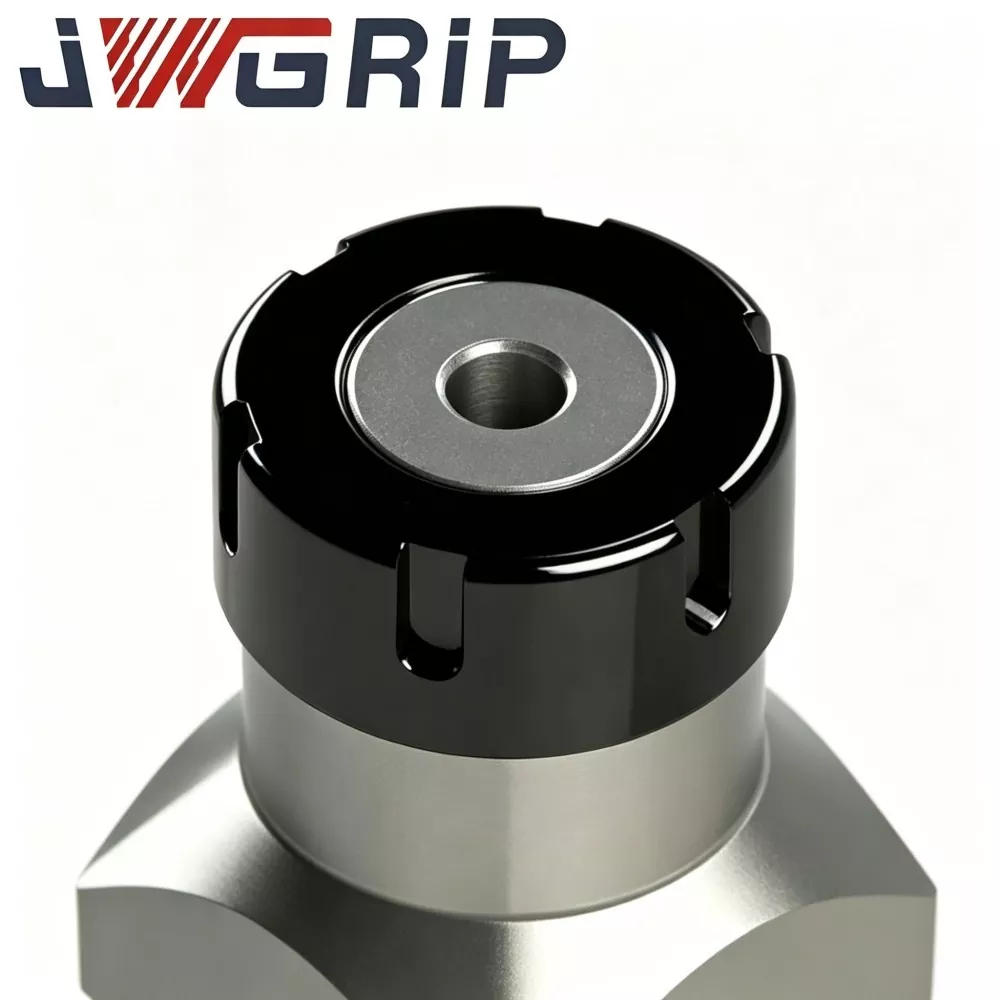

ویژگی های ساختاری
JWGRIP R-Type ER32 Collet for EDM Electrode Holder یک قطعه گیره الاستیک با دقت بالا است که منحصراً برای مجموعه های نگهدارنده الکترود سینکر-EDM مهندسی شده است:
1. داخل مهره نگهدارنده ER32 و بدنه اصلی نگهدارنده نصب شده است. هنگامی که مهره نگهدارنده سفت می شود، نیروی فشردن محیطی یکنواخت برای قفل کردن الکترودهای ساقه گرد در موقعیت از پیش تعیین شده ایجاد می کند.
2. کلتهای معمولی جهانی ER32 در اصل برای دوکهای فرز CNC طراحی شدهاند. آنها برای شرایط خاص EDM بهینه نیستند: ارتعاش مداوم پالس، پاشش مایع دی الکتریک و تعویض مکرر الکترود.
3. طرح شیار شکافی نوع R بهبود یافته تنش الاستیک را در سراسر بدنه کلت توزیع میکند، تمرکز تنش موضعی را کاهش میدهد و عملکرد بازیابی الاستیک را پس از چرخههای باز-بسته مکرر بهبود میبخشد، و در عملکرد مداوم EDM، خروجی کم را حفظ میکند.
دامنه کاربرد: این یک هسته مصرفی برای کارگاه های قالب تزریق پلاستیک، قالب ریخته گری، قالب گیری دقیق، قالب پزشکی و قالب های نوری است. این الکترودهای مسی، گرافیت و EDM مس-تنگستن را با ساقه گرد محکم می کند. نصب مستقیم بدون تغییر مکانیکی اضافی. اصلاح مبتنی بر طراحی OEM برای ابعاد غیر استاندارد ساقه الکترود پشتیبانی می شود.
عملکردهای فنی کلیدی
1. ساختار توزیع شیار شکاف نوع R بهینه در مقایسه با کلتهای معمولی ER32، چیدمان شیار شکاف نوع R بازآرایی شده توزیع تنش الاستیک را متعادل میکند. در طول بستن ساقه الکترود، هر بخش نیروی فشردن همگن ایجاد میکند، از تغییر شکل موضعی ساقه الکترود جلوگیری میکند و خروج کل مونتاژ واحد گیره الکترود را سرکوب میکند.
2. مواد خام فولادی با دقت انتخاب شده به جای فولاد کربنی معمولی، از فولاد فنری ویژه استفاده میکند. پس از چرخههای حرارتی خاموش کردن دقیق، تمپر کردن و چند مرحلهای تنشزدایی، پس از صدها چرخه آزادسازی گیره، خاصیت ارتجاعی را ثابت نگه میدارد و در برابر تغییر شکل پلاستیک دائمی مقاومت میکند.
3. حفره گیره داخلی با دقت بالا، حفرههای گیرهدار داخلی از طریق سنگزنی ریز میگذرد. گردی عالی سوراخ داخلی و صافی سطح، علائم ساییدگی روی شاخه های الکترود را در طول تعویض مکرر کاهش می دهد و از تجمع ریز ذرات که انحراف موقعیت را بدتر می کند، جلوگیری می کند.
4. مقاومت خوب در برابر خوردگی دیالکتریک سیال، درمان ضد خوردگی سطحی فرسایش شیمیایی ناشی از تماس طولانیمدت با سیال دیالکتریک EDM را کند میکند. خطر زنگ زدگی را در محیط مرطوب EDM مخزن کاهش می دهد و عمر مفید را افزایش می دهد.
5. سازگاری گسترده با نگهدارندههای استاندارد ER32 EDM از استانداردهای اولیه ابعاد بیرونی ER32 پیروی میکند، با اکثر بدنههای نگهدارنده الکترود EDM تجاری و مهرههای گیره مطابقت دارد. کاربران نهایی نیازی به جایگزینی سخت افزار نگهدارنده موجود ندارند.
6. انعطافپذیری مستقیم کارخانهای و سفارشیسازی OEM مشخصات استاندارد قطر بستن اندازههای ساقه الکترود اصلی را پوشش میدهد. OEM می تواند تحمل سوراخ داخلی، عمق شیار شکاف، تنظیم دقیق ابعاد بیرونی و درمان سطح را با توجه به نقشه های مشتری یا نمونه های فیزیکی تنظیم کند.
7. سازگاری دسته به دسته قابل اعتماد هر لات تولیدی دارای بازرسی نمونه چند موردی است. دادههای ابعاد کلیدی، فرسودگی گیره و سختی در فایلهای بازرسی دستهای ثبت میشوند و عملکرد پایدار را برای شرکتهای تولیدکننده قالب با حجم خرید تضمین میکنند.
گردش کار تولید را کامل کنید
هر دسته از JWGRIP R-Type ER32 Collet از گردش کار تمام مراحل تولید کاملاً کنترل شده پیروی می کند:
① بازرسی ورودی مواد خام
② چرخش دقیق CNC برای کانتور بیرونی
③ فرز شیار شکافی
④ پیش ماشینکاری سوراخ داخلی با دقت بالا
⑤ عملیات حرارتی چند مرحله ای (خاموش کردن، معتدل کردن، کاهش استرس)
⑥ حفره داخلی سنگ شکن خوب
⑦ برگیری و تکمیل لبه
⑧ درمان ضد خوردگی سطح
⑨ تست عملکرد چند بعدی
⑩ مرتبسازی دستهای و انبارداری کالاهای نهایی.
مشخصات کنترل کیفیت
تولید تحت استانداردهای سیستم مدیریت کیفیت ISO 9001 انجام می شود.
آیتم های اصلی آزمایش: اندازه گیری ابعاد، تأیید سختی، تشخیص گیرکردن، آزمایش شبیه سازی الاستیک-خستگی.
همه ابزارهای اندازهگیری کالیبراسیون اندازهشناسی دورهای را دریافت میکنند تا صحت و تکرارپذیری نتایج آزمایش را تضمین کنند.
گزارش های بازرسی دسته ای برای هر لات بایگانی می شوند. گواهی های مواد و سوابق آزمایشی جزئی شخص ثالث را می توان در صورت درخواست مشتری ارائه کرد.
پیشنهاد عملیاتی و ذخیره سازی:
کلت ها را در محفظه های جعبه ابزار ضد برخورد جدا نگهداری کنید. قبل از نصب از رطوبت، تراشه های فلزی و خراش های سخت دور نگه دارید. قبل از هر بار نصب، سوراخ داخلی را کاملاً تمیز کنید. تراشه ها یا باقیمانده سیال دی الکتریک در داخل سوراخ به طور جدی دقت بستن را کاهش می دهد.
چرا JWGRIP را انتخاب کنید
1. تیم مهندسی پسزمینه تحقیق و توسعه ابزار تخصصی EDM، تجربهای غنی در توسعه لوازم جانبی گیره سینک-EDM جمعآوری میکند. ما به سادگی از طرح های کلت از نوع فرز کپی نمی کنیم. بهینه سازی محصول از بازخورد عظیم تکنسین های قالب در خط مقدم ناشی می شود.
2. غربالگری عملکرد کامل دستهای قبل از ارسال بسیاری از رقبا فقط بازرسی نمونهگیری نقطهای را انجام میدهند. هر JWGRIP R-Type ER32 Collet تمامشده قبل از تحویل، تشخیص گیرهای تمام شده را برای فیلتر کردن واحدهای ناسازگار میگذراند.
3. تامین مستقیم کارخانه پایدار و فرآیند OEM بالغ کالاهای استاندارد، تحویل پایدار را حفظ میکنند. برای سفارشهای اصلاحشده با ابعاد یا نیازهای سطح ویژه، تیم مهندسی نقشههای OEM را در عرض 12 روز کاری بررسی میکند و بازخورد امکانسنجی ارائه میدهد. زمان استاندارد: 10-15 روز کاری؛ زمان سرب OEM با توجه به پیچیدگی ترسیم تأیید می شود.
4. پشتیبانی فنی حرفهای برنامه محور وقتی مشتریان با گیره غیرعادی، فرسودگی بیش از حد و سایر مشکلات مونتاژ در محل مواجه میشوند، تیم پشتیبانی فنی راهنماییهای عملی نصب و عیبیابی را بر اساس تجربه واقعی کارگاه EDM ارائه میدهد.
5. مکانیزم ردیابی دستهای کامل هر لات تولیدی دارای علامتگذاری دستهای مستقل است. اگر مشکلات غیرمنتظره مربوط به ماشین کاری رخ دهد، پارامترهای تولید اصلی و سوابق بازرسی می توانند به سرعت برای تجزیه و تحلیل فنی علت اصلی بازیابی شوند.
سوالات متداول
Q1: آیا JWGRIP R-Type ER32 Collet میتواند پس از نصب متوجه صفر شدن آن شود؟
A1: خروجی صفر را نمی توان با هیچ مجموعه ارتجاعی به دست آورد. تحت شرایط تست استاندارد با نگهدارنده همسان و نوار تست واجد شرایط، خروجی مونتاژ شده ≤0.003 میلی متر کنترل می شود. فرسودگی کامل واقعی روی ماشین نیز تحت تأثیر گردی ساقه الکترود، وضعیت سطح، گشتاور سفت شدن مهره و سایش بدنه نگهدارنده است. اجزای جفت شونده را در شرایط خوبی برای بهترین دقت گیره نگه دارید.
Q2: آیا این کولت برای الکترودهای گرافیتی با قطر زیاد با وزن سنگین مناسب است؟
A2: کلت ER32 نوع R برای نگهدارنده الکترود EDM از بستن الکترود گرافیتی پشتیبانی می کند. برای الکترودهای گرافیتی سنگین با اندازه بزرگ، بار دوک و گشتاور سفت شدن را ارزیابی کنید. وزن بیش از حد یا سفت شدن بیش از حد باعث تسریع خستگی کولت و کاهش طول عمر می شود. وزن الکترود را با ظرفیت گیره کولت در تولید در دنیای واقعی مطابقت دهید.
Q3: آیا می توانید زمانی که گیره پارامترهای قطر داخلی یا شیار شکاف با استاندارد ER32 متفاوت است OEM ایجاد کنید؟
A3: بله. لطفاً نقشههای فنی کامل یا نمونههای فیزیکی، ابعاد سوراخ-بسته علامت، تلرانس، مشخصات شیار شکاف، هدف سختی و الزامات عملیات سطح را ارائه دهید. دپارتمان مهندسی قابلیت ساخت را ارزیابی می کند و پیشنهاد رسمی صادر می کند.
Q4: چه مواردی تحت گارانتی قرار می گیرند؟
A4: این ابزار مصرفی پوشیدنی با دقت بالا است. گارانتی در مورد عیوب ناشی از تولید مانند تمام شدن مشخصات در زمان حمل و نقل اعمال می شود. آسیب های ناشی از خراش، گیره اضافه بار، گشتاور نامناسب، گیر کردن براده ها و فرسودگی طولانی مدت ناشی از استفاده در تولید از گارانتی مستثنی هستند.
راهنمای انتخاب مجموعه و نکات عملیات روزانه در کارگاه
1. قطر گیره اسمی را تا حد امکان نزدیک به بعد ساقه الکترود واقعی انتخاب کنید. از یک کولت برای محدوده اندازه بیش از حد وسیع استفاده نکنید. شکاف بعد بزرگ باعث ایجاد فشار گیره ناهموار و مقدار خروجی بالاتر می شود.
2. قبل از تولید قالب رسمی، سوراخ داخلی کولت، حفره مهره نگهدارنده و سطح ساقه الکترود را کاملاً تمیز کنید تا تراشههای فلزی و باقیماندههای مایع دیالکتریک حذف شوند.
3. بعد از مونتاژ، قبل از پردازش فرسایش جرقه، با نشانگر شمارهگیری بازرسی تمام شده را انجام دهید. این پیشبررسی خطر ضایعات حفره قالب ناشی از انحراف اجزای گیره را تا حد زیادی کاهش میدهد.
4. برای کارگاههای قالبسازی چند ماشینی، چند کولت متناسب با اندازههای پرکاربرد ساقه الکترود تهیه کنید. گلوله های بسیار فرسوده را دور بریزید. در صورت مشاهده تضعیف الاستیک، تغییر شکل دائمی یا ترکهای سطحی در حین بازرسی معمولی، حتی اگر به عمر مفید تئوری نرسیدهاید، فوراً تعویض کنید.
5. ذخیرهسازی طبقهبندیشده و بررسی وضعیت منظم برای استوک کولت را برای حفظ ثبات ماشینکاری EDM برای پروژههای بلندمدت تولید سریال اجرا کنید.
دسته بندی مرتبط
ارسال استعلام
اطلاعات تماس
-
نشانی
شماره 44، جاده کارآفرینی دانینگ، شهر هومن، شهر دونگوان، استان گوانگدونگ، چین
-
تلفن
-
پست الکترونیک
به ارسال درخواست به JWGRIP خوش آمدید. تیم فنی و فروش حرفه ای ما انتخاب وسایل رایگان، طراحی راه حل سفارشی و نقل قول دقیق را ارائه می دهد.

توصیه های خبری