فارسی
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
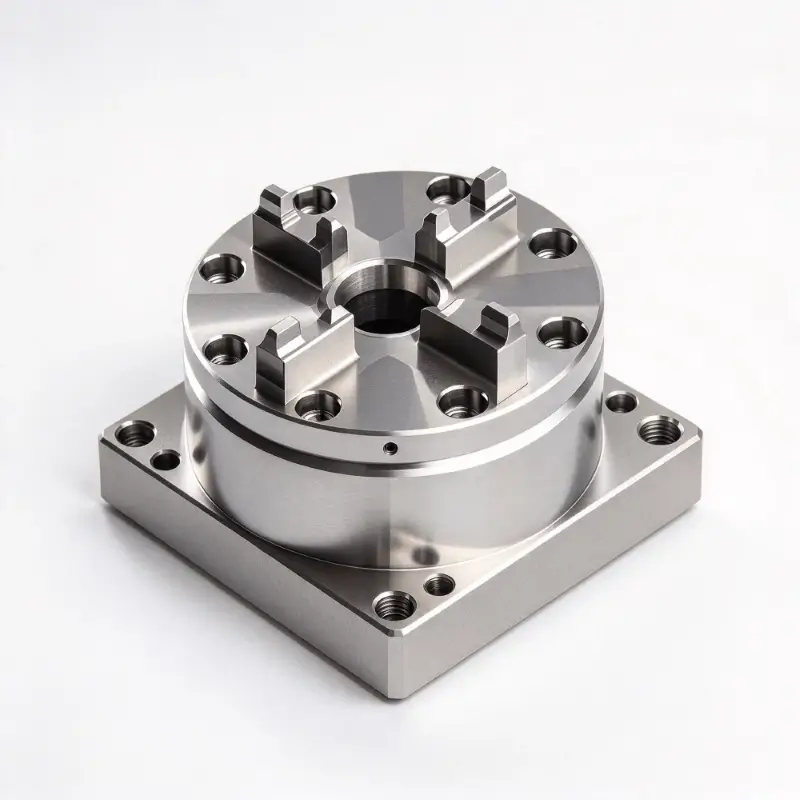
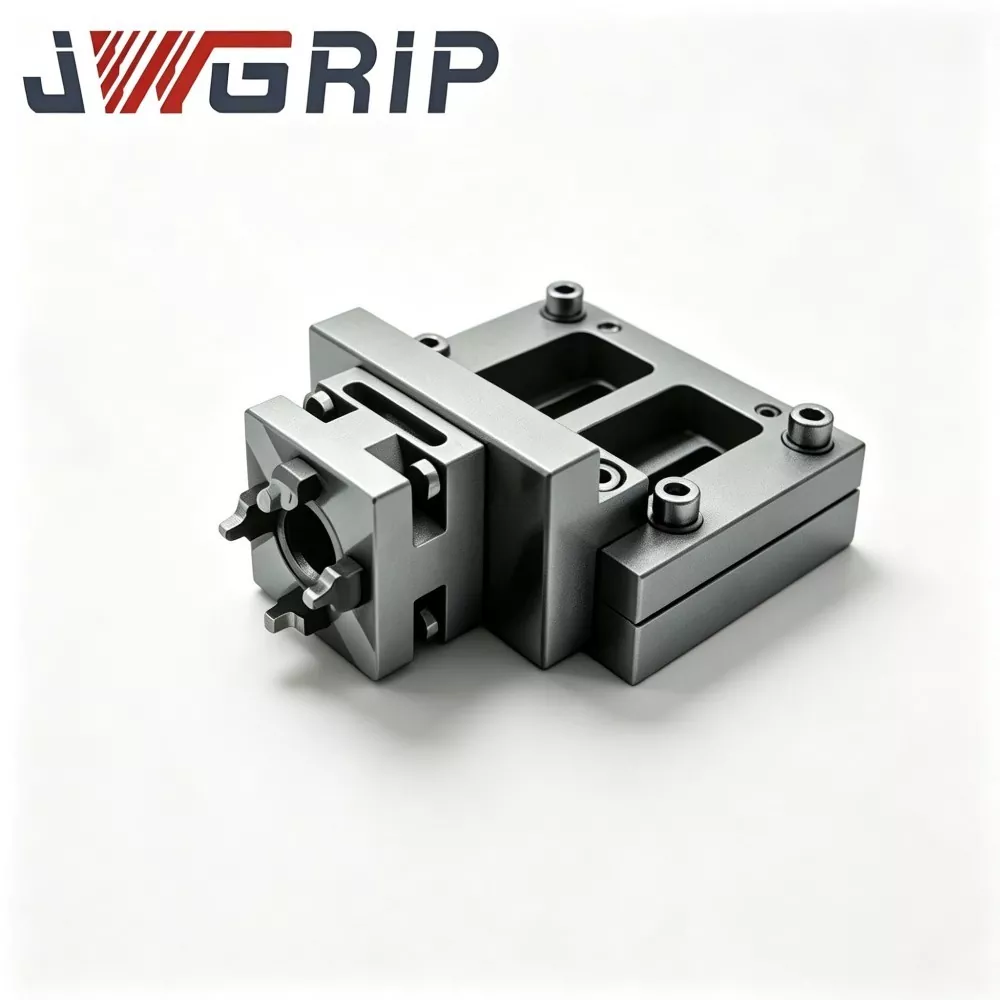
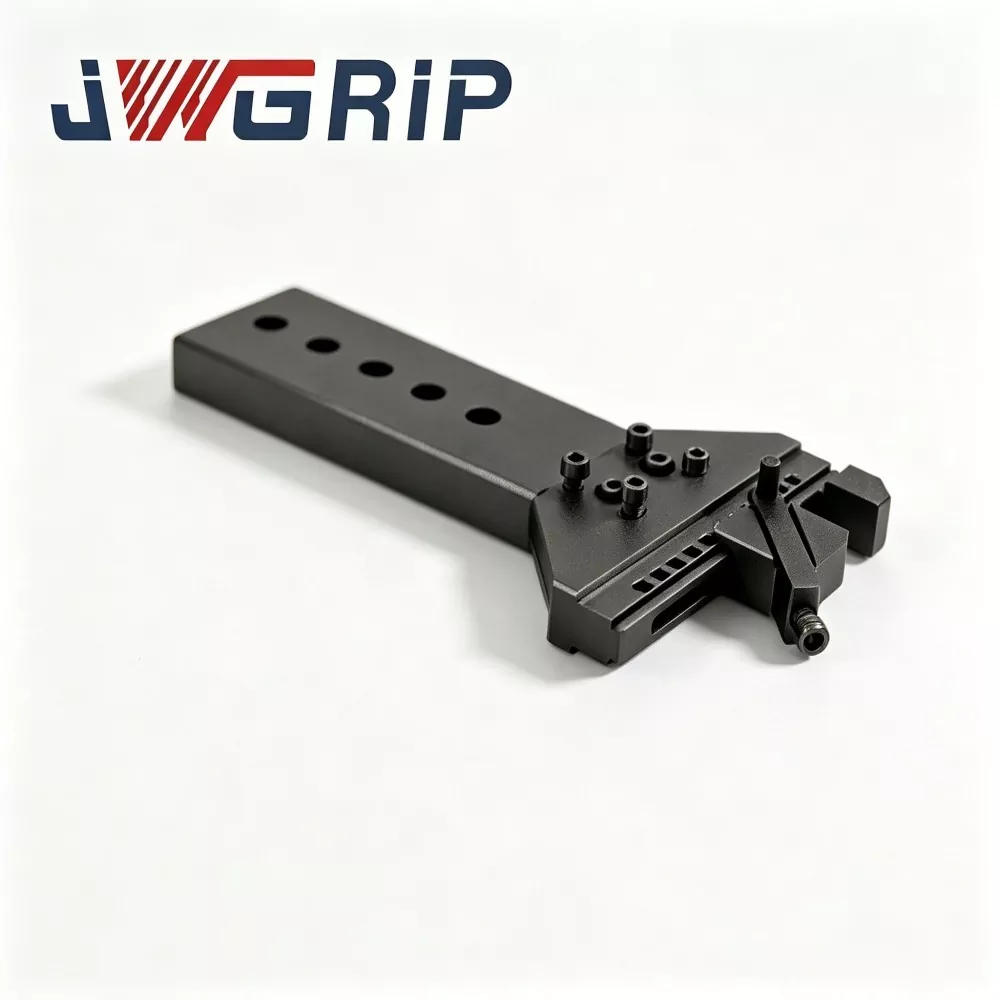
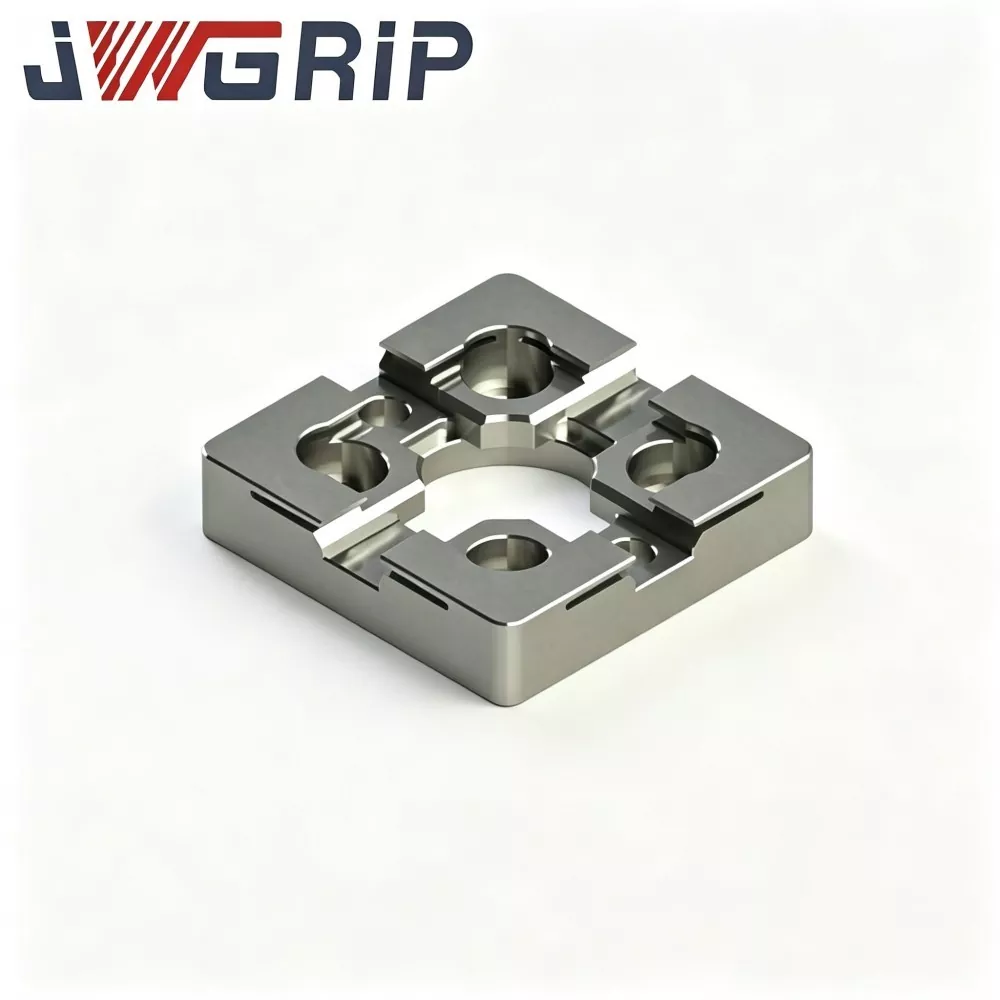
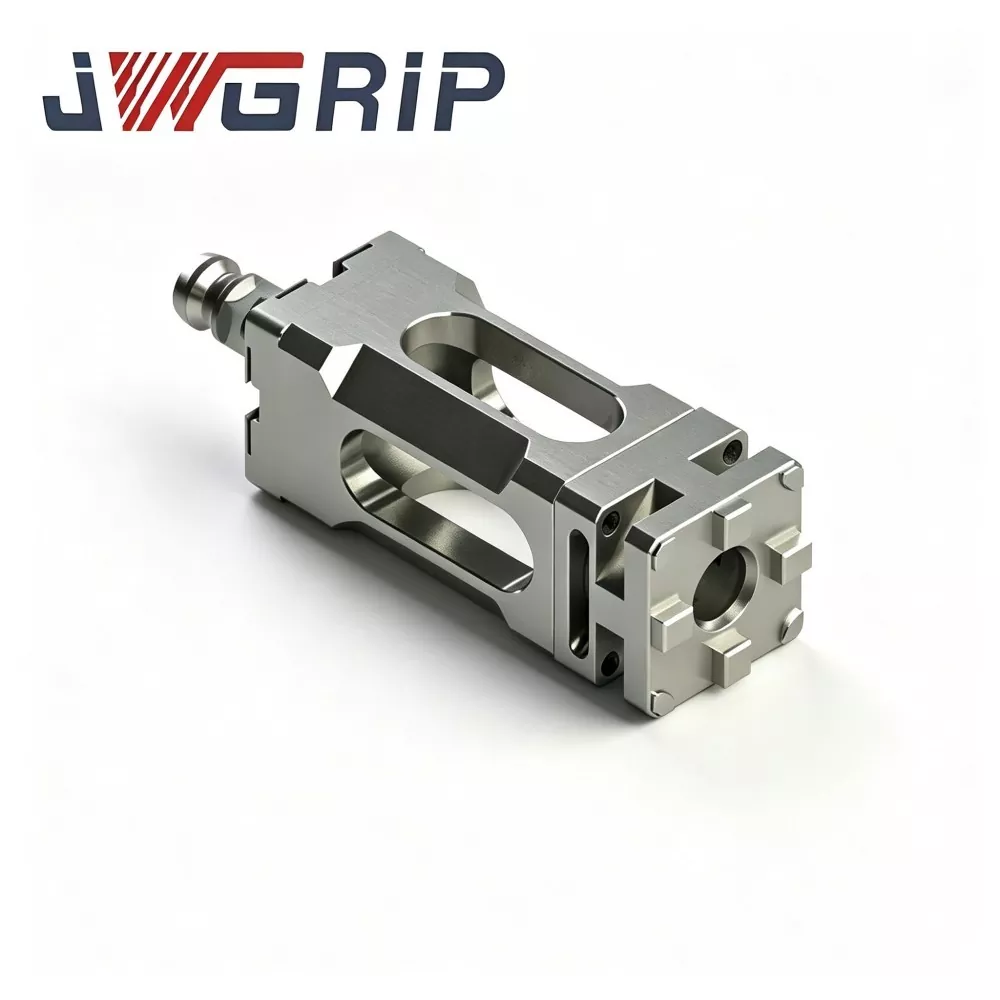
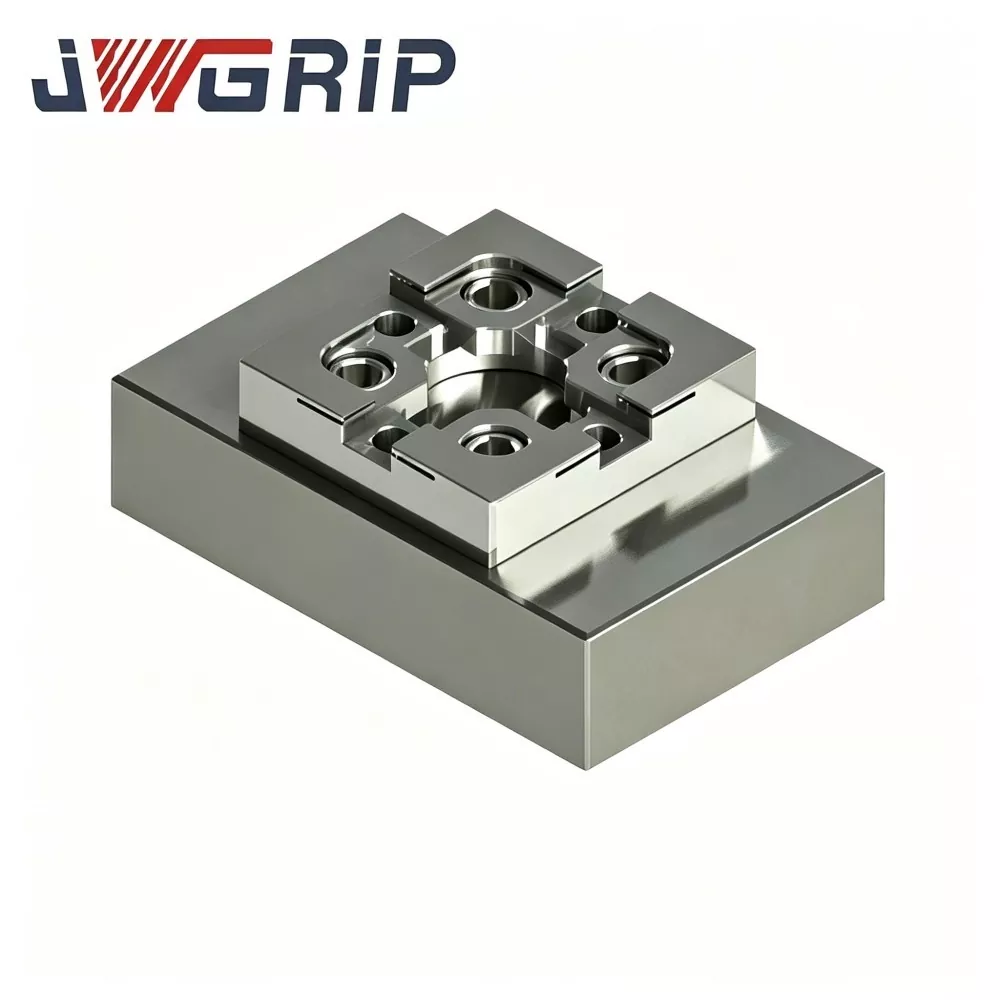
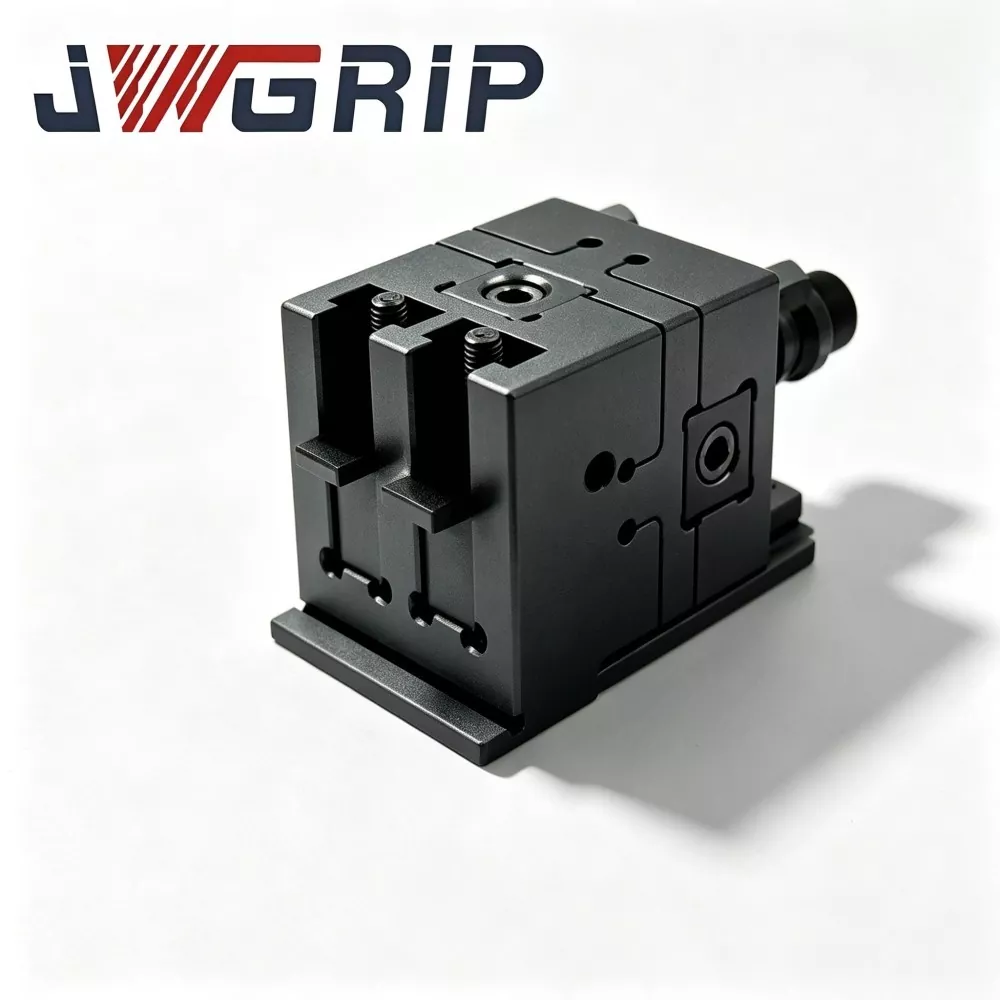
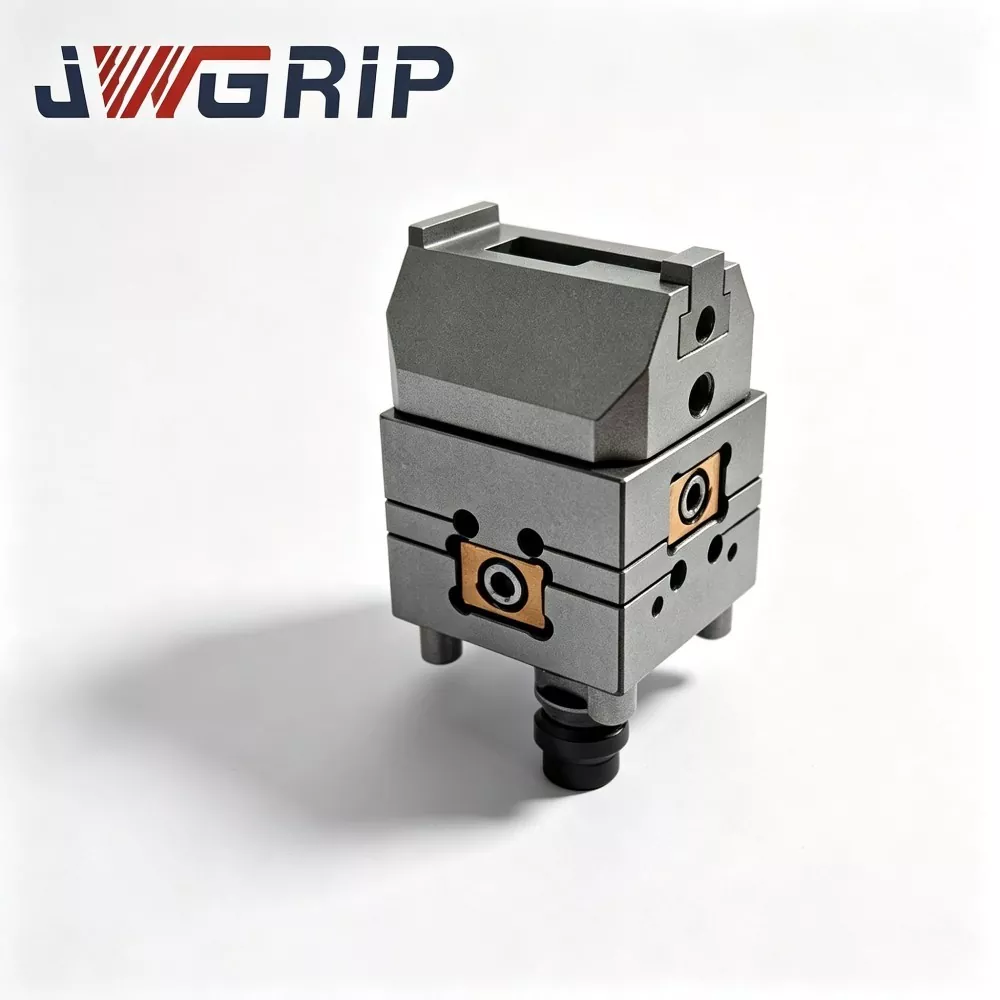
بلوک کالیبراسیون CNC نوع R برای EDM Workholding
JWGRIP، صادرکننده مستقیم و حرفه ای کارخانه قابل اعتماد لوازم جانبی EDM دقیق، بلوک کالیبراسیون CNC نوع R با دقت بالا را برای EDM Workholding، سفارش انبوه و پروژه های سفارشی مبتنی بر نقشه ارائه می کند. این بلوک کالیبراسیون که از فولاد ابزار تثبیت شده با پیری تنش زدایی، فرز CNC چند وجهی و سنگ زنی سطح فوق العاده دقیق ساخته شده است، تحمل هندسی پایدار را تحت نوسانات مکرر دما و تماس مکرر پروب حفظ می کند. گوشه مرجع گرد منحصر به فرد نوع R خطر سایش لبه تیز را کاهش می دهد و داده های آفست مختصات قابل تکرار را ارائه می دهد.
مرتب سازی مکرر الکترود و کالیبراسیون مختصات به راحتی خطاهای دستی را در پردازش روزانه قالب EDM جمع می کند. بلوک های کالیبراسیون مربعی معمولی پس از تماس طولانی مدت با پروب دچار سایش لبه تیز می شوند. ریزش گوشه و سایش سطح باعث رانش داده های مرجع، شکاف جرقه ناسازگار و دقت حفره ناپایدار در ساخت قالب می شود. بلوک کالیبراسیون CNC نوع R JWGRIP برای جلوگیری از تغییر شکل ناشی از حرارت، از فولاد ابزار تثبیت شده یکپارچه به همراه پیری کامل تنش زدایی استفاده می کند.
تمام صفحات مرجع سنگ زنی فوق العاده دقیقی دریافت می کنند در حالی که گوشه گرد نوع R بهینه شده فشار ضربه پروب را پراکنده می کند و سایش لبه را کاهش می دهد. بلوک کالیبراسیون CNC نوع R برای EDM Workholding گردش کار ارجاع بر روی ماشین را استاندارد می کند و به عنوان معیار دقیق ضروری برای تولید قالب چند حفره ای با حجم بالا عمل می کند. هر دو عرضه استاندارد و پردازش مبتنی بر طراحی سفارشی پشتیبانی می شوند.
نقاط درد را حل کنید
کارگاههای قالبسازی که آسیاب CNC و Sinker-EDM را مخلوط میکنند، اغلب با خطرات مشکلساز سازگاری مختصات مواجه میشوند: - بسیاری از کارخانهها هنوز به تنظیم دستی شمارهگیر یا بلوکهای کالیبراسیون مربعی معمولی متکی هستند. گوشه های تیز 90 درجه پس از صدها بار لمس پروب، ریزتراشه ایجاد می کنند. دادههای مرجع بیصدا و بدون هشدار اولیه جابهجا میشوند. - انحراف تجمعی پنهان تنها پس از ماشینکاری چندین حفره قالب ظاهر میشود که منجر به ضایعات قطعه کار پرهزینه میشود.
JWGRIP این بلوک کالیبراسیون را با هدف قرار دادن خطرات ذکر شده در بالا بهینه می کند:
1. مواد فولادی ابزار تثبیتشده یکپارچه با پیری کامل تنشزدایی چند مرحلهای استرس پردازش داخلی را از بین میبرد و تغییر شکل ناشی از تغییرات دمای محیط کارگاه را مهار میکند.
2. سنگزنی فوقالعاده دقیق برای همه سطوح مرجع، صافی و عمود بودن برتر را تضمین میکند.
3. لبه مرجع گوشه گرد از نوع R فشار تماس پروب را پخش میکند و سایش گوشه و ریزتراشهشدن را تا حد زیادی کاهش میدهد. تکرارپذیری داده های کالیبراسیون طولانی مدت ایمن می شود.
4. مراحل ارجاع روی ماشین را استاندارد میکند و کارهای مکرر پیرایش را کاهش میدهد. ثبات کلی ماشینکاری EDM را برای تولید انبوه قالب چند حفره ای با دقت بالا بهبود می بخشد.
5. ابعاد استاندارد موجود در انبار؛ پردازش سفارشی مبتنی بر طراحی برای الزامات طرحبندی فیکسچر اتوماسیون خاص در دسترس است.


عملکرد فنی
1. ساختار لبه مرجع ضد سایش با زاویه گرد از نوع R بهینهسازی شده، جایگزین گوشههای تیز زاویه راست میشود. تست سایش مقایسه ای ثابت می کند که در فرکانس لمسی پروب برابر، حجم سایش گوشه تقریباً کاهش می یابد. 31 درصد در مقایسه با بلوکهای کالیبراسیون مربعی معمولی، به طور موثر شکست لبه مرجع ناشی از تراشه را به تعویق میاندازد.
2. درمان چند مرحلهای کاهش استرس برای پیری زیرلایه فولادی ابزار تثبیتشده درجه بالا تحت پیری حرارتی چند مرحلهای قرار میگیرد تا استرس داخلی باقیمانده را به حداقل برساند. پس از اتمام سنگ زنی، صافی و عمود بودن پایدار در محدوده دمای محیط کارگاه 18-28 ℃ حفظ می شود. تغییرات ابعادی زیر 0.002 میلی متر کنترل می شود.
3. فرآیند سنگزنی فوقالعاده دقیق چند وجهی شش سطح مرجع کلیدی آسیاب سطح فوقالعاده دقیق را دریافت میکنند. عمود بر صورت مجاور ≤0.003 میلی متر؛ مسطح بودن هر سطح مرجع ≤0.002 میلی متر. دقت هندسی برتر، محاسبه مبدأ-افست قابل اعتماد را برای چرخههای کاوش خودکار EDM تضمین میکند.
4. محافظت ضد خوردگی غیرفعال سطحی عملیات ضد زنگ غلیظ غیرفعال در سطوح بیرونی. در برابر فرسایش شیمیایی ناشی از پاشیدن مایع دی الکتریک EDM مقاومت می کند و خطر اکسیداسیون را در محیط مرطوب کارگاهی اطراف مخزن کاهش می دهد.
5. چیدمان نصب از پیش ماشینکاری شده همه کاره سوراخهای رزوه نصب استاندارد و سوراخهای پین مکانیابی. می توان مستقیماً روی صفحات ثابت نقطه صفر، چاک های مغناطیسی یا صفحات پایه سفارشی بدون ماشینکاری اضافی ثانویه محکم کرد.
6. اندازههای استاندارد بهعلاوه اصلاح سفارشی مبتنی بر طراحی ابعاد استاندارد متداول قالبگیری در انبار موجود است. طرحبندی چهره مرجع سفارشی، الگوی سوراخ و تنظیمات بیرونی در نقشههای مهندسی برای پروژههای ثابت EDM غیر استاندارد پشتیبانی میشوند.
7. بازرسی اندازهشناسی قابل ردیابی کامل واحد هر بلوک تمامشده با شماره سریال منحصربهفرد با لیزر علامتگذاری میشود. سوابق اندازهشناسی کاملی که مسطح بودن، عمود بودن و بعد گوشه R را پوشش میدهند برای هر قطعه بایگانی میشوند و از مدیریت کیفیت قابل ردیابی برای سازندگان قالب با حجم بالا پشتیبانی میکنند.
جریان کامل ساخت
هر دسته تولیدی از بلوک کالیبراسیون CNC JWGRIP نوع R برای EDM Workholding گردش کار استاندارد شده تولید را با توالی کامل اجرا می کند: تست ترکیب ورودی مواد خام → فرز CNC خشن → پیری چند مرحله ای کاهش تنش → ماشینکاری نیمه تمام → شکل دهی R-گوشه → تمام سنگ زنی و پین سازی دقیق تکمیل ← بازرسی کامل CMM ← علامت گذاری با شماره سریال لیزری ← غیرفعال سازی ضد زنگ سطح ← بازرسی مجدد نهایی → انبارداری کالاهای تمام شده.
● تولید از قوانین سیستم مدیریت کیفیت ISO 9001 پیروی میکند.
● دستگاه های اندازه گیری هسته: CMM، تداخل سنج نوری، تستر عمود بر قاعده مربع، همه کالیبراسیون اندازه گیری دوره ای دریافت می کنند.
● هر واحد تمام شده با گزارش بازرسی مستقل همراه است. گواهی های مواد و سوابق تأیید جزئی شخص ثالث را می توان در صورت درخواست مشتری ارائه کرد.
راهنمای ذخیره سازی: بلوک کالیبراسیون را در جعبه سنج ضد ضربه ضد مغناطیسی نگه دارید. از برخورد اجسام سنگین، خراشیدن براده و قرار گرفتن در معرض رطوبت طولانی مدت خودداری کنید. قبل از ذخیره سازی، پس از هر بار استفاده در دستگاه، سطوح مرجع را کاملا پاک کنید. ضربه ممکن است تغییر شکل نامرئی ایجاد کند و به دقت اندازه گیری حتی بدون فرورفتگی قابل مشاهده آسیب برساند.
جدول مرجع عیب یابی
|
علامت |
علت ریشه ای احتمالی |
هندلینگ توصیه شده |
|
خواندن افست مختصات به طور مکرر در نوسان است |
سطح نصب کثیف جفت، پیچ بست شل، قلم پروب خم شده |
جداسازی، سطوح تماس را تمیز کنید، پیچ ها را دوباره ببندید. قلم پروب آسیب دیده را بازرسی و تعویض کنید |
|
انحراف مبدا به تدریج پس از چند هفته عملیات افزایش می یابد |
لبه مرجع دچار سایش یا ریزتراشه می شود |
وضعیت گوشه را در زیر ذره بین بررسی کنید. به محض ظاهر شدن علامت سایش، بلوک را جایگزین کنید |
|
خطای عمودی بزرگ در نتیجه کاوش |
پیچ بیش از حد انحراف بلوک. ذرات خارجی که در زیر پایه بلوک به دام افتاده اند |
نصب مجدد با توجه به گشتاور مشخصات؛ رابط صندلی پایین را کاملا تمیز کنید |
مقایسه معیار
اکثر بلوک های کالیبراسیون EDM تجاری گوشه های زاویه راست 90 درجه را بدون مشخصات پراکندگی تنش نوع R اتخاذ می کنند. بسیاری از تولیدکنندگان از پیری چند چرخه صرف نظر می کنند و فقط از کوئنچ ساده استفاده می کنند.
1. قابلیت ضد سایش در گوشه: بلوکهای با زاویه تیز رقبا پس از 400 تا 700 ضربه پروب، ریزتراشه ایجاد میکنند. انتقال گرد نوع JWGRIP R عملکرد ضد تراشه را تحت ضربه زدن مکرر پروب به میزان زیادی افزایش می دهد.
2. مدیریت استرس داخلی: بسیاری از محصولات رقیب پیری ثانویه را از دست می دهند. تنش آهسته پس از سنگ زنی باعث رانش صافی تحت تغییر دمای کارگاه می شود. پیری چند مرحله ای ما بیشترین تنش های باقیمانده را برای پایداری هندسی طولانی مدت از بین می برد.
3. استاندارد بازرسی: برخی از تامینکنندگان فقط بازرسی نمونهبرداری جزئی از ابعاد را انجام میدهند. هر بلوک JWGRIP بازرسی کامل CMM را با شماره سریال منحصر به فرد برای ردیابی دریافت می کند.
4. قابلیت پروژه سفارشی: بسیاری از کارخانهها فقط میتوانند اندازههای استاندارد ثابت را ارائه دهند. ما با استفاده از ظرفیت صادرات محور مستقیم کارخانه، بلوک های سفارشی اصلاح شده را برای الزامات ویژه چیدمان وسایل EDM ایجاد می کنیم.
سوالات متداول
Q1: آیا بلوک کالیبراسیون CNC نوع R-JWGRIP برای EDM Workholding می تواند سایش گوشه ای را به صفر برساند؟
A1: گوشه گرد نوع R خطر سایش و ریزتراشه را کاهش می دهد، اما سایش صفر پس از هزاران بار ضربه کاوشگر قابل درک نیست. بازرسی بصری با بزرگنمایی منظم در استفاده روزانه ضروری است. به محض ظاهر شدن خراش، علائم سایش یا بریدگی در لبه های مرجع فوراً بلوک را جایگزین کنید تا از داده های مختصات مرجع اشتباه جلوگیری شود.
Q2: آیا می توان این بلوک کالیبراسیون را برای بازرسی آفلاین ابعاد قطعه تمام شده اعمال کرد؟
A2: بلوک کالیبراسیون CNC نوع R-JWGRIP برای ارجاع مختصات EDM روی ماشین بهینه شده است. این برای بازرسی قطعات تمام شده آفلاین با دقت بالا طراحی نشده است. اگر به اندازهگیری آفلاین به سبک آزمایشگاهی نیاز دارید، لطفاً مجموعههای بلوک سنج استاندارد را انتخاب کنید.
Q3: آیا از تولید سفارشی برای ابعاد بیرونی خاص یا چیدمان سوراخ نصب غیر استاندارد پشتیبانی می کنید؟
A3: بله. لطفاً نقشههای فنی کامل را با الزامات واضح برای طرح بیرونی، موقعیتهای چهره مرجع، چیدمان سوراخ و مشخصات تحمل ارسال کنید. تیم مهندسی ارزیابی قابلیت تولید را ظرف 12 روز کاری تکمیل می کند و قیمت رسمی را صادر می کند.
Q4: کدام شرایط آسیب از ضمانت حذف می شوند؟
A4: این گیج مرجع با دقت بالا است. گارانتی عیوب ناشی از تولید از جمله صافی خارج از مشخصات، عمود بودن و انحراف ابعادی در هنگام تحویل را پوشش می دهد. آسیب و از دست دادن دقت ناشی از برخورد، خراش، گشتاور نصب نامناسب و سایش معمولی سرویس خارج از پوشش گارانتی است.
دسته بندی مرتبط
ارسال استعلام
اطلاعات تماس
-
نشانی
شماره 44، جاده کارآفرینی دانینگ، شهر هومن، شهر دونگوان، استان گوانگدونگ، چین
-
تلفن
-
پست الکترونیک
به ارسال درخواست به JWGRIP خوش آمدید. تیم فنی و فروش حرفه ای ما انتخاب وسایل رایگان، طراحی راه حل سفارشی و نقل قول دقیق را ارائه می دهد.

توصیه های خبری