فارسی
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
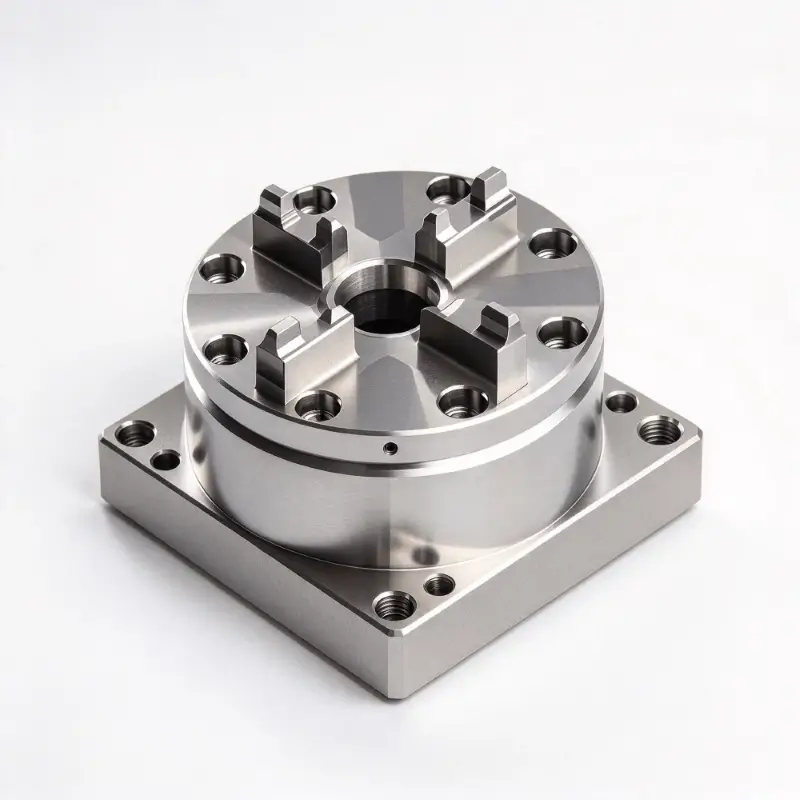
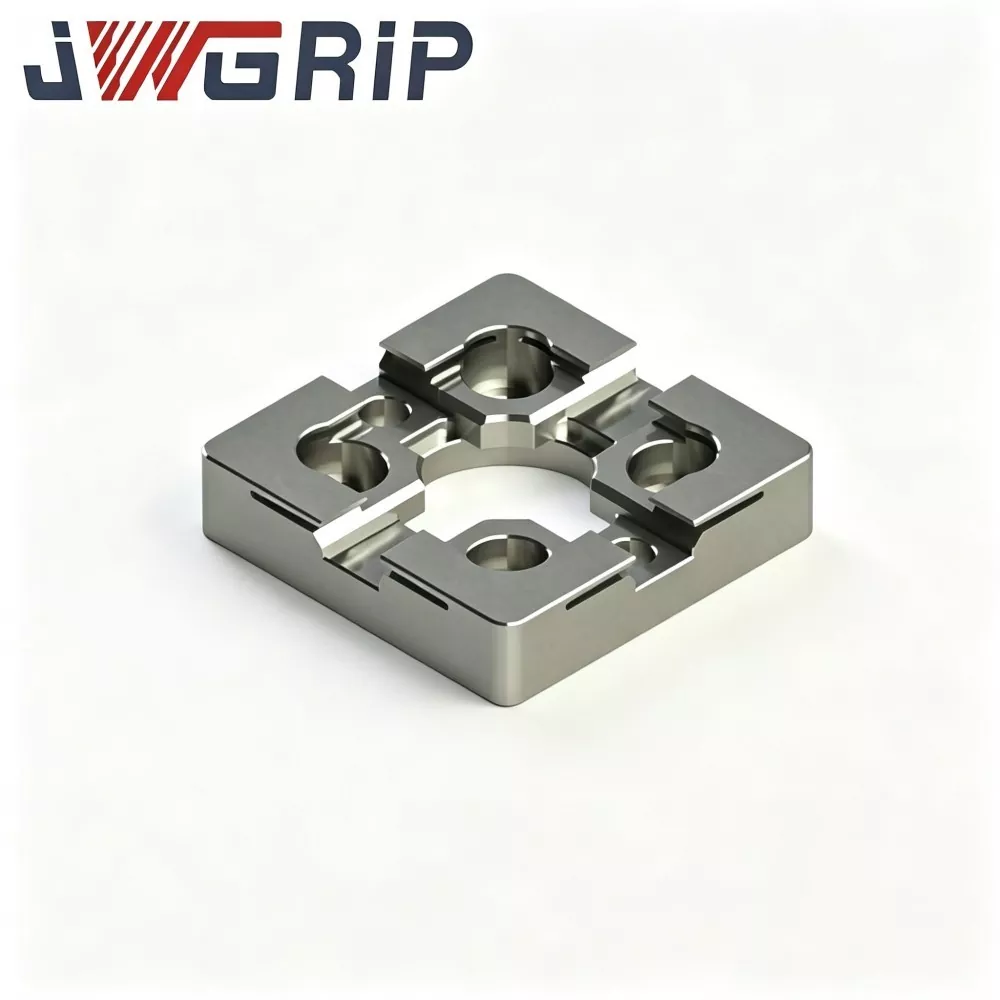
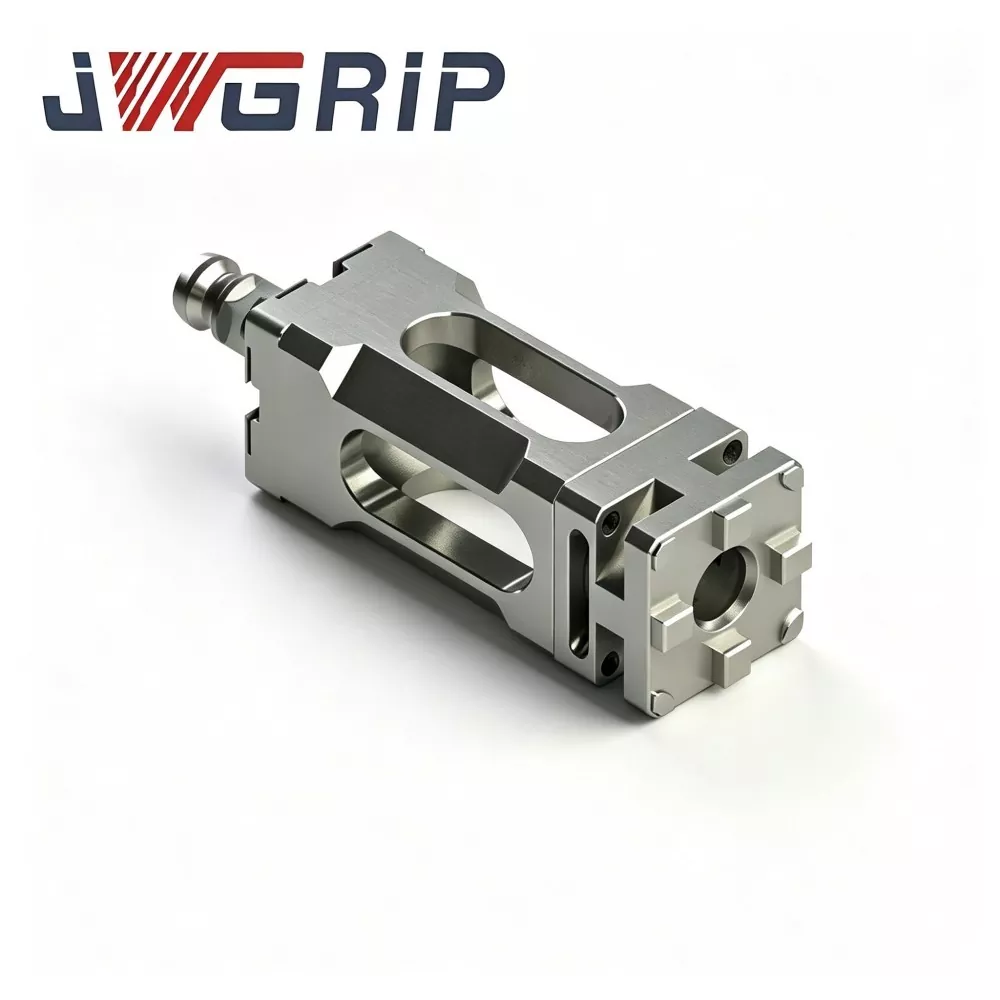

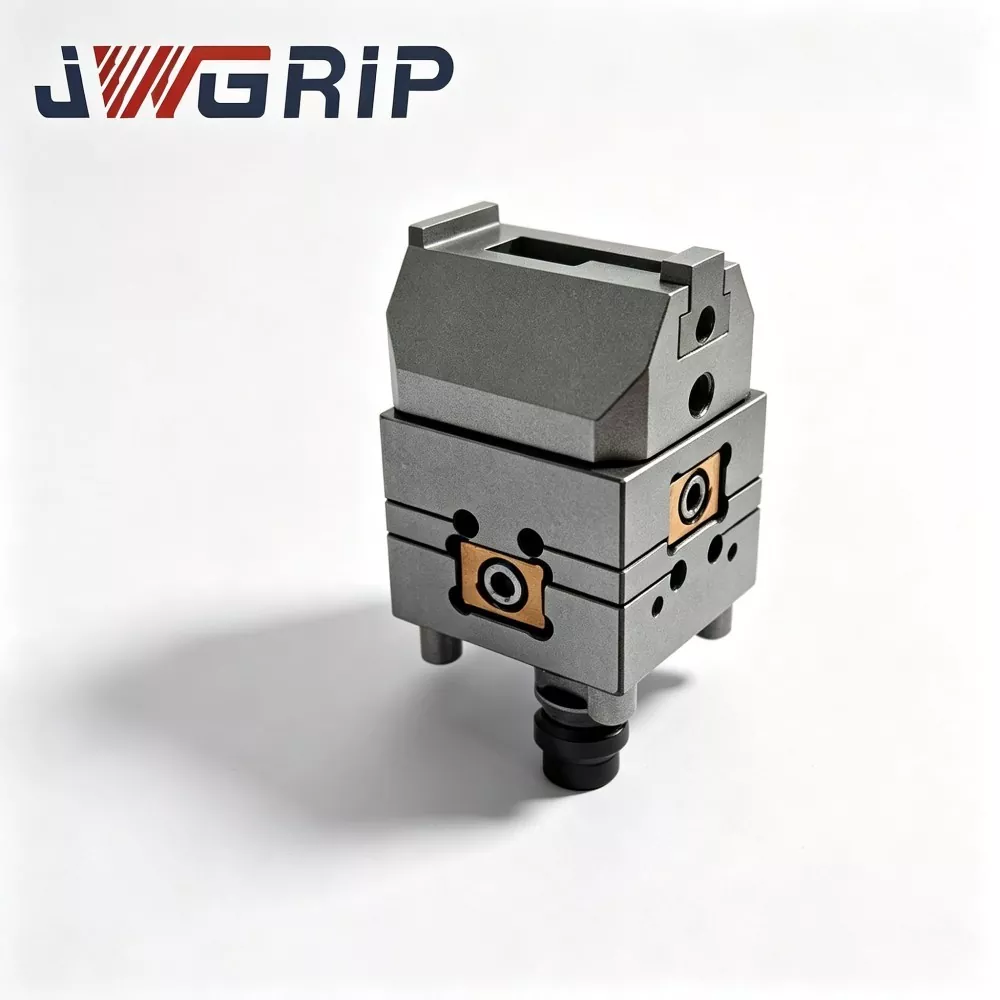
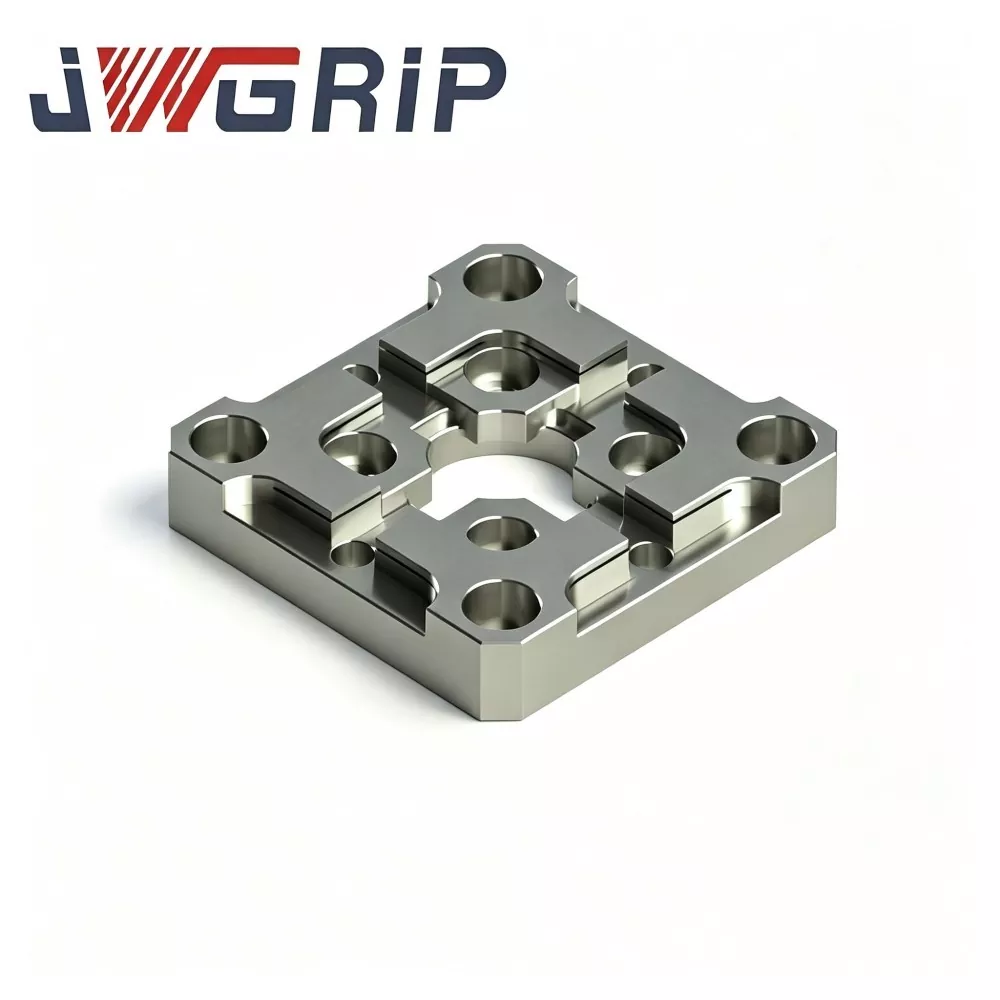
صفحه مرکزی R-Type 54x54 EDM
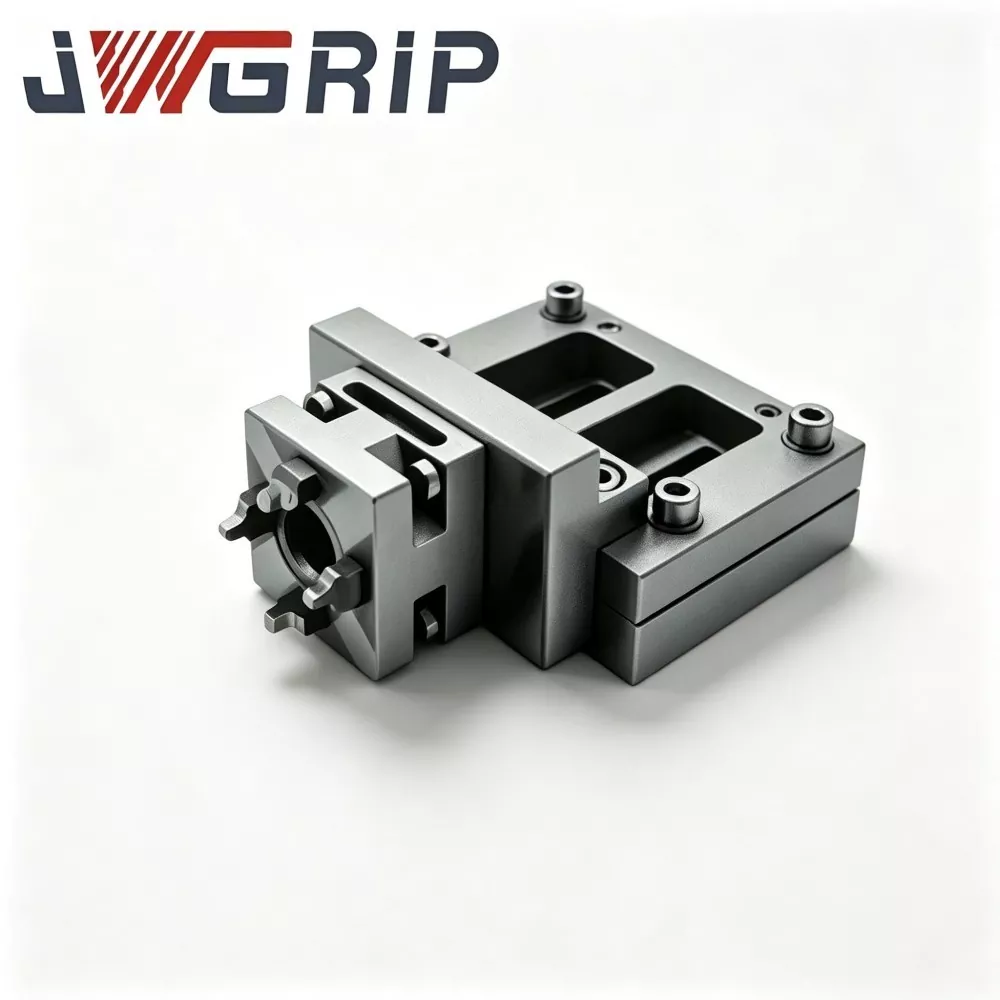
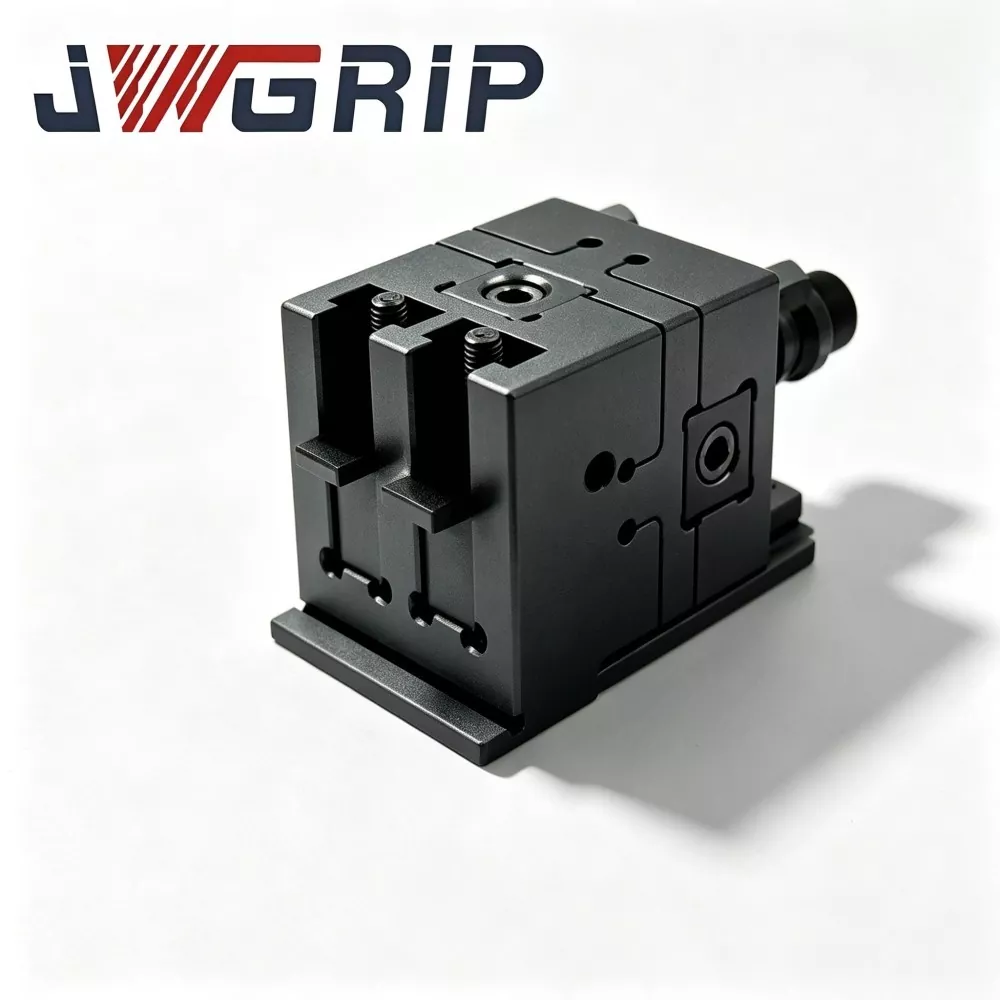
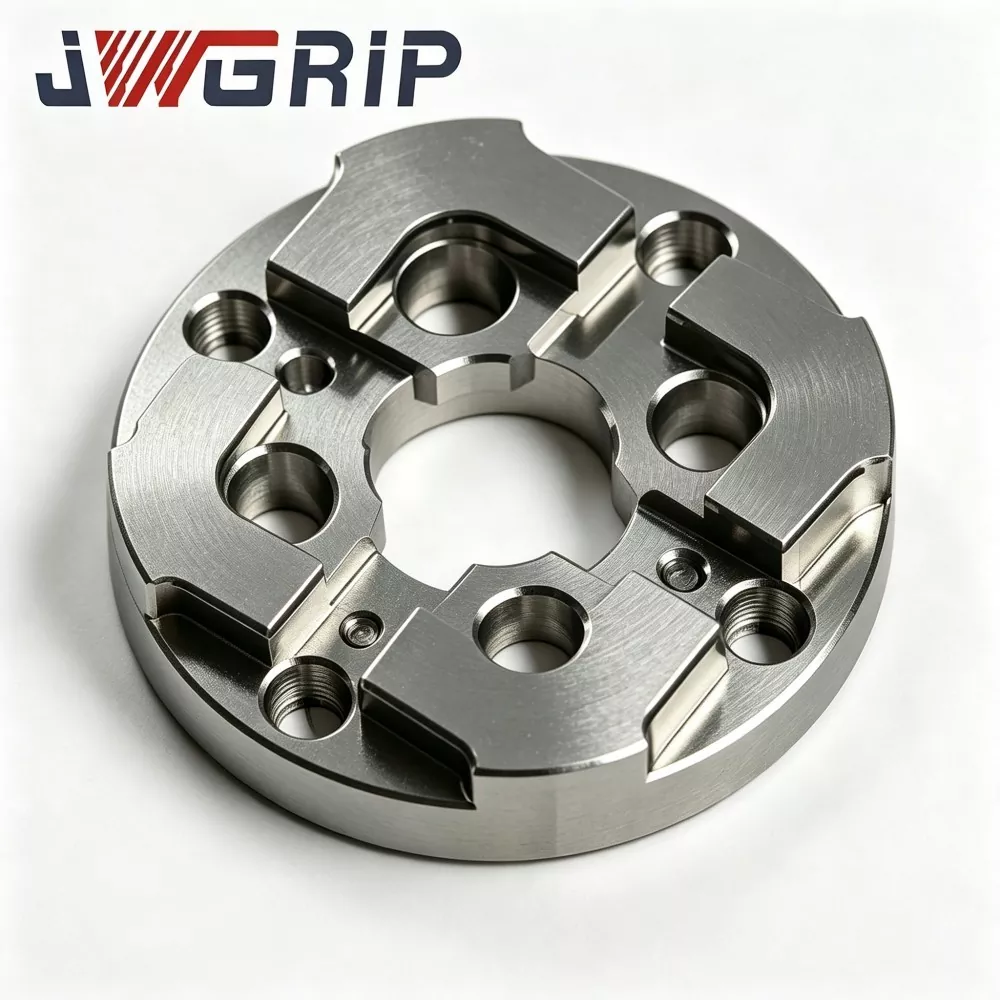
JWGRIP سازنده و تامین کننده حرفه ای صفحه مرکزی R-Type 54x54 EDM در چین است، با مشخصات استاندارد به طور کامل موجود است و از سفارش انبوه جهانی برای ماشین های فشرده EDM و پروژه های کارگاه قالب دقیق پشتیبانی می کند. این یک دستگاه معیار موقعیت یابی یکپارچه با دقت بالا مقاوم در برابر سایش است که به طور خاص برای تجهیزات EDM سینکر کوچک، قطعات الکترود کوچک و سناریوهای پردازش قالب دقیق چند حفره طراحی شده است. این ساختار شانه موقعیت یابی انتقالی نوع R و عملکرد مکانیکی پایدار از نظر حرارتی را در یک واحد ادغام می کند و نقص های ناشی از ساییدگی اکستروژن آسان و بریدگی گوشه صفحات مرکزی مینیاتوری سنتی با زاویه راست را از بین می برد.
این صفحه مرکزی 54x54 EDM نوع R با پایداری بالا از فولاد ابزار آلیاژی تثبیت شده حرارتی ممتاز به عنوان ماده خام استفاده می کند که از طریق درمان پیری کاهش تنش چند چرخه، سخت شدن سطح موضعی و فن آوری سنگ زنی دو طرفه فوق دقیق پردازش می شود. ساختار شانه انتقالی نوع R ارتقا یافته به طور موثر تنش تماس متمرکز را در طول بارگیری-تخلیه مکرر الکترود و چرخههای بارگیری-تخلیه مکرر پراکنده میکند، آسیب فرورفتگی و سایش گوشه را تا حد زیادی کاهش میدهد و دقت معیار مرکز را برای همیشه حفظ میکند. بدنه فولادی تثبیت شده حرارتی به طور موثری از تغییر شکل ساختاری و انحراف ابعادی ناشی از نوسانات دمای کارگاه جلوگیری می کند و از صافی عالی و ثبات ابعادی طولانی مدت در تولید دسته ای با فرکانس بالا اطمینان می دهد.
این کاملاً با نیازهای موقعیت یابی الکترودهای مس، گرافیت و مس تنگستن سایز کوچک سازگار است، زمان پیش مرکز دستی را به طور قابل توجهی کوتاه می کند، خطاهای کالیبراسیون دستی انباشته را حذف می کند، و نقاط درد صنعت ناشی از شکاف جرقه ناپایدار و جزئیات حفره کوچک معیوب ناشی از معیار فرسوده را حل می کند. از عرضه استاندارد و اصلاح OEM طرح سوراخ نصب و پروفیلهای باس موقعیتیابی پشتیبانی میکند، و راهحلهای موقعیتیابی با دقت بالا قابل اعتماد و تکرارپذیر را برای پردازش دستهای EDM قالب مینیاتوری و قالب چند حفرهای ارائه میدهد.
نقاط درد عملی
کارگاههای فشرده سینکر-EDM که کانکتورهای میکرو و قالبهای مینیاتوری پزشکی را پردازش میکنند، با اشکالات ذاتی صفحات مرکزی معمولی با فرمت کوچک روبرو هستند:
صفحات مرکزی کوچک معمولی از شانه های داخلی با زاویه تیز استفاده می کنند. ضربه اتصال فشار را بر روی مناطق باریک گوشه متمرکز می کند. ریز تورفتگی های نامرئی به تدریج ایجاد می شوند که با بازرسی معمول بصری قابل تشخیص نیستند.
مرجع مرکزی در طول تولید مداوم بیصدا میچرخد، که منجر به شکاف جرقه ناسازگار، فرسایش دیواره جانبی حفره ناهموار و خطر ضایعات برای درجهای قالب مینیاتوری با ارزش بالا میشود.
JWGRIP صفحه مرکزی R-Type 54x54 EDM را برای نقاط درد ذکر شده در بالا بهینه می کند:
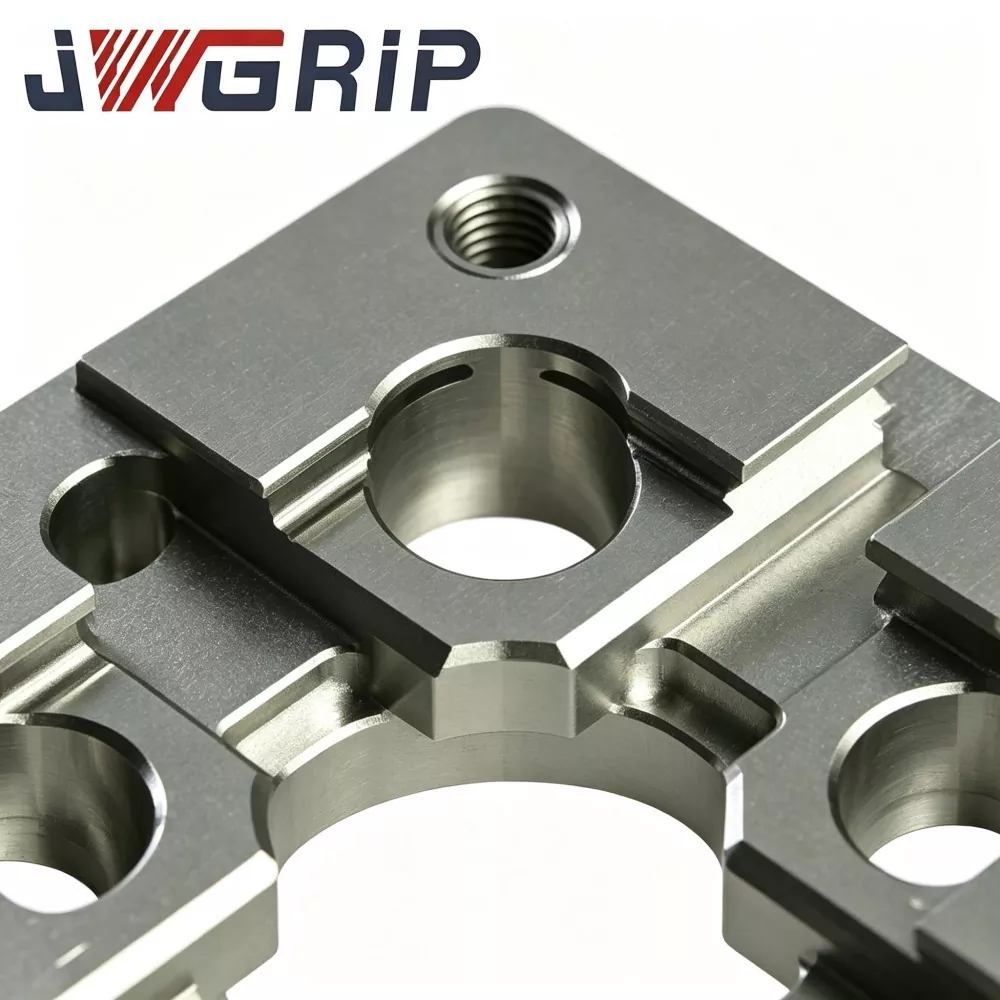
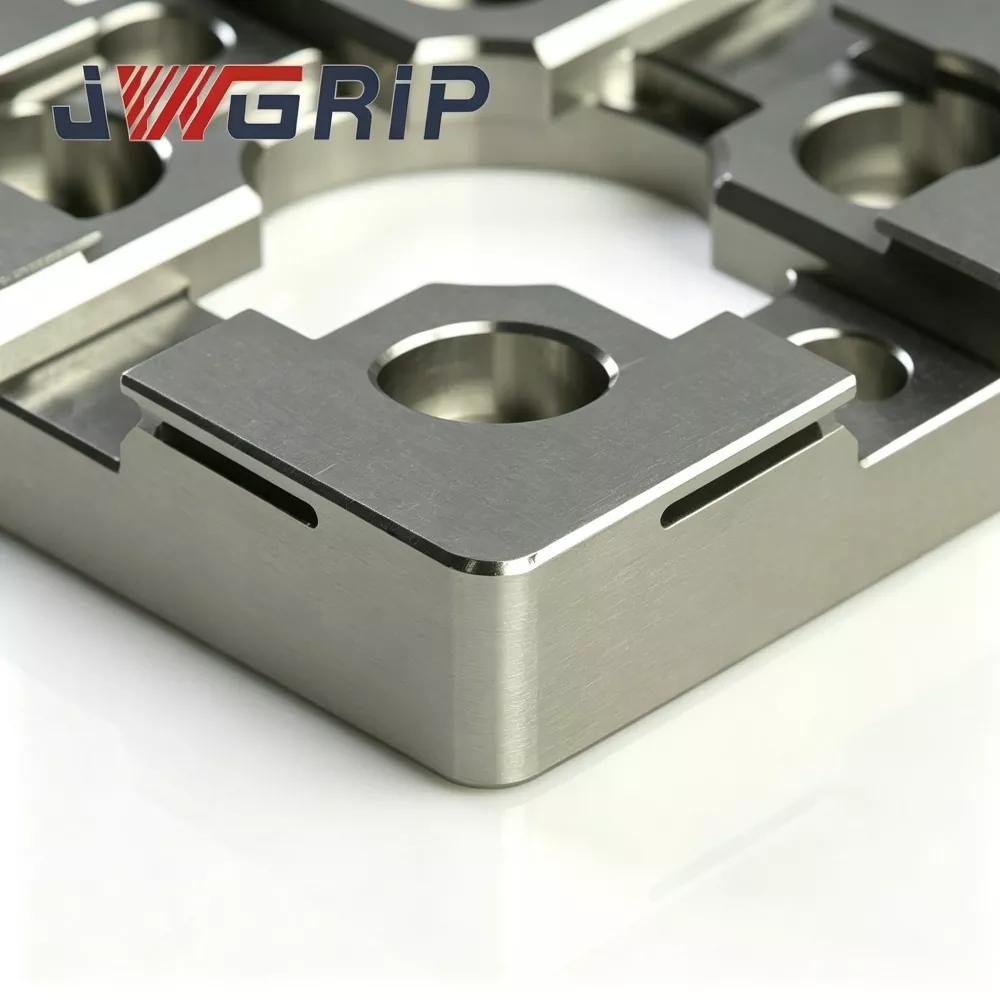
1. شانه موقعیتیابی انتقالی نوع R صاف، استرس تماس اتصال را مجدداً توزیع میکند و خطر ریز تورفتگی و بریدگی گوشه را تحت سیکلهای بارگیری-تخلیه مکرر الکترود-جیک کاهش میدهد.
2. زیرلایه فولادی-ابزار آلیاژی تثبیتشده حرارتی بهعلاوه پیری چند مرحلهای اعوجاج معیار ناشی از نوسانات دمای محیط کابینت ماشینهای EDM فشرده را مهار میکند.
3. سنگ زنی فوق دقیق دو وجهی، صافی و موازی بودن قابل اعتماد را برای داده مرکزی مکانیکی پایدار تضمین می کند.
4. گردش کار پیشمرکز دستی را ساده میکند و خطای مکانیابی تجمعی را برای درجهای قالب پیچیده کاهش میدهد، و دقت تکرار را برای کارهای دستهای میکروقالب EDM بهبود میبخشد.
5. ردپای فشرده 54×54 فضای محدود جدول را تطبیق میدهد. اصلاح سفارشی OEM برای الگوی سوراخ و باس موقعیتیابی برای پروژههای سلولهای خودکار فشرده EDM در دسترس است.

منطق عملیاتی
JWGRIP R-Type 54x54 EDM Centresing Plate یک فیکسچر مرجع مکانیکی فشرده است که برای قرار دادن پیش موقعیت و تراز همسانی الکترودهای EDM سایز کوچک اختصاص داده شده است.
1. بین میز کار فشرده EDM/پایه مینی فیکسچر و جک نگهدارنده الکترود نصب می شود. در هنگام تعویض مکرر الکترودهای مینیاتوری مس، گرافیت یا مس تنگستن، داده مرکزی مکانیکی قابل تکرار را ارائه می دهد.
2. صفحههای مرکزی معمولی با فرمت کوچک، شانههای داخلی تیز 90 درجه دارند. تنش اتصال- ضربه روی خطوط لبه باریک متمرکز می شود و پس از چرخه های مکرر فشار دادن، ریز فرورفتگی پلاستیکی محلی ایجاد می کند.
3. بهبود ساختار هسته: نمایه انتقالی مستمر از نوع R بر روی شانههای موقعیت داخلی، ناحیه تماس مؤثر را بزرگتر میکند، به جای خطوط گوشه تیز، تنش تماس را روی سطوح وسیعتر پخش میکند. این امر انباشت تورفتگی را کند می کند و رانش مرجع-داده را به تاخیر می اندازد.
یادآوری مرز عملکردی مهم:
این واحد فقط پیشمرکز مکانیکی را ارائه میکند و نمیتواند جایگزین کالیبراسیون مختصات ظریف مبتنی بر پروب شود. پس از اتصال مکانیکی، اپراتورها همچنان به اندازه گیری پروب و جبران هماهنگی مطابق با مشخصات فرآیند استاندارد EDM نیاز دارند.
سناریوهای اصلی برنامه:
قالب میکرو کانکتور، قالب پزشکی مینیاتوری، قالب دنده دقیق و ماشینکاری EDM ریخته گری در اندازه کوچک. میتوان آن را روی چاکهای فشرده نقطه صفر، پایههای مینی فیکسچر یا میزهای کار سینک EDM نصب کرد.
عملکرد فنی
1. ساختار ضد سایش شانه نوع R فشرده بهینه شده تست دوام آزمایشگاهی مقایسهای نشان میدهد، تحت فرکانس اتصال و نیروی تماس برابر، صفحه مرکزی JWGRIP R-Type 54×54 EDM حداکثر فشار تماس موضعی را با تقریبی 32 درصد در مقایسه با لایههای تیز وسط معمولی کاهش میدهد. خطر خرد شدن گوشه داخلی در چرخه های دسته ای پیوسته.
2. درمان پیری تثبیت حرارتی دوتایی، مواد آلیاژی-ابزار فولادی، پس از ماشینکاری خشن، دو مرحلهای تحت پیری با دمای بالا قرار میگیرند تا بیشتر تنشهای پسماند داخلی را از بین ببرد. در دمای محیط کارگاه 16-30 ℃، تغییر صافی صفحه نهایی ≤0.0025 میلی متر، از اعوجاج معیار ناشی از تغییر دمای کابینت تجهیزات EDM فشرده جلوگیری می کند.
3. سنگزنی فوقالعاده دقیق دو طرفه، صفحه مرجع و پایه نصب پایین، هر دو زمین فوقالعاده دقیق هستند. صافی سطح بالایی ≤0.002 میلی متر؛ موازی بین داده بالا و پایین ≤0.003 میلی متر. موازی سازی خوب از نصب برگشت پذیر برای استفاده از سطح جایگزین در شرایط ماشین فشرده با فضای محدود پشتیبانی می کند.
4. تصفیه موضعی سختشوندگی سطحی انتخابی فقط ناحیههای شانه موقعیتیابی نوع R داخلی، سختی موضعی با انرژی بالا، سختی سطح HRC 57-61 را دریافت میکنند. مقاومت در برابر خراش قوی در برابر پودر کربن و زباله های ریز فلزی؛ مناطق پایه بدون تنش، چقرمگی بستر را حفظ می کنند تا از شکستگی شکننده کل صفحه در اثر ضربه تصادفی جلوگیری کنند.
5. غیرفعالسازی ضد خوردگی مقاوم در برابر سیال دیالکتریک درمان ضد زنگ زدگی تمام سطح خارجی غیرفعالسازی. در برابر خوردگی شیمیایی ناشی از پاشش مایع دی الکتریک و جو با رطوبت بالا در داخل کابینت دستگاه EDM فشرده مقاومت می کند و تولید زنگ نقطه ای را در کارگاه طولانی مدت به تاخیر می اندازد.
6. رئوس مطالب 54×54 صرفهجویی در فضا با ویژگیهای نصب از پیش پردازششده، سوراخهای پیشساخته پین مکانیابی و سوراخهای پیچ پیشخوان، با رابطهای اصلی فشرده نقطه صفر مطابقت دارند. نصب مستقیم بدون ماشینکاری ثانویه برای اکثر پایه های مینی فیکسچر EDM.
7. بایگانی کیفیت در سطح دسته قابل ردیابی هر بشقاب تمام شده دارای شماره سریال انحصاری حک شده با لیزر است. مجموعه دادههای بازرسی کامل که صافی، موازی بودن و تحمل نمایه R را پوشش میدهند، بایگانی شدهاند و از مدیریت کیفیت قابل ردیابی برای شرکتهای تولید انبوه قالبهای کوچک پشتیبانی میکنند.
گردش کار تولید
بررسی ترکیب و سختی ورودی مواد خام ← آسیاب خشن CNC ← پیری تنش زدایی درجه حرارت بالا ← ماشینکاری نیمه تمام ← شکل دهی کانتور R-شانه داخلی ← پیری تثبیت حرارتی ثانویه ← سخت شدن سطحی انتخابی ← سینه زنی دو صورت ← اولترا-پیش سوراخ کردن ماشینکاری تکمیل سوراخ کانترسینک ← بازرسی هندسی چند موردی CMM ← علامت گذاری شماره سریال لیزری ← غیرفعال سازی ضد زنگ ← بررسی مجدد بصری و ابعادی نهایی → انبارداری کالاهای تمام شده.
تولید مطابق با مشخصات سیستم مدیریت کیفیت ISO 9001 است.
ابزار اندازه گیری اصلی: CMM، تداخل سنج صافی، سختی سنج راکول، همه از طریق کالیبراسیون رسمی دوره ای اندازه گیری می شوند.
هر واحد تمام شده گزارش بازرسی مستقل صادر می شود. اسناد گواهی مواد را می توان در صورت درخواست خریدار ارائه کرد.
قوانین نگهداری روزانه
1. قبل از نصب، صفحه جفتگیری پایه فیکسچر، سوراخهای پین مکان و داده پایین صفحه را کاملاً تمیز کنید. پودر کربن، تراشه های فلزی و باقی مانده های دی الکتریک مایع را حذف کنید. ذرات خارجی به دام افتاده باعث انحراف شیب پنهان می شوند.
2. پیچهای نصب کانترسینک را بهدلیل گشتاور مشخص شده محکم ببندید. گشتاور بیش از حد باعث ایجاد تغییر شکل موضعی صفحه می شود. گشتاور ناکافی خطر جابجایی صفحه را در اثر ضربه اتصال ایجاد می کند.
3. حرکت حرکتی الکترود جیک را کنترل کنید. منع برخورد خشونت آمیز بر روی شانه های موقعیت یابی نوع R. حالت اتصال نرم باید برای پیش مرکزی مکانیکی اتخاذ شود.
4. پس از پیشمرکز کردن مکانیکی، جبران مختصات مبتنی بر کاوشگر را طبق مشخصات فرآیند EDM کامل کنید. هرگز نتیجه پیش مرکزی مکانیکی را به عنوان داده نهایی ماشینکاری تلقی نکنید.
5. هر 6 تا 9 روز کاری، مناطق داخلی شانه R را زیر ذره بین بررسی کنید. در صورت مشاهده فرورفتگی، خراش یا بریدگی، صفحه وسط را فوراً تعویض کنید.
عملیات مستعد خطا برای جلوگیری از
1. نصب بدون تمیز کردن کامل سطوح جفت، تراشههای تعبیهشده برای ایجاد خطای شیب پنهان.
2. اتصال اجباری با چکش، ایجاد ریز تورفتگی نامرئی بر روی شانههای موقعیتدهنده.
3. پیچ و مهره بیش از حد گشتاور، ایجاد اعوجاج هندسی دائمی.
4. نادیده گرفتن کالیبراسیون دقیق پروب و تکیه صرفاً بر پیش مرکزی مکانیکی برای ماشینکاری EDM در حفره ریز.
جدول بررسی عیب
|
پدیده خطا |
علت احتمالی ریشه |
رزولوشن پیشنهادی |
|
تکرار نوسان مرکز خواندن |
سطح جفت کثیف، پیچ نصب شل، الکترود-جنگ تغییر شکل داده شده |
جداسازی و تمیز کردن سطوح تماس. پیچ ها را دوباره ببندید؛ جک معیوب را بازرسی یا تعویض کنید |
|
تمرکز تدریجی پس از دویدن مداوم جبران می شود |
R-shoulder دچار سایش یا ریزتراشه می شود |
وضعیت شانه را در زیر ذره بین بررسی کنید. هنگامی که علائم سایش ظاهر شد، دستگاه را تعویض کنید |
|
موازی سازی ضعیف برای خروجی اتصال |
بست بیش از حد گشتاور، زباله های زیر پایه صفحه به دام افتاده است |
تنظیمات گشتاور زیر را مجدداً نصب کنید. رابط صندلی پایین کاملا تمیز |
مقایسه عملکرد و فرآیند
اکثر صفحات مرکزی تجاری EDM با فرمت کوچک، شانه های داخلی با زاویه تیز را بدون انتقال R-پراکنده تنش اتخاذ می کنند. بسیاری از رقبا پیری تثبیت حرارتی ثانویه و سخت شدن انتخابی محلی را برای کاهش هزینه تولید لغو می کنند.
1. قابلیت ضد سایش: صفحات شانه تیز رقبا به راحتی پس از 350-650 چرخه اتصال ایجاد می کنند. ساختار انتقال صاف JWGRIP نوع R عملکرد ضد فرورفتگی را تحت ضربه های مکرر جابجایی جیگ به شدت افزایش می دهد.
2. مدیریت استرس داخلی: بسیاری از محصولات رقیب پیری ثانویه را حذف میکنند. تنش پسماند پس از آسیاب به آرامی تحت تغییر دمای محیط آزاد می شود و باعث رانش صافی می شود. پیری دو مرحلهای ما بیشترین تنشهای باقیمانده را از بین میبرد تا پایداری هندسی بلندمدت را تضمین کند.
3. استاندارد بازرسی: بسیاری از تأمینکنندگان فقط نمونهبرداری-بازرسی با ابعاد جزئی را اجرا میکنند. هر صفحه JWGRIP تحت اسکن هندسی CMM کامل با شماره سریال مستقل برای ردیابی کامل قرار می گیرد.
4. صلاحیت پروژه سفارشی: بسیاری از کارخانهها فقط اندازههای استاندارد ثابت را ارائه میکنند. JWGRIP که توسط گردش کار OEM بالغ پشتیبانی میشود، طرحبندی حفرهای و تغییر باس موقعیتیابی را برای پروژههای ویژه تجهیزات EDM فشرده اجرا میکند.
سوالات متداول
Q1: آیا JWGRIP R-Type 54x54 EDM Centresing Plate می تواند عملکرد سایشی صفر را برای تولید انبوه طولانی مدت داشته باشد؟
A1: R-transition بهینه شده تا حد زیادی خطرات فرورفتگی و بریدگی را کاهش میدهد، با این حال، سایش صفر مطلق را نمیتوان پس از چرخههای اتصال عظیم به دست آورد. بازرسی دوره ای به کمک ذره بین برای R-شانه های داخلی اجباری است. به محض تشخیص خراش، فرورفتگی یا بریدگی، صفحه را بلافاصله تعویض کنید.
Q2: آیا می توان از این صفحه مرکزی فشرده برای جک های گرافیتی-الکترودی با اندازه بزرگ وزن استفاده کرد؟
A2: این واحد برای جیگ های الکترود مینیاتوری کوچک ماشین های EDM فشرده طراحی شده است. برای مجموعه های گرافیتی بزرگ و سنگین توصیه نمی شود. بار بیش از حد، سایش شانه را تسریع می کند و ممکن است خطر تغییر شکل دائمی را به همراه داشته باشد.
Q3: آیا از OEM برای الگوی سوراخ غیر استاندارد و هندسه تعیین موقعیت سفارشی پشتیبانی می کنید؟
A3: بله. لطفاً نقشههای فنی کامل را با مشخصات واضح برای چیدمان سوراخ، نمایه تعیین موقعیت، تحمل صافی و موازی ارسال کنید. تیم مهندسی ارزیابی قابلیت تولید را ظرف 12 روز کاری تکمیل می کند و قیمت رسمی را صادر می کند.
Q4: کدام شرایط خرابی از محدوده ضمانت حذف می شوند؟
A4: این متعلق به جزء نگهداری کار با موقعیت یابی با دقت بالا است. گارانتی عیوب ناشی از تولید را پوشش می دهد که در هنگام تحویل وجود دارد: صافی خارج از مشخصات، موازی بودن و سختی. آسیب ناشی از برخورد، نصب بیش از حد گشتاور، ساییدگی تراشه و سایش عادی چرخه ای خارج از گارانتی است.
دسته بندی مرتبط
ارسال استعلام
اطلاعات تماس
-
نشانی
شماره 44، جاده کارآفرینی دانینگ، شهر هومن، شهر دونگوان، استان گوانگدونگ، چین
-
تلفن
-
پست الکترونیک
به ارسال درخواست به JWGRIP خوش آمدید. تیم فنی و فروش حرفه ای ما انتخاب وسایل رایگان، طراحی راه حل سفارشی و نقل قول دقیق را ارائه می دهد.

توصیه های خبری