فارسی
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
نگهدارندههای الکترود نوع R از یک سازنده معتبر برای عملیات جوشکاری قابل اعتماد
به عنوان یک تامین کننده تخصصی نگهداری الکترود نوع R،JWGRIPمیلههای کششی با پایداری بالا، واحدهای کولت و مجموعههای میله کشی پنوماتیکی را برای تولیدکنندگان قالب، مهندسین فرآیند EDM و خریداران تامین کننده وسایل که با فرسایش الکترود و ارتعاش در طول فرسایش جرقه در حفره عمیق دست و پنجه نرم میکنند، تولید میکند. هر جزء کلیدی تحت درمان تنشزدایی و سنگزنی دقیق قرار میگیرد تا خطای تمرکز هنگام نصب الکترودهای گرافیتی و مسی به حداقل برسد. این لوازم جانبی نصب، لرزش را در هنگام فرورفتن عمیق کاهش میدهد و کیفیت پرداخت سطح جزئیات پیچیده قالب را بهبود میبخشد. به غیر از مجموعه های نصب الکترود، JWGRIP نیز تامین می کندچاک های EDM نوع Rو چاک های الکترود سازگار EROWA برای ساخت یک زنجیره ابزار کامل که پایه چاک تا نوک الکترود را پوشش می دهد.
بسیاری از کارخانههای قالبسازی تنها بر عملکرد چاکهای EDM و پارامترهای دستگاه جرقهزنی تمرکز میکنند، و نادیده میگیرند که چگونه اجزای نصب الکترود مستقیماً بر نتایج نهایی ماشینکاری تأثیر میگذارند. حتی الکترودهای مس-گرافیت با عیار بالا در صورت تطبیق با نگهدارندههای با کیفیت پایین، خروجی آشکاری ایجاد میکنند. هنگام پردازش حفرههای عمیق و باریک قالب، ارتعاش خفیفی که از محل نصب منتقل میشود، دیوارههای جانبی موجدار، شعاع گوشههای تار و شکافهای جرقه ناسازگار ایجاد میکند. کار مجدد حفره های معیوب باعث هدر رفتن الکترودها، مصرف زمان کار دستگاه و تاخیر در تحویل سفارش می شود. بسیاری از قطعات نصب همه منظوره خارج از قفسه نمی توانند در برابر تأثیر پاشش مایع دی الکتریک و نوسانات دما در داخل مخزن کار EDM مقاومت کنند که منجر به رانش تدریجی دقت پس از تعویض مکرر الکترود می شود.
تفاوت های عملکرد
نگهدارنده های ابزار عمومی برای فرزکاری با سرعت بالا به جای محیط های فرسایش جرقه طراحی شده اند. آنها به ندرت مقاومت سیال دی الکتریک، نوسانات حرارتی و الزامات خاص گیره الکترودهای گرافیتی شکننده را در نظر می گیرند.
در مقایسه، نگهدارندههای الکترود نوع R برای ویژگیهای عملیاتی سینک EDM کاملاً بهینهسازی شدهاند. R-Type Extension Rod برای نگهدارنده الکترود EDM دسترسی به ماشینکاری در حفره عمیق را بدون تقویت ارتعاش افزایش می دهد. کلت R-Type ER32 برای نگهدارنده الکترود EDM نیروی گیره محیطی یکنواخت را ارائه می دهد و از ترک خوردن الکترودهای گرافیتی شکننده تحت فشار گیره جلوگیری می کند. نوار کششی پنوماتیک نوع R برای نگهدارنده الکترود EDM قفل و باز کردن قفل خودکار از راه دور را امکان پذیر می کند که با جریان کار جایگزینی الکترود با فرکانس بالا مطابقت دارد. بلوک کالیبراسیون CNC نوع R برای EDM Workholding از تأیید سریع افست پشتیبانی می کند و زمان اندازه گیری را قبل از شروع پردازش جرقه کوتاه می کند. سختافزار نصب با تطابق معقول، تمرکز الکترود را حتی زمانی که دور از مبدا چاک کار میکند، ثابت نگه میدارد، و از عیوب سطحی ناشی از ارتعاش در حفرههای قالب جلوگیری میکند.
کاهش ضایعات الکترود
الکترودهای گرافیت و مس نشان دهنده هزینه های متغیر عمده برای کارگاه های قالب هستند. تمرکز ضعیف نگهدارنده و نیروی گیره ناپایدار اغلب به الکترودهای گران قیمت حتی قبل از شروع ماشینکاری جرقه آسیب می زند. دارندگان الکترود استاندارد R-Type به اپراتورها این امکان را می دهند که پیش تنظیم، برش و اندازه گیری افست الکترود را در خارج از مخزن دستگاه EDM به پایان برسانند. اپراتورها الکترودها را بر روی میله های کششی یا واحدهای کولت روی میزهای اندازه گیری خارجی مونتاژ می کنند. پس از کالیبراسیون، کل مجموعه را می توان به سرعت بر روی چاک های EDM نوع R نصب کرد.
میله کشی پنوماتیکی عملیات آچار دستی را حذف می کند و خطر سفت شدن بیش از حد را که باعث ترک خوردن مواد گرافیت می شود، کاهش می دهد. هنگام ساخت خطوط تولید حالت مختلط با ترکیب عملیات دستی و نیمه اتوماسیون، کاربران می توانند این نگهدارنده ها را با ماژول های مکان یابی از Quick Change Workholding System ترکیب کنند و انتقال داده یکپارچه بین نیمکت های اندازه گیری قبل از ایستگاه و میزهای دستگاه EDM را تحقق بخشند. این جریان کار نرخ ضایعات الکترود را کاهش می دهد و زمان مصرف را با اصلاح مکرر روی ماشین کاهش می دهد.
مزایای محصول اصلی
سطوح جفت شده با زمین دقیق، تمرکز عالی را تضمین می کند، و به طور موثری خروج الکترود را در طول فرسایش جرقه در حفره عمیق سرکوب می کند.
اشکال ساختاری متنوع از جمله میله اکستنشن، کولت ER32 و میله کشی پنوماتیکی با الکترودهای کوتاه، وظایف حفره عمیق دوربرد و نیازهای تولید خودکار سازگار است.
درمان ضد خوردگی سطح در برابر فرسایش سیال دی الکتریک مقاومت می کند و از تجمع زنگ زدگی و آلودگی در داخل مخزن کار EDM کند می کند.
سازگار با لوازم جانبی اصلی R-Type، پشتیبانی از همکاری سریع با بلوک های کالیبراسیون و چندین سبک چاک های EDM.
معرفی ماژول محصول
مجموعههای نصب الکترود JWGRIP ماژولهای عملکردی متعددی را برای رسیدگی به طولها، مواد و سطوح اتوماسیون مختلف الکترود پوشش میدهند.
R-Type Extension Rod برای نگهدارنده الکترود EDM مانع ماشینکاری حفره های عمیق و محدود قالب را حل می کند. فاصله کاری الکترود را افزایش می دهد و در عین حال تقویت ارتعاش را در محدوده قابل قبول کنترل می کند. کلت R-Type ER32 برای نگهدارنده الکترود EDM حتی نیروی گیره اطراف خود را ارائه می دهد و از الکترودهای گرافیتی شکننده در برابر تغییر شکل خرد شدن موضعی محافظت می کند. نوار کشش پنوماتیک نوع R برای نگهدارنده الکترود EDM از قفل پنوماتیک از راه دور پشتیبانی می کند، مناسب برای کارگاه هایی که درجات اتوماسیون بالاتر را دنبال می کنند. بلوک کالیبراسیون CNC نوع R برای EDM Workholding به عنوان ابزار اندازه گیری کمکی برای بررسی افست، کاهش آزمون و خطا در طول نصب الکترود عمل می کند. همه این ماژول ها متعلق به اکوسیستم R-Type EDM Workholding System هستند. اگر کارگاهها نیاز به پردازش الکترودهای استاندارد دستهای بزرگ داشته باشند، میتوانند واحدهای منطبق را از چاکهای الکترود سازگار EROWA انتخاب کنند و به سوئیچینگ فیکسچر انعطافپذیر در استانداردهای مختلف ابزار دست یابند.
سناریوهای برنامه اصلی
این اجزای نصب الکترود به طور گسترده در تولید قالب های الکترونیکی مصرفی، پردازش قالب قطعات داخلی خودرو، تولید قالب دقیق تجهیزات پزشکی و وظایف ماشینکاری کامپوزیت چند الکترودی استفاده می شود. آنها برای ماشینکاری حفره عمیق، حکاکی با ویژگی های کوچک و حکاکی بافت پیچیده، تجهیزات EDM سینک را مناسب می کنند. چه در حال ارتقاء تجهیزات EDM قدیمی و چه ساخت سلولهای قالبسازی جدید، نگهدارندههای انتخاب شده به درستی وضعیت کارکرد الکترود را تثبیت میکنند و مصرف غیرضروری الکترود را کاهش میدهند. آنها به طور گسترده توسط کارخانه های قالب سفارشی، کارگاه های ابزار دقیق و شرکت هایی که سفارشات برون سپاری قالب با پیچیدگی بالا را انجام می دهند، مورد استفاده قرار می گیرند.
راهنمای عملی
ابتدا عمق ماشین کاری معمولی خود را روشن کنید: حفره های باریک عمیق به ساختارهای میله های اکستنشن سرکوب شده با لرزش نیاز دارند، در حالی که ویژگی های قالب کم عمق می توانند پیکربندی های کوتاه مستقیم را اتخاذ کنند.
تایید دوم مواد الکترود: الکترودهای گرافیتی برای جلوگیری از ترک خوردن به نگهدارندههایی به سبک کلت با نیروی بستن یکنواخت توزیع شده نیاز دارند.
سطح اتوماسیون تولید خود را ارزیابی کنید: کارگاه هایی با تعویض مکرر الکترود می توانند نوار کشش پنوماتیکی را برای قفل سریع از راه دور در اولویت قرار دهند. کارگاههای دستی دستهای کوچک ممکن است ترکیبات میله و کولت را برای استقرار مقرونبهصرفه انتخاب کنند.
قبل از خرید، سازگاری با چاک های EDM نوع R موجود و لوازم جانبی کالیبراسیون خود را بررسی کنید. اگر در مورد انتخاب طول یا طرحهای ترکیبی با سردرگمی مواجه شدید، میتوانید به برگههای مشخصات ابعاد منتشر شده توسط JWGRIP مراجعه کنید تا شمارههای قطعه مناسب را با توجه به قطر الکترود و نیاز اورهنگ فیلتر کنید.
نکات تعمیر و نگهداری
پس از تولید طولانی مدت EDM، باقی مانده سیال دی الکتریک، گرد و غبار کربن و پودر گرافیت ریز روی سطوح جفت گیری تجمع می یابد. تمیز کردن منظم سوراخ های کولت، مخروطی های میله و سطوح اتصال میله کششی برای حفظ دقت موقعیت اصلی ضروری است. از اعمال ضربه مکانیکی بیش از حد در هنگام نصب الکترود خودداری کنید. ضربه شدید باعث تغییر شکل سطوح مخروطی دقیق زمین شده و باعث از دست دادن تمرکز دائمی می شود. روغن محافظ ضد خوردگی را پس از تمیز کردن بمالید، به خصوص برای واحدهایی که برای مدت طولانی بیکار می مانند. تعویض کلت های فرسوده طبق برنامه از نیروی گیره ناهموار که به الکترودهای گران قیمت آسیب می رساند، جلوگیری می کند. عادات استاندارد نگهداری روزانه عملکرد مکان یابی طولانی مدت این مجموعه های نصب با دقت بالا را حفظ می کند و خروجی EDM سینک شما را در هزاران چرخه تولید ثابت نگه می دارد.
- View as
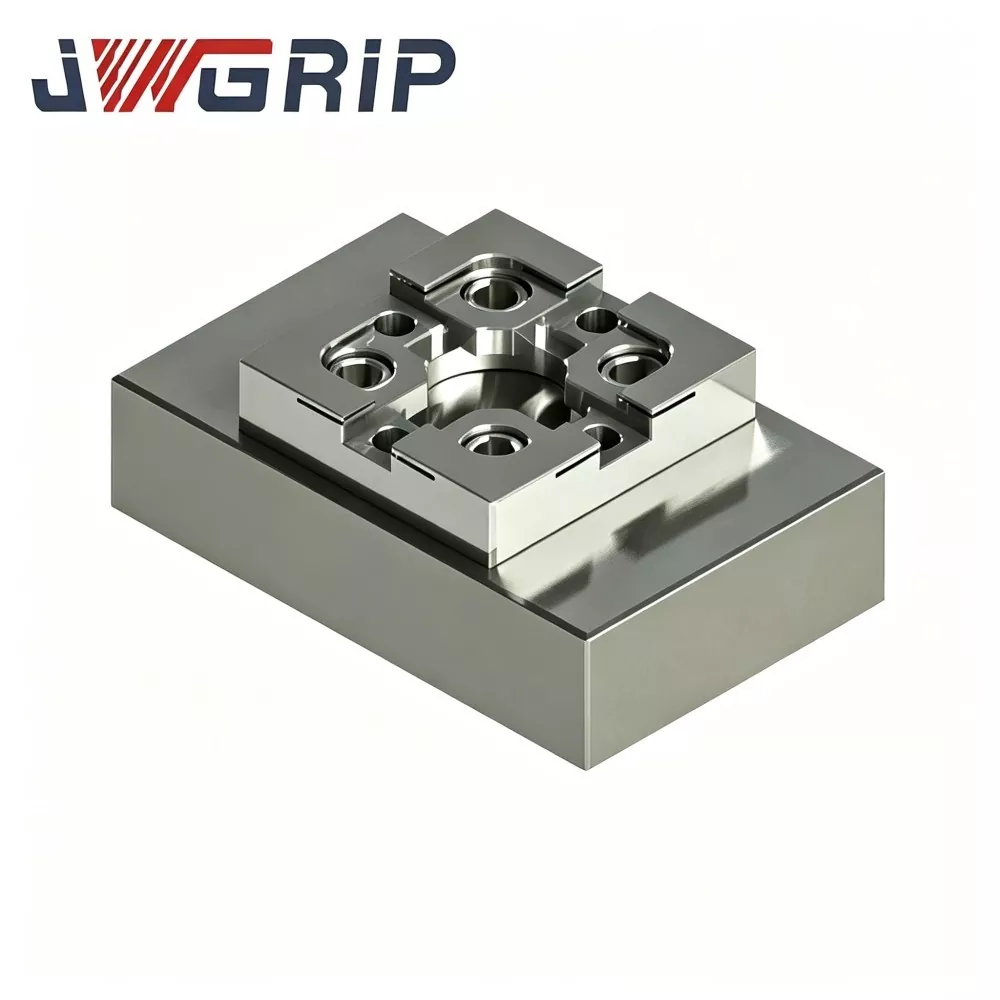
بلوک کالیبراسیون CNC نوع R برای EDM Workholding
JWGRIP، صادرکننده مستقیم و حرفه ای کارخانه قابل اعتماد لوازم جانبی EDM دقیق، بلوک کالیبراسیون CNC نوع R با دقت بالا را برای EDM Workholding، سفارش انبوه و پروژه های سفارشی مبتنی بر نقشه ارائه می کند. این بلوک کالیبراسیون که از فولاد ابزار تثبیت شده با پیری تنش زدایی، فرز CNC چند وجهی و سنگ زنی سطح فوق العاده دقیق ساخته شده است، تحمل هندسی پایدار را تحت نوسانات مکرر دما و تماس مکرر پروب حفظ می کند. گوشه مرجع گرد منحصر به فرد نوع R خطر سایش لبه تیز را کاهش می دهد و داده های آفست مختصات قابل تکرار را ارائه می دهد.

نوار کشش پنوماتیک نوع R برای نگهدارنده الکترود EDM
JWGRIP تولید کننده و تامین کننده حرفه ای نوار کشش پنوماتیک نوع R برای نگهدارنده الکترود EDM در چین است، با مشخصات استاندارد کاملاً موجود است و سفارش انبوه جهانی را برای پروژه های کارگاهی قالب هوشمند خودکار می پذیرد. این یک جزء کششی پنوماتیک یکپارچه با قابلیت اطمینان بالا است که به ویژه برای خطوط تولید سینک خودکار بدون سرنشین EDM طراحی شده است. این ساختار بهینهشده انتقال نیرو با تنش متعادل از نوع R و عملکرد مکانیکی ضد خوردگی با سختی بالا را در یک دستگاه ادغام میکند، کاهش تنش، تمرکز تنش موضعی و عیوب سایش آسان میلهای کششی معمولی بدنه مستقیم را از بین میبرد.
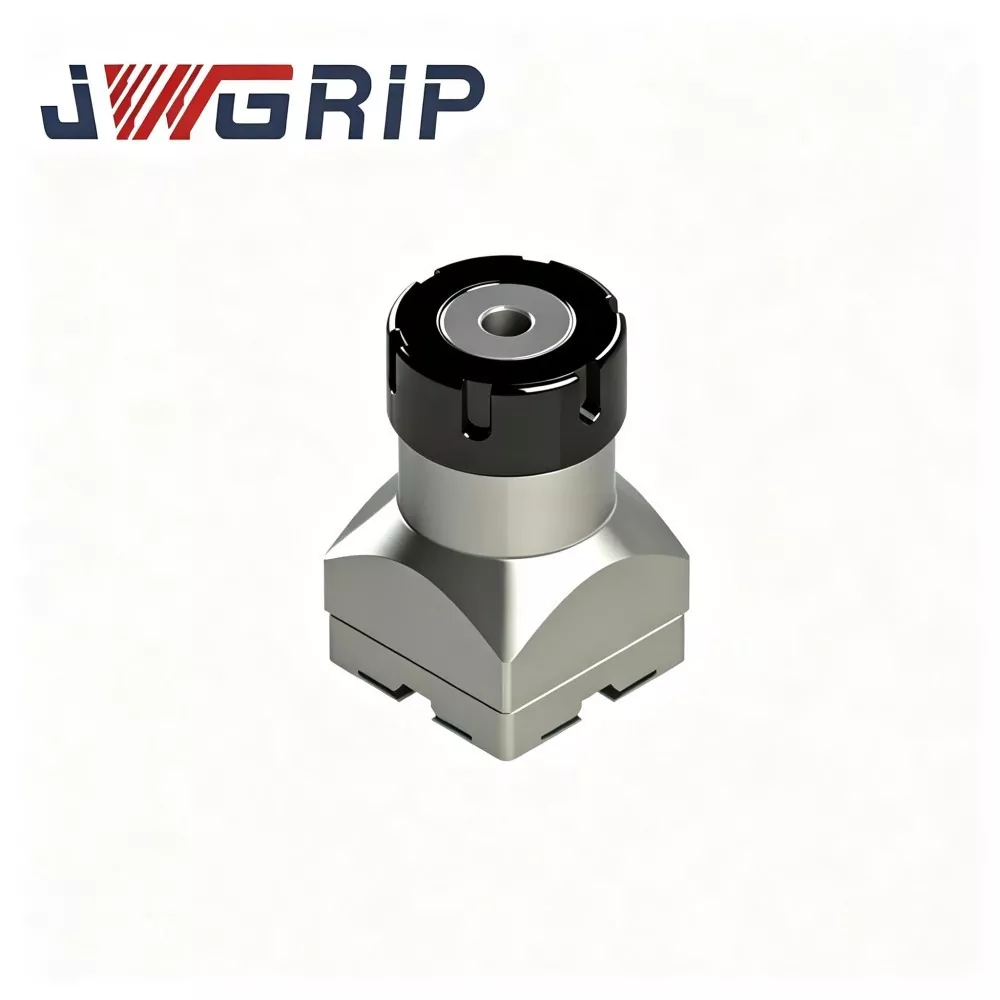
کلت R-Type ER32 برای نگهدارنده الکترود EDM
JWGRIP تولید کننده و تامین کننده حرفه ای کلت R-Type ER32 برای نگهدارنده الکترود EDM در چین است که عرضه مستقیم کارخانه و خدمات اصلاح OEM بالغ را برای شرکت های تولید قالب EDM سینک جهانی ارائه می دهد. این یک لوازم جانبی گیره الاستیک ویژه EDM با کارایی بالا است که به ویژه برای شرایط کاری ماشینکاری فرسایش جرقه بهینه شده است. ادغام ساختار تعادل نیروی بهینه شده نوع R و عملکرد گیره الاستیک با دقت بالا در یک واحد واحد، عیوب رایج کلت های معمولی معمولی مانند تنش ناهموار و تضعیف دقیق آسان را حل می کند.
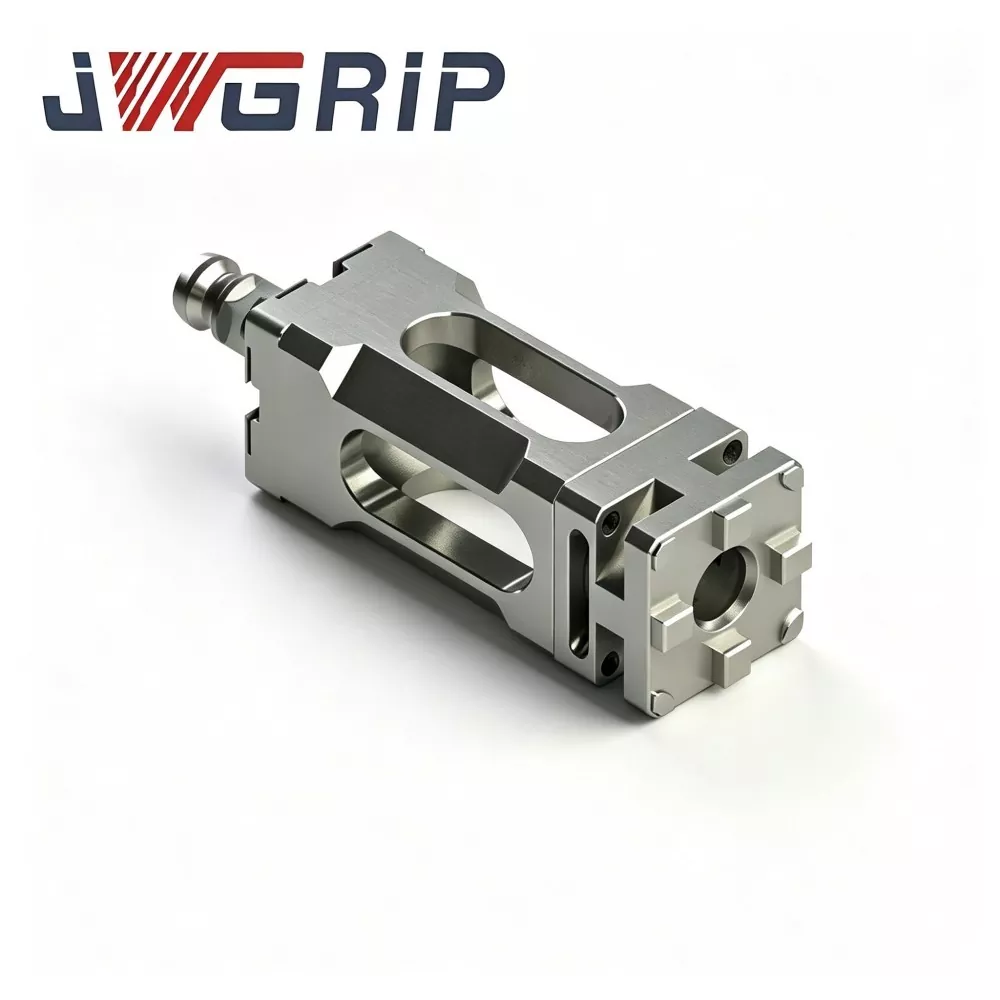
R-Type Extension Rod برای نگهدارنده الکترود EDM
JWGRIP تولید کننده و تامین کننده حرفه ای میله R-Type Extension Rod برای نگهدارنده الکترود EDM در چین است که خدمات تغییر ابعاد سفارشی را با مشخصات استاندارد چندگانه به طور کامل در انبار ارائه می دهد. این یک جزء الحاقی ابزار EDM با دقت بالا است که بهویژه برای سناریوهای پردازش حفره عمیق ماشینکاری سینک قالبهای قالبی پیچیده طراحی شده است. این طراحی ساختاری با استحکام بالا و عملکرد موقعیتیابی کواکسیال فوقالعاده دقیق را در یک بدنه میلهای یکپارچه ادغام میکند، و مشکل سکته کاری ناکافی الکترودهای استاندارد در ماشینکاری حفره عمیق را کاملاً حل میکند.
JWGRIP یک تولید کننده و تامین کننده حرفه ای نگهدارنده های الکترود نوع R در چین است. ما به گرمی از شما به عمده فروشی محصولات با کیفیت بالا با قیمت رقابتی از کارخانه ما استقبال می کنیم.
توصیه های خبری