فارسی
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
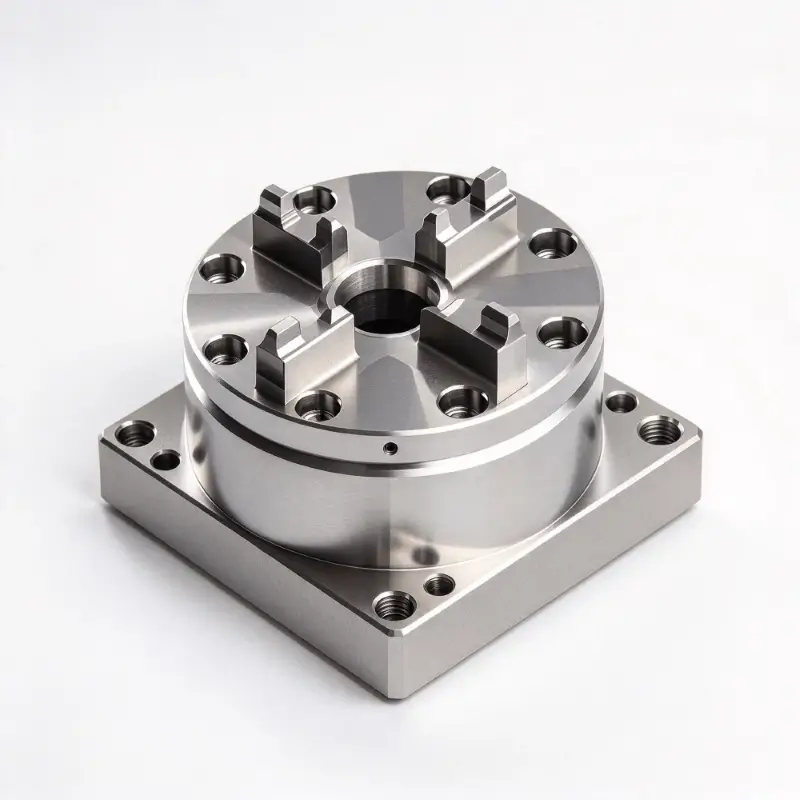
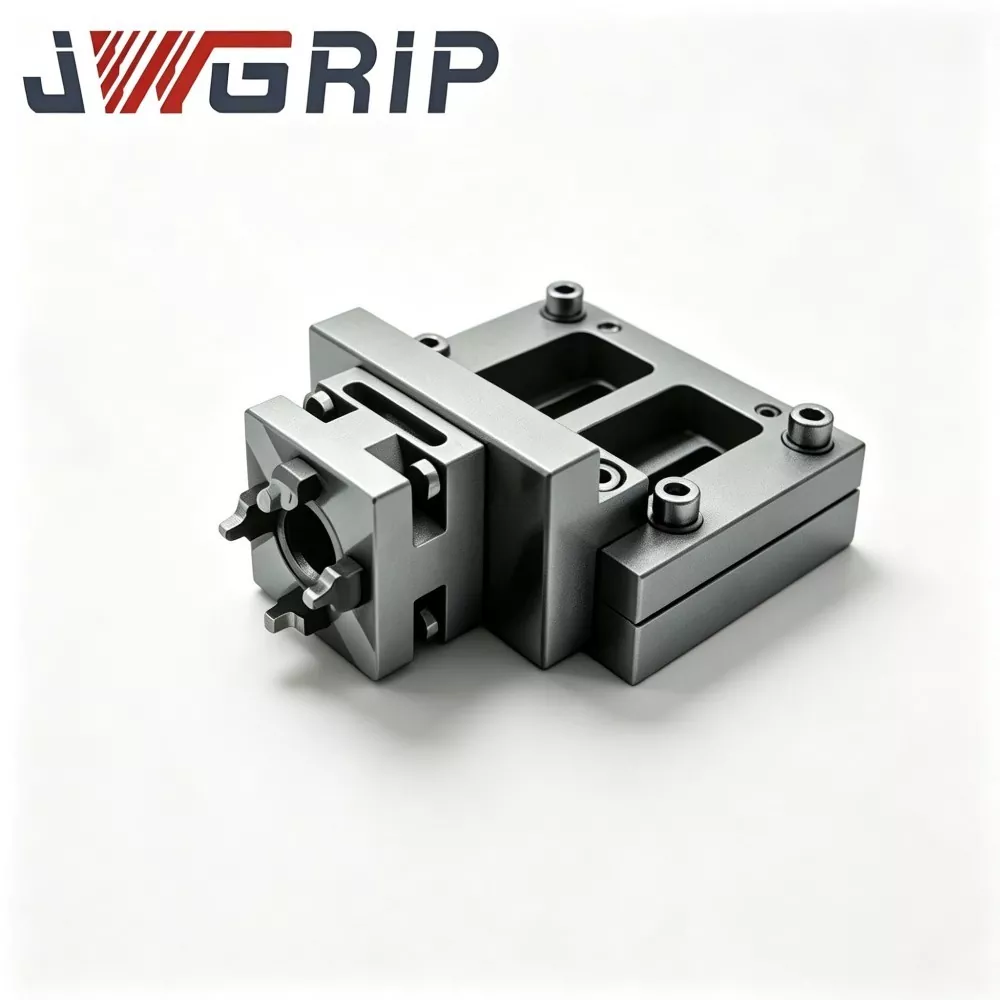
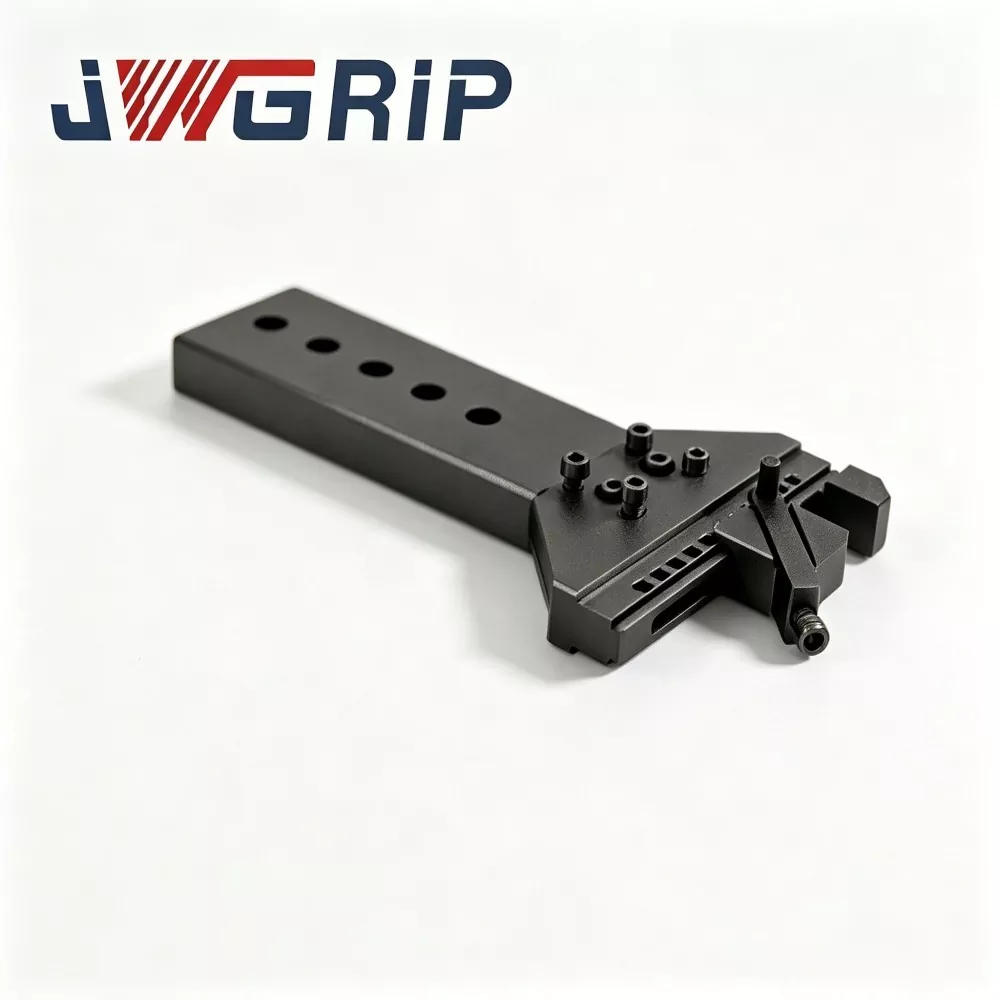
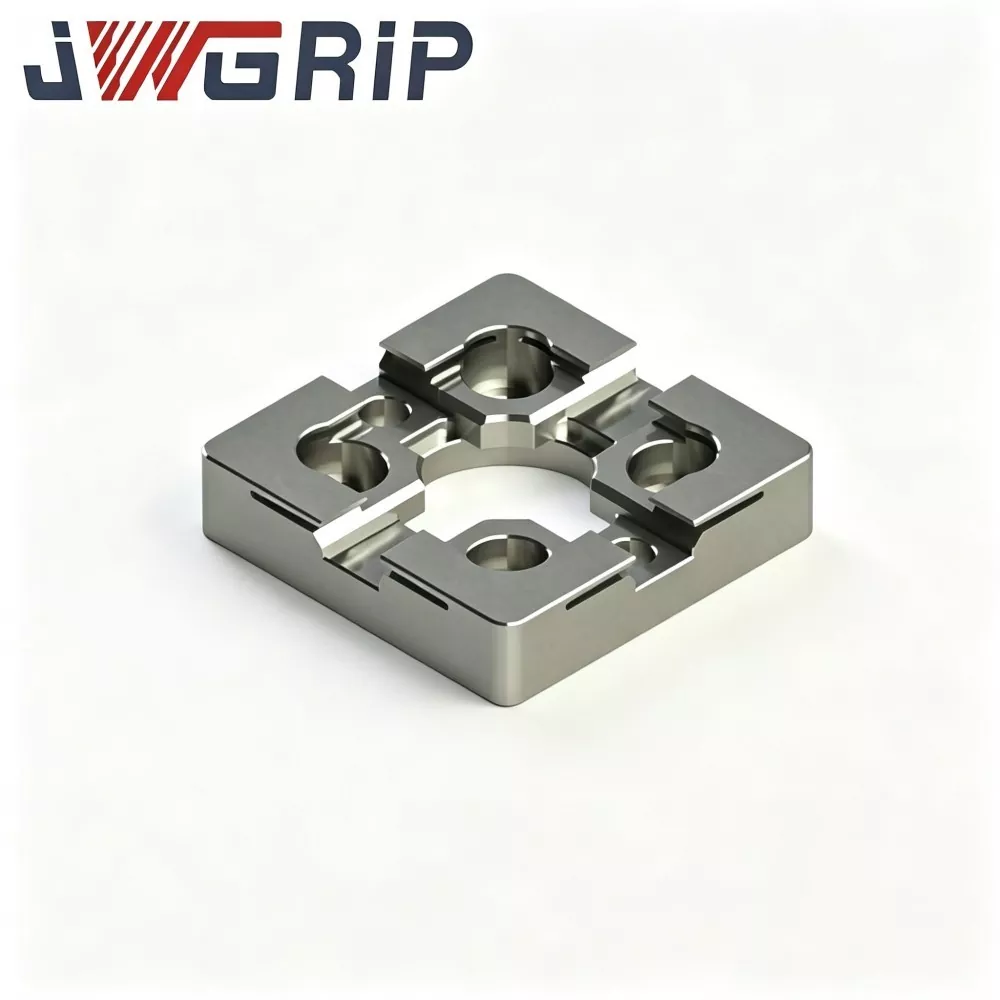
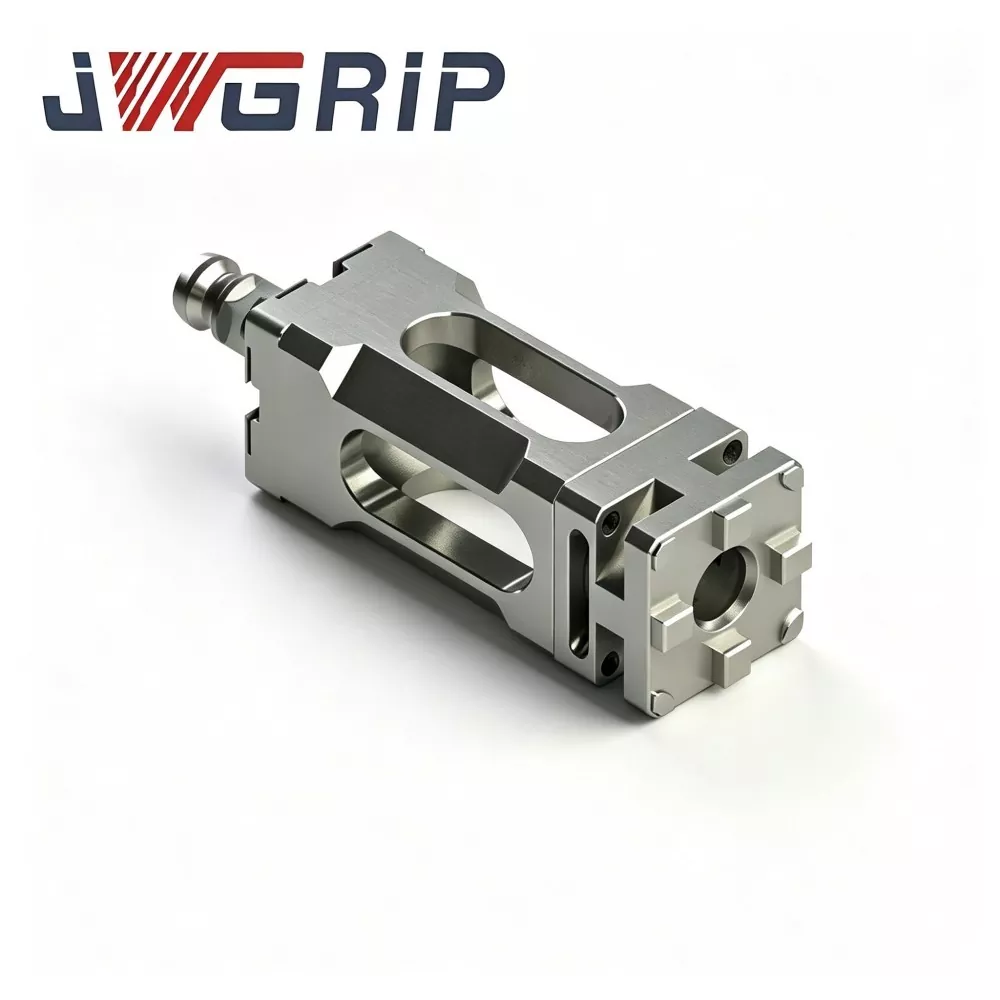
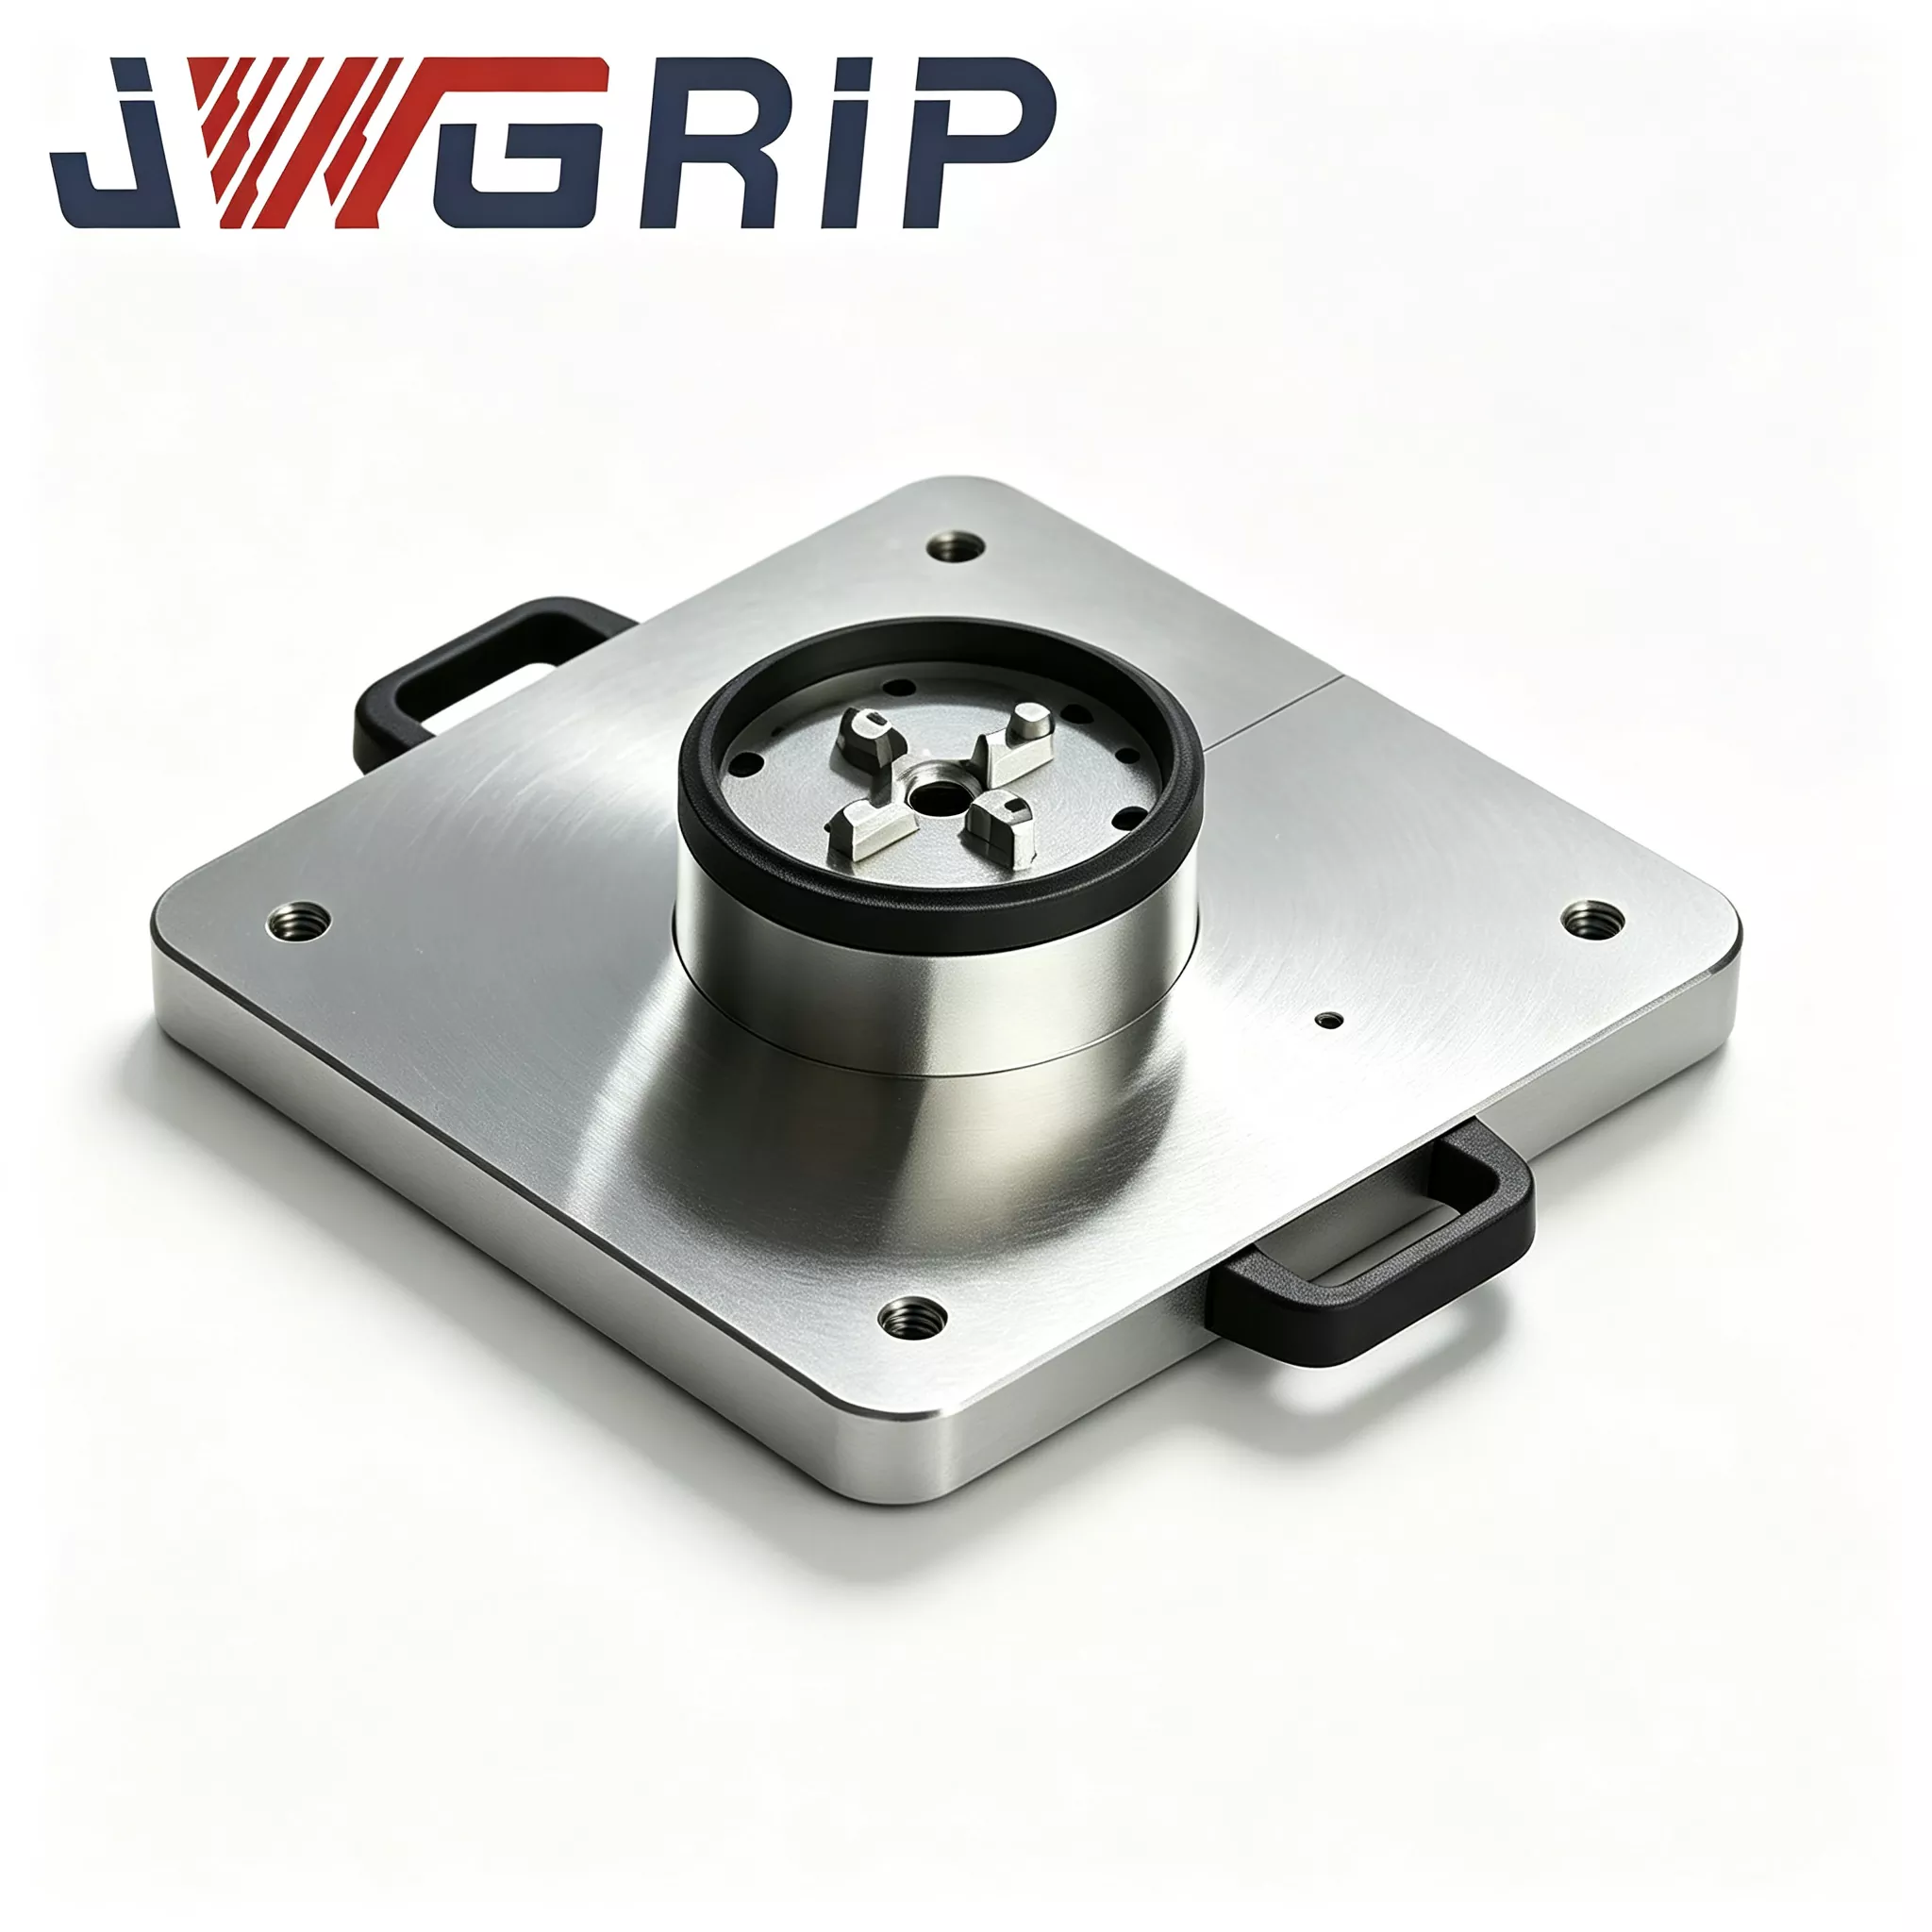
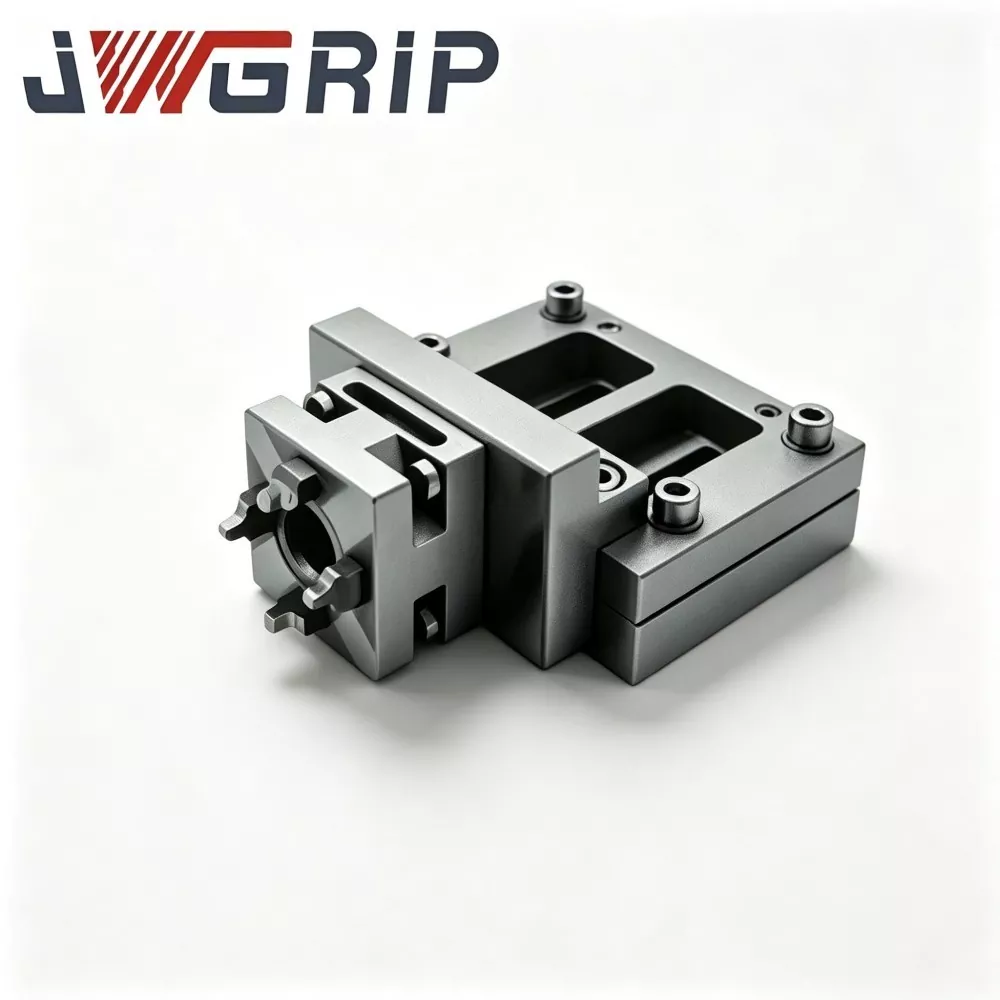
پالت خودکار نقطه صفر با چاک برق
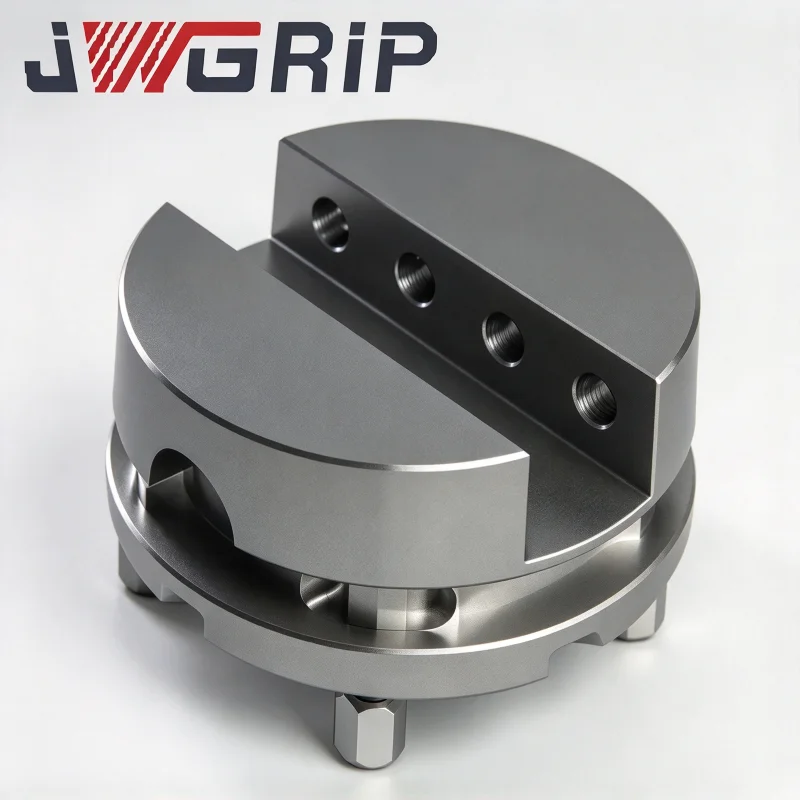
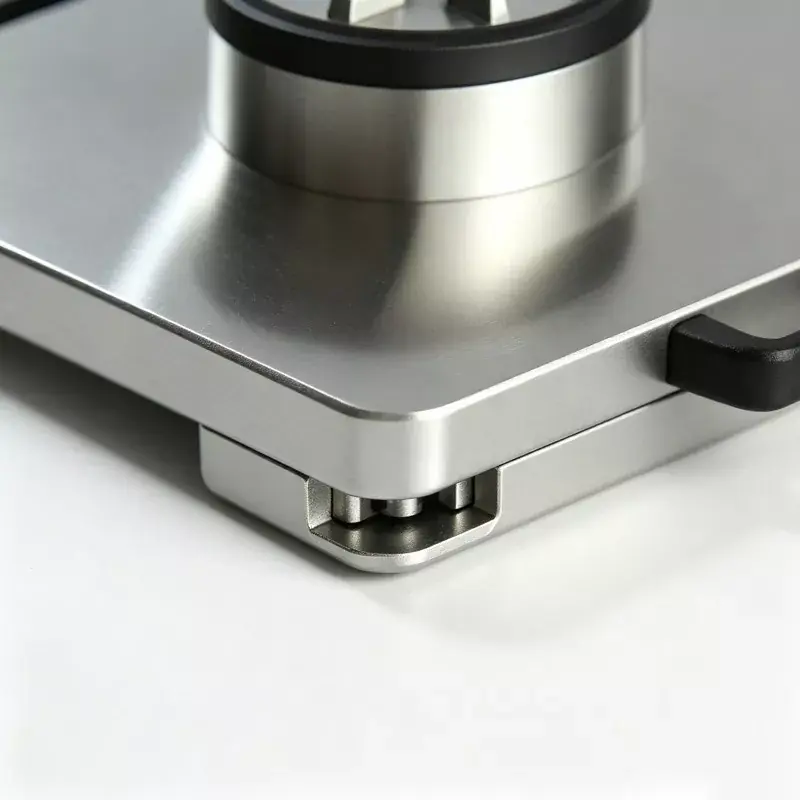
JWGRIP سازنده و تامین کننده پالت حرفه ای خودکار نقطه صفر با چاک برق در چین است. این یک دستگاه موقعیت یابی نقطه صفر یکپارچه است که به طور خاص برای خطوط تولید CNC بدون سرنشین انعطاف پذیر طراحی شده است. این مؤلفه مرجع موقعیت یابی نقطه صفر و واحد قفل چاک پنوماتیک قدرت را در یک دستگاه ادغام می کند و نیاز به خرید صفحات آداپتور چند لایه اضافی یا اتصالات چاک جداگانه را از بین می برد. می توان آن را مستقیماً روی میز کار ماشین ابزار نصب و ثابت کرد و به گیره های ربات صنعتی متصل کرد.
پالت خودکار نقطه صفر با چاک برق می تواند به موقعیت یابی خودکار، گیره خودکار و آزادسازی خودکار پس از گیره شدن قطعه کار دست یابد. این به طور گسترده ای در پردازش قطعات ریخته گری آلیاژ آلومینیوم خودرو، تولید قطعات ساختاری فلزی در مقیاس بزرگ برای لوازم الکترونیکی مصرفی 3C و واحدهای پردازش الکترود گرافیت خودکار در کارگاه های قالب استفاده شده است.
ترکیب محصول و جریان کار
پالت اتوماتیک نقطه صفر با چاک برقی از سری پالت های نقطه صفر است. این عمدتا از چهار جزء اصلی تشکیل شده است: بدنه پایه پالت، مجموعه آستین موقعیت یابی نقطه صفر با دقت بالا، ماژول درایو پنوماتیک، و فیکسچر چاک برق سنکرون.
جریان کامل کار به شرح زیر است: ربات صنعتی پایه فیکسچر قطعه کار بارگیری شده را برمی دارد و آن را در صفحه مرجع پالت قرار می دهد. آستین موقعیت یابی نقطه صفر موقعیت یابی اولیه را تکمیل می کند. هنگامی که سنسور داخلی موقعیت را به طور دقیق تشخیص می دهد، سیگنالی را به سیستم کنترل PLC ارسال می کند.
PLC مدار پنوماتیک را راهاندازی میکند و واحد پنوماتیک داخلی، فیکسچر چاک برق را به حرکت همزمان به سمت داخل هدایت میکند و به گیره شعاعی یکنواخت پایه فیکسچر دست مییابد.
پس از اتمام بستن، یک سیگنال تایید الکتریکی به ماشین ابزار CNC ارسال می شود و چرخه پردازش برش آغاز می شود.
هنگامی که برنامه پردازش به پایان می رسد، ماشین ابزار یک سیگنال تکمیل ارسال می کند و مدار پنوماتیک فشار را آزاد می کند. فیکسچر چاک به طور همزمان باز می شود و ربات قطعه کار تکمیل شده را همراه با فیکسچر خارج می کند و برای چرخه بعدی بارگیری آماده می شود.
کل فرآیند نیازی به سفت کردن دستی پیچها یا نشاندهنده و تراز دستی ندارد.


مزایای فرآیند
صفحه اصلی خالی از فولاد آلیاژی آهنگری ساخته شده است و تحت دو فرآیند کامل عملیات حرارتی کاهش تنش قرار می گیرد تا تنش پسماند داخلی ایجاد شده در طول فرآیند ماشینکاری CNC را از بین ببرد.
بسیاری از رقبای ارزان قیمت این مرحله مهم را حذف خواهند کرد. اگر تنش پسماند داخلی در ماده پایه قابل توجه باشد، عملیات بستن مکرر در کارگاه و تغییرات دما به دلیل چرخه های روز و شب ممکن است باعث ایجاد تغییر شکل های میکروسکوپی شود که با چشم غیر مسلح در صفحه معیار مرجع نامرئی است.
این منجر به انحراف مداوم اندازه در قطعات کار ماشینکاری شده و منجر به اتلاف مقدار زیادی زباله می شود.
هر قطعه از مواد خام در کارخانه ما به شدت فرآیند کامل بازپخت را تکمیل می کند. این استاندارد از بیش از ده سال تجربه مهندسی عملی مشتق شده است و پروژههای ثابت CNC خودکار متعددی را ارائه میکند. بوش موقعیت یابی از فولاد بلبرینگ مقاوم در برابر سایش بالا ساخته شده است، تحت عملیات خاموش کردن و تلطیف قرار می گیرد و با سنگ زنی ریز سوراخ داخلی و پردازش بسیار ریز ترکیب می شود تا فاصله بین سطوح موقعیت یابی را به حداقل برساند و عملکرد موقعیت یابی پایدار را حتی پس از چرخه های جایگزین بی شمار تضمین کند.
مزایای اصلی
1. طراحی ساختاری یکپارچه
طراحی یکپارچه یکپارچه باعث صرفه جویی در فضای نصب روی میز کار ماشین ابزار شده و خطاهای انباشته مونتاژ ناشی از صفحات آداپتور چند لایه را حذف می کند. راهحلهای سنتی تقسیمبندی نیاز به انباشتن پالتهای نقطه صفر، صفحات پایه آداپتور، و چاکهای مستقل دارند، که در آن انباشتن 2 تا 3 صفحه میتواند 3 تا 5 میکرومتر انحراف موقعیت انباشته ایجاد کند. طراحی یکپارچه یکپارچه ما از این منابع خطا جلوگیری می کند، تعداد لوازم جانبی خریداری شده را کاهش می دهد و هزینه های مدیریت قطعات یدکی را برای مشتریان نهایی کاهش می دهد.
2. دقت موقعیت یابی را تکرار کنید
پالت دقت موقعیت یابی تکرار پایدار ± 2μm را ارائه می دهد. حفره های داخلی بوشینگ های موقعیت یابی از طریق سنگ زنی فوق العاده پردازش می شوند. هر پالت قبل از تحویل 100٪ مورد بازرسی دقت کامل قرار می گیرد و هر واحد با یک گزارش بازرسی اصلی نسخه چاپی ارسال می شود که می تواند برای تأیید در صورت درخواست خریداران خارجی ارائه شود.
3. یکپارچه سازی اتوماسیون بومی
پورتهای پنوماتیک استاندارد و رابطهای خروجی سیگنال الکتریکی NPN رزرو شدهاند و این پالت را با چندین برند اصلی روباتهای صنعتی موجود در بازار سازگار میکند. این واقعاً از تولید بدون مراقبت در شیفت شب پشتیبانی می کند. بر اساس دادههای بهسازی واقعی از یک کاربر نهایی قطعات خودرو داخلی، زمان چرخه تعویض فیکسچر از 12 تا 15 دقیقه کتابچه راهنمای اصلی به 45 ثانیه پس از استقرار پالتهای ما کاهش یافت، بدون اینکه اپراتور در شیفتهای شب در محل بماند.
4. خروجی نیروی بستن بالا
واحد چاک پنوماتیک قدرت داخلی حداکثر نیروی گیره تا 45 کیلو نیوتن را تامین میکند، که میتواند در برابر ضربه برش ناشی از ماشینکاری سنگین فولاد قالب و قطعات آلومینیومی ریختهگری مقاومت کند و به طور موثر خطر جابجایی و شل شدن یراق را در طول عملیات برش کاهش دهد.
5. تعمیر و نگهداری راحت و هزینه قطعات یدکی قابل کنترل
مجموعههای فک چاک را میتوان بدون جدا کردن کل پالت از میز کار ماشین ابزار جدا کرد و به صورت جداگانه جایگزین کرد. هنگامی که فک ها دچار ساییدگی یا آسیب می شوند، مشتریان فقط به خرید قطعات یدکی مربوطه نیاز دارند تا اینکه کل مجموعه پالت را جایگزین کنند، که به طور موثر سرمایه گذاری طولانی مدت نگهداری تجهیزات را کاهش می دهد.

پرونده های مشتری واقعی
پالت خودکار نقطه صفر با چاک قدرت بیشتر در سه دسته از خطوط تولید استفاده می شود: خطوط تولید بدون سرنشین-CNC برای قطعات خودرو، خطوط تولید انبوه برای قطعات ساختاری فلزی 3C، و سلول های ماشینکاری خودکار گرافیتی-الکترودی انعطاف پذیر در داخل کارخانه های قالب.
مورد 1:یکی از تولیدکنندگان داخلی قطعات خودرو در مقیاس بزرگ، دو خط تولید خودکار CNC انعطافپذیر را با مجموع 16 مجموعه پالت خودکار نقطه صفر با چاک برق برای ماشینکاری ریختهگری آلومینیوم بازسازی کرد. قبل از بهسازی، اپراتورها برای هر تعویض ثابت نیاز به نشان دادن دستی و هم ترازی داشتند که تقریباً 13 دقیقه در هر دسته مصرف می کرد. پس از استقرار پالت های خودکار نقطه صفر ما، ربات تمام کارهای بارگیری-تخلیه، موقعیت یابی و گیره را کامل می کند. چرخه تغییر تک به 42-50 ثانیه کوتاه می شود. شیفت شب بدون مراقبت محقق می شود. بر اساس آمار تولید مداوم سه ماهه، ظرفیت تولید ماهانه در سطح کارگاه 22 درصد افزایش می یابد. سازگاری ابعادی بین دستههای قطعه کار به وضوح بهبود مییابد و نرخ رد ضایعات به طور قابل توجهی کاهش مییابد.
مورد 2:یک شرکت در مقیاس بزرگ قالبسازی واقع در دلتای رودخانه مروارید، مجموعههای متعددی از این پالت خودکار را در سلولهای ماشینکاری خودکار الکترود گرافیتی نصب میکند. همه پایه های الکترود ابعاد استاندارد یکپارچه را اتخاذ می کنند. اپراتورها دیگر نشانگر دستی را برای هر کار ماشینکاری الکترود تکرار نمی کنند. قوام ابعادی الکترودهای تمام شده تا حد زیادی بهبود مییابد و شدت کار تکراری برای کارکنان قالبفروشی کاهش مییابد. موقعیتهای تصویر پیشنهادی: عکسهای در محل گرفته شده در کارگاه پردازش خودمان، تصاویر واقعی از ایستگاه کاری اتوماسیون مشتری، عکسهای جزئیات با نمای انفجاری بدنه پالت، عکسهای گرفته شده در حین دقت خروجی کارخانه- بازرسی QC.
فرآیند تولید
تمام پالتهای خودکار از طریق تولید جریان کامل از جمله آهنگری، ماشینکاری CNC، عملیات حرارتی، سنگزنی و مونتاژ در کارگاه داخلی ما با اتصالات CNC انجام میشوند. هیچ برون سپاری OEM واحد کاملی پذیرفته نشده است.
گردش کار کامل تولید:
آهنگری سفید آلیاژی-فولاد → ماشینکاری خشن → اولین پیری تنش زدایی → نیمه تمام → پیری تنش زدایی ثانویه → سنگ زنی فوق العاده دقیق → پرس بوشینگ → مونتاژ عمومی → دقت چند موردی → بازرسی چند آیتم دقت و عملکرد → بازرسی ضد سفتی بسته → تست ضد فشار صادراتی.
کنترل کیفیت و گواهینامه ها
اقلام بازرسی اجباری قبل از تحویل برای هر واحد: آزمون تکرار-موقعیت-دقت، اندازه گیری واقعی نیروی گیره چاک، تست نگهداشت فشار هوا (حداکثر افت فشار مجاز ≤0.02 مگاپاسکال در مدت زمان نگهداری 5 دقیقه)، تست یکپارچگی منطقی سیگنال الکتریکی. هر واحد با برگه داده بازرسی کارخانه منحصر به فرد تحویل داده می شود. کارخانه ما دارای گواهینامه سیستم مدیریت کیفیت ISO9001 است. گواهی مواد برای اجزای فلزی کلیدی موجود است. بازرسی آزمایشگاه شخص ثالث تعیین شده توسط مشتریان قابل قبول است.

راهنمای انتخاب
ابتدا، بعد بیرونی واقعی حامل لوازم جانبی سایت مشتری را برای مطابقت با مشخصات محدوده بست پالت تأیید کنید.
دوم، وضعیت منبع هوای کارگاه را بررسی کنید. فشار هوای فشرده باید به طور پایدار در محدوده 0.5-0.7MPa باقی بماند. اگر فشار منبع هوا به شدت نوسان دارد، مونتاژ سه گانه فیلتر تنظیم کننده فشار قویاً توصیه می شود.
ثالثاً، برای خرید پروژه اتوماسیون، پروتکل ارتباطی IO بین ربات و سیستم کنترل PLC را روشن کنید. ما مدارک کامل رابط الکتریکی را به صورت رایگان ارائه می کنیم.
چهارم، در صورت پردازش قطعات سنگین، حداکثر وزن قطعه کار را فراهم کنید. کارکنان فنی ما ارزیابی و قضاوت خواهند کرد که آیا پالت نسخه سفارشی تقویت شده مورد نیاز است یا خیر.
نکات نصب، راه اندازی و بهره برداری
هنگام نصب پالت بر روی میز کار ماشین ابزار، پیچ ها را کاملاً مطابق با مقادیر گشتاور مشخص شده در دفترچه راهنما ببندید. برای جلوگیری از تغییر شکل بدنه پالت، سفت کردن شدید بیش از حد گشتاور ممنوع است. فیلتر آب و روغن باید در قسمت جلویی ورودی هوای فشرده نصب شود تا از ورود رطوبت و زباله های فلزی به چاک و ایجاد زنگ زدگی اجزای داخلی یا گیر کردن فک جلوگیری شود. هر 80-100 ساعت کار تجمعی، اسپری روان کننده خشک را روی سطوح اصطکاکی کشویی داخل چاک اسپری کنید.
روغن موتور مایع ممنوع است، زیرا روغن مایع تراشه های آلومینیومی و آهنی عظیم را جذب می کند و باعث ایجاد خرابی های گیر کردن فک می شود. در طول تولید، از تجمع تراشه های سنگین در صفحه مبدأ مرجع پالت خودداری کنید. اپراتورها باید در هر تغییر شیفت، سوراخها و صفحات مبدأ را با هوای فشرده دمیده و تمیز کنند. هرگز واحد را بیش از حداکثر نیروی گیره مندرج در برگه مشخصات اجرا نکنید. عملیات اضافه بار باعث تغییر شکل پلاستیک دائمی فک چاک می شود و دقت موقعیت پالت را برای همیشه از بین می برد.
بسته بندی، زمان تحویل و خدمات پس از فروش
جعبههای بستهبندی چوب جامد ضد ضربه با درجهبندی صادراتی با محافظ داخلی بافر فوم ضخیم برای محافظت از سطوح مبدأ دقیق در برابر آسیبهای برخورد در طول حملونقل طولانیمدت از اقیانوس استفاده میشوند. زمان استاندارد: 12-18 روز کاری. برخی از اقلام استاندارد برای تحویل کوتاهتر در انبار نگهداری می شوند.
گارانتی 12 ماهه کامل عیوب تولیدی را پوشش میدهد که ناشی از عملکرد نادرست انسان نیست. تعمیر رایگان یا تعویض قطعات یدکی ارائه می شود. راهنمای فنی آنلاین از راه دور برای نصب و راه اندازی در دسترس است. برای پروژه های سفارش انبوه می توان خدمات راه اندازی در محل را به صورت پولی ارائه داد.
خدمات اصلاح سفارشی پشتیبانی می شود، از جمله تنظیم برد گیره، تغییر طرح مدار پنوماتیک و تغییر شکل سیگنال خروجی. نمونه رایگان برای تست ارزیابی مشتری در دسترس است. هزینه حمل و نقل برای نمونه ها باید توسط خریداران انجام شود.
سوالات متداول
Q1: آیا پالت خودکار نقطه صفر با چاک پاور می تواند با وسایل نقطه صفر دیگر مارک های شخص ثالث سازگار باشد؟
پاسخ: بعد مبنا نسخه استاندارد با سیستم نقطه صفر بومی ما مطابقت دارد. اگر برای پروژه شما سازگاری با تجهیزات نقطه صفر با نام تجاری دیگر مورد نیاز است، قبل از قرار دادن سفارش، نیاز فنی را مطلع کنید، ماشینکاری با ابعاد داده سفارشی میتواند محقق شود.
Q2: آیا فشار ناپایدار منبع هوا بر ایمنی و قابلیت اطمینان گیره تأثیر می گذارد؟
پاسخ: تأثیر مستقیم خواهد داشت. فشار ناکافی منبع هوا نیروی واقعی گیره چاک را کاهش می دهد و خطر شل شدن قطعه کار را در حین برش ایجاد می کند. مجموعه فیلتر تنظیم کننده فشار قویاً برای تثبیت فشار در محدوده 0.5-0.7MPa پیشنهاد می شود.
Q3: دلایل اصلی کاهش دقت موقعیت یابی تکراری پس از عملیات طولانی مدت چیست؟
A: سه علت ریشه ای مکرر: اول، آلاینده های تراشه انباشته شده در سطوح مکان مرجع. دوم، سایش طبیعی اجزای کشویی داخلی؛ سوم، تغییر شکل بدنه پالت ناشی از ضربه سنگین خارجی. نظافت و نگهداری را در اولویت قرار دهید. قطعات فرسوده را می توان به جای نوسازی کامل پالت با قطعات یدکی جداگانه جایگزین کرد.
Q4: آیا می توان این پالت را روی ماشین ابزارهای CNC 5 محوره اعمال کرد؟
A: با ماشین های 5 محور سازگار است. ارتفاع کل وسایل مونتاژ شده باید برای جلوگیری از برخورد در حین کج شدن دوک 5 محوره محاسبه شود. مدل ماشین ابزار را در مرحله انتخاب عرضه کنید و ما خطر تداخل را برای شما ارزیابی خواهیم کرد.
ارسال استعلام
اطلاعات تماس
-
نشانی
شماره 44، جاده کارآفرینی دانینگ، شهر هومن، شهر دونگوان، استان گوانگدونگ، چین
-
تلفن
-
پست الکترونیک
به ارسال درخواست به JWGRIP خوش آمدید. تیم فنی و فروش حرفه ای ما انتخاب وسایل رایگان، طراحی راه حل سفارشی و نقل قول دقیق را ارائه می دهد.

توصیه های خبری