فارسی
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
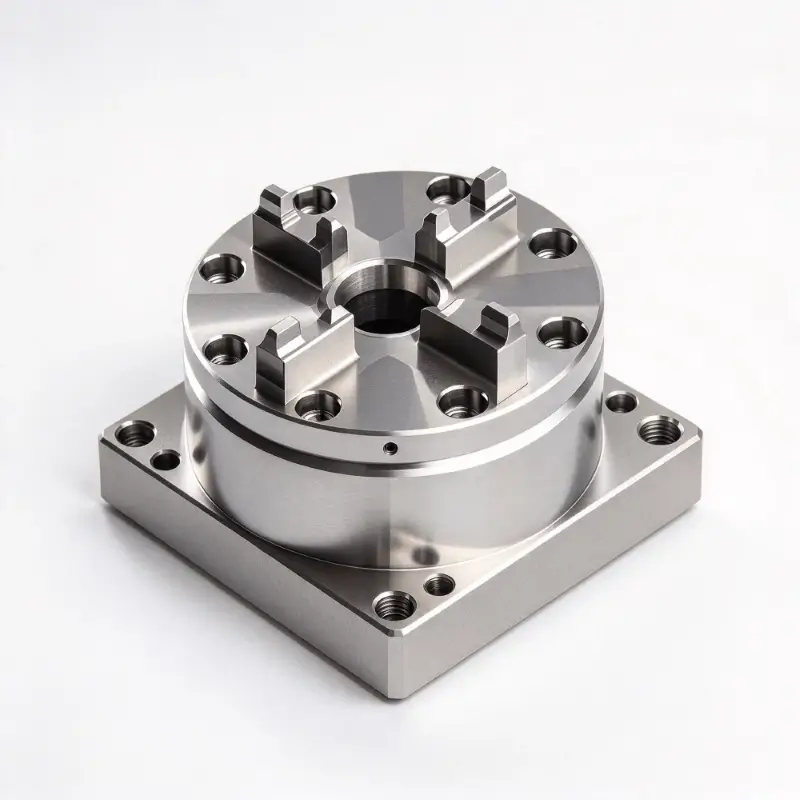
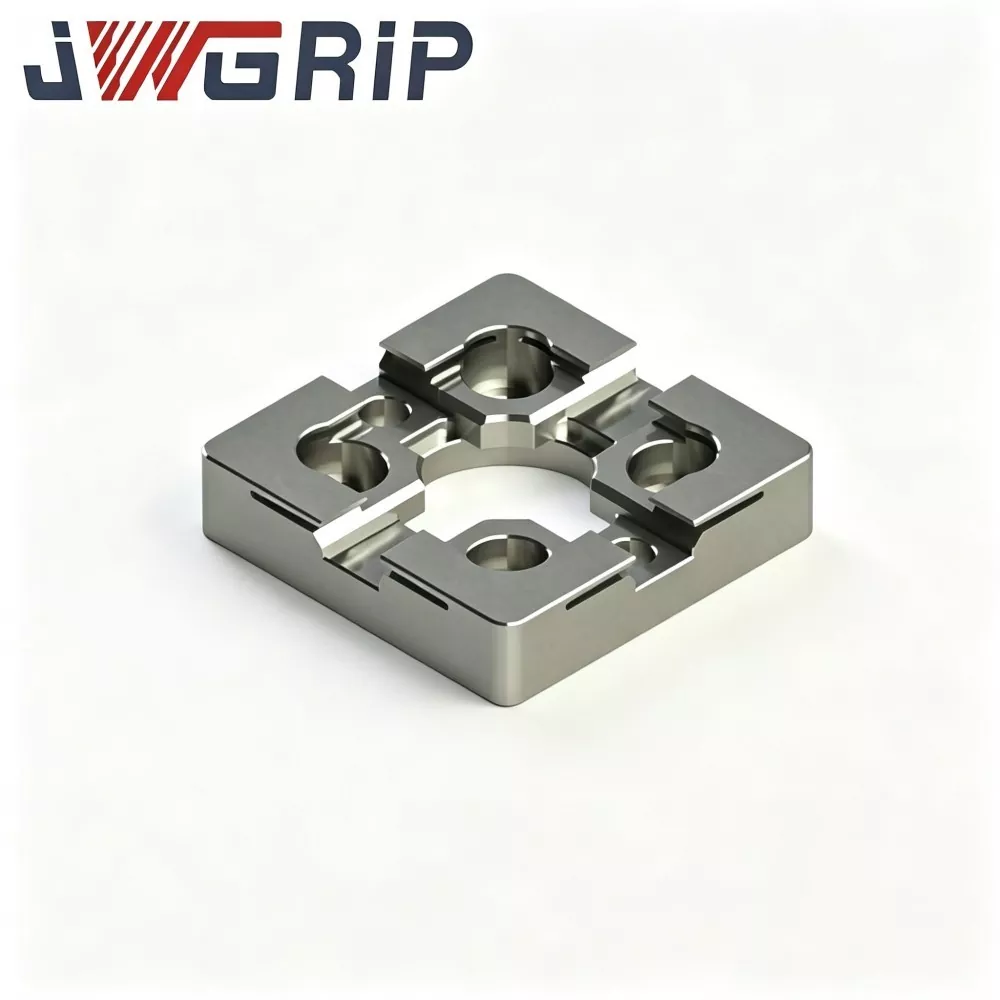
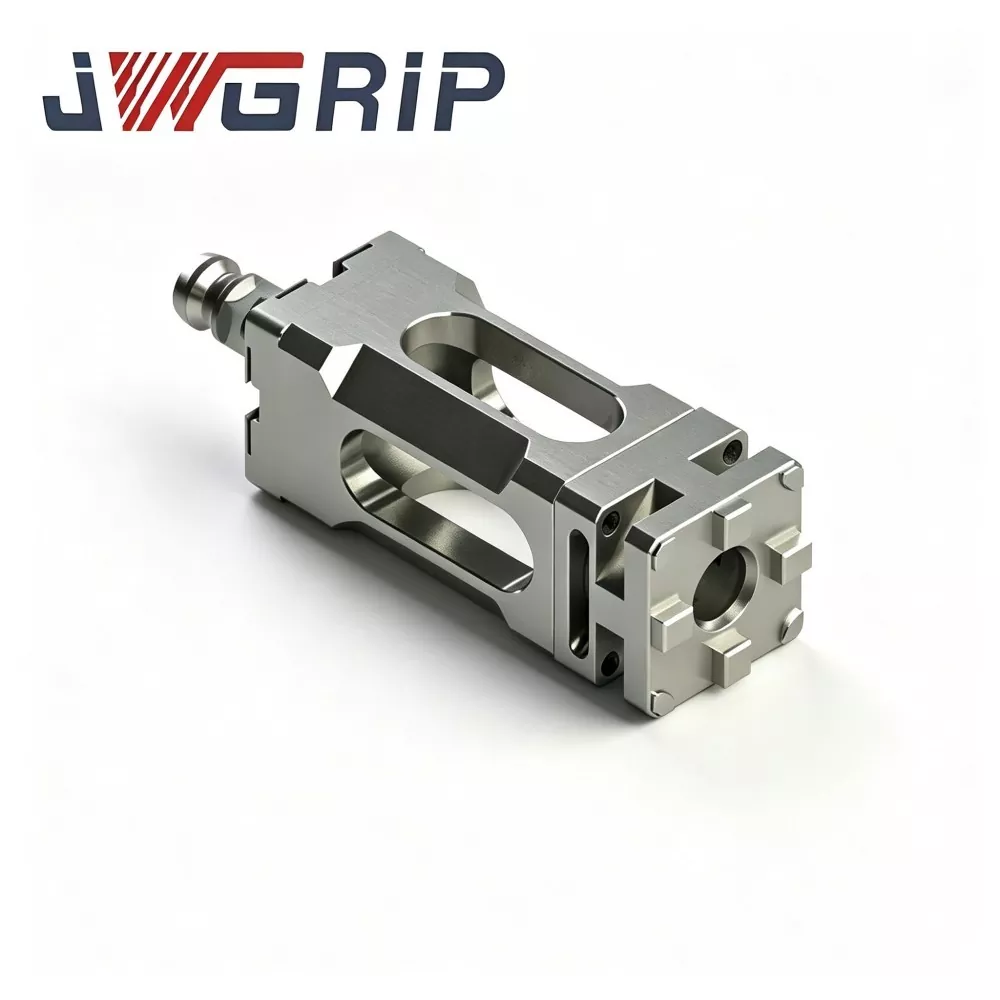
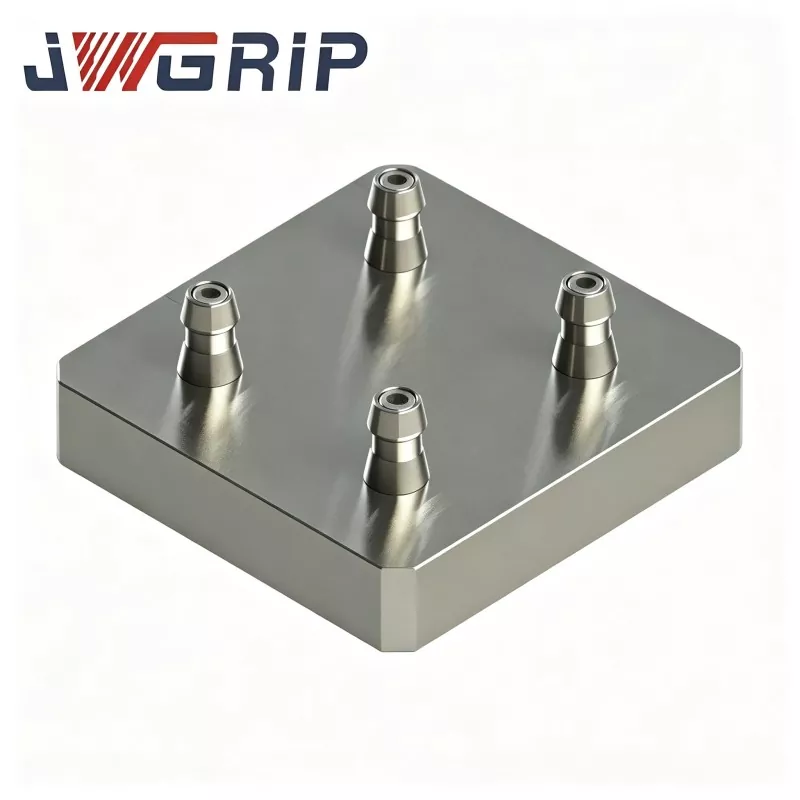
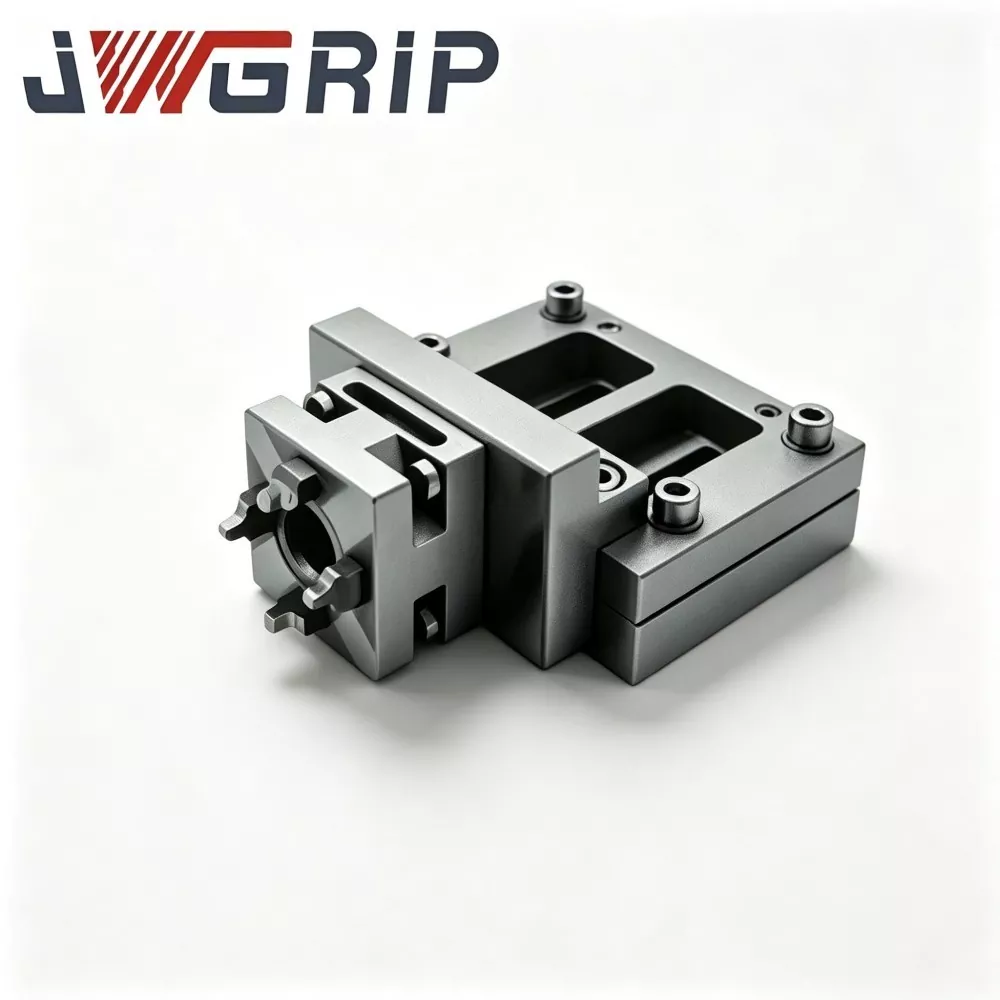
پالت چهار مرکز نقطه صفر برای فیکسچر CNC
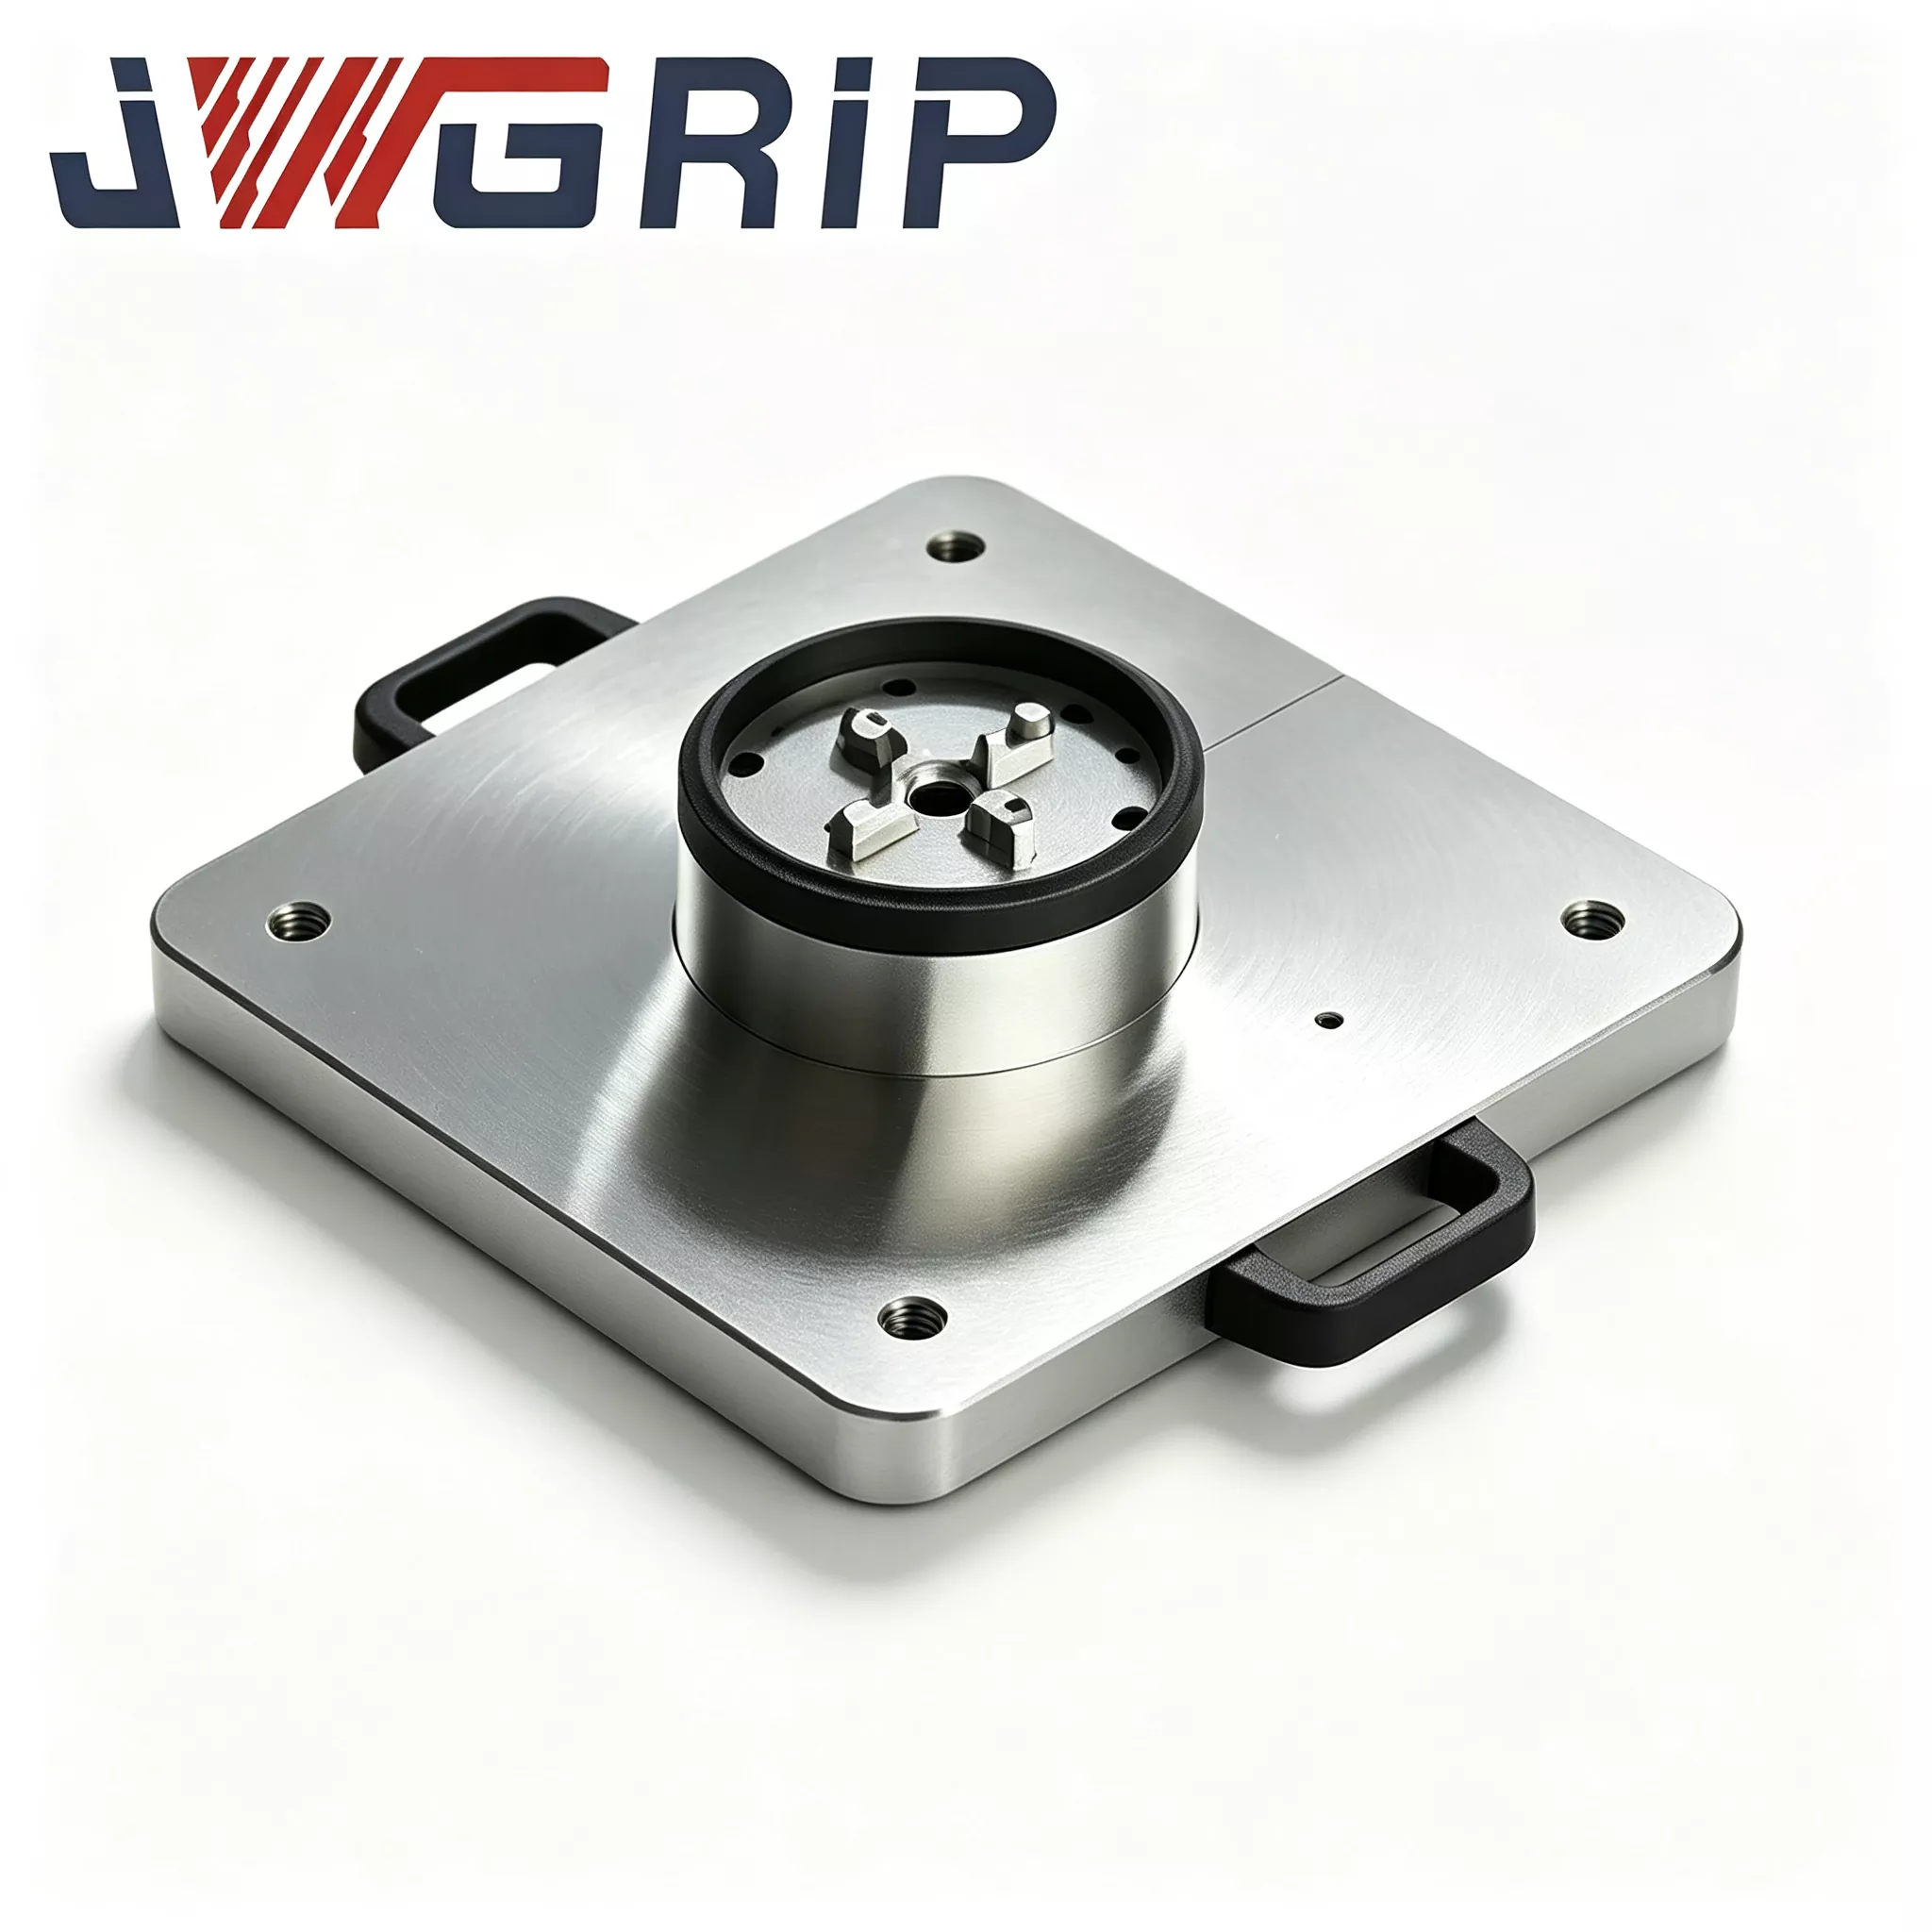
JWGRIP تولید کننده و تامین کننده پالت حرفه ای چهار مرکز نقطه صفر برای فیکسچر CNC در چین است. پالت Four Center Zero Point متعلق به سری پالت های نقطه صفر است که برای سناریوهای گسترده تولید در حالت مخلوط با حجم بالا-مخلوط-کم که در صنعت ماشینکاری مدرن حاکم است توسعه یافته است. به پرس و جو خوش آمدید!
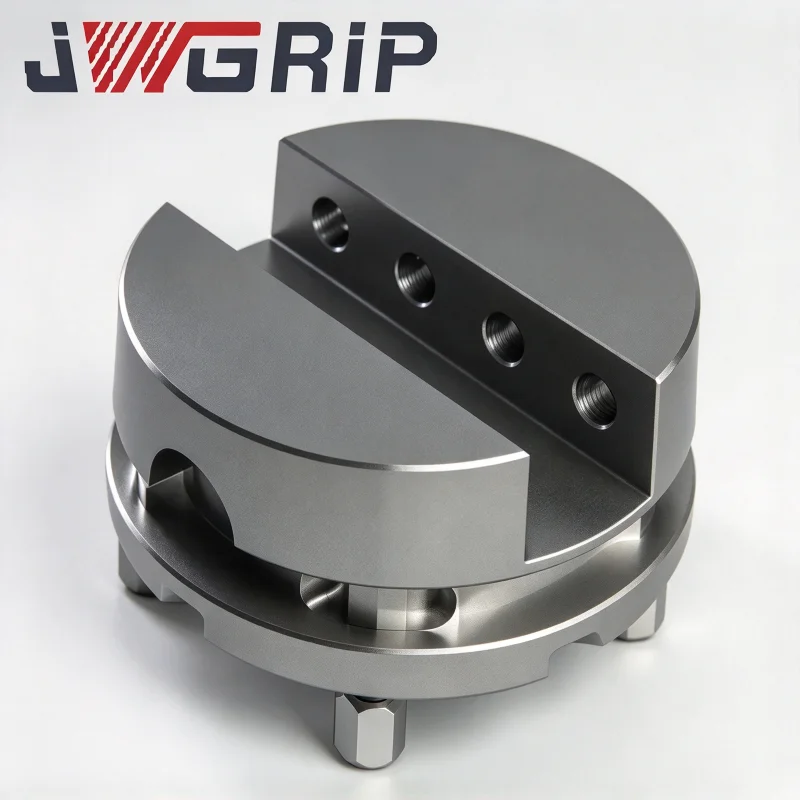
این پالت چهار مرکز نقطه صفر برای فیکسچر CNC می تواند به طور موثر مشکلات تولید انعطاف پذیر را حل کند. چهار واحد موقعیت یابی کامل نقطه صفر در یک پایه کلی فشرده یکپارچه شده اند و چهار ایستگاه کاری کاملاً مستقل هستند. کاربران می توانند به طور همزمان چهار قطعه کار یکسان را گیره کنند یا چهار فیکسچر مختلف را برای پردازش خط مخلوط نصب کنند. نیازی به مونتاژ چند سینی در محل نیست. موقعیت ها و ارتفاعات همه ایستگاه های کاری قبل از خروج از کارخانه کالیبره شده است تا از ثبات اطمینان حاصل شود.
ترکیب سخت افزار هسته
JWGRIP Four-Center Zero-Point Pallet 120×120 شامل مجموعه های زیر است:
· پایه پالت فولادی آلیاژی یکپارچه آهنگری و حرارتی
· چهار مجموعه قفل بوشینگ نقطه صفر مستقل در طرح ماتریسی
· ماژول توزیع پنوماتیک همزمان داخلی
· شیارهای انحراف تراشه جداگانه برای هر ایستگاه مکان یابی
· بندر خدمات هوای فشرده
· صفحات پوشش محافظ برای پوشاندن ایستگاه های بیکار
تمایز کلیدی آن در مقایسه با وسایل معمولی چند ایستگاهی: چهار ایستگاه کاملاً مستقل از یکدیگر عمل می کنند.
دو حالت تولید عملی
حالت 1: تولید انبوه چهار ایستگاهی برای قطعات کار یکسان
1. چهار پایه ثابت مجهز به گل میخ را در هر چهار ایستگاه قرار دهید.
2. هوای فشرده 0.5-0.7 مگاپاسکال را تامین کنید. ماژول پنوماتیک سنکرون هر چهار مجموعه بوش را همزمان قفل می کند.
3. سیگنال تأیید قفل به سیستم CNC برمیگردد و دستگاه چرخههای برش را اجرا میکند.
4. پس از اتمام ماشینکاری، فشار هوا را برای باز کردن قفل آزاد کنید. چهار قسمت تمام شده در یک چرخه حذف می شوند تا توان عملیاتی ساعتی افزایش یابد.
حالت 2: ماشینکاری خط مخلوط انعطاف پذیر برای قطعات مختلف
1. وسایل مربوط به چهار قطعه کار مجزا را روی ایستگاههای جداگانه بارگذاری کنید.
2. هوای فشرده را برای قفل کردن همه ایستگاهها اعمال کنید. CNC برنامه های ماشینکاری اختصاصی را به صورت متوالی برای هر ایستگاه اجرا می کند.
3. وقتی تولید با یک سفارش به پایان رسید، فقط فیکسچر را در ایستگاه هدف مربوطه تعویض کنید. ایستگاههای باقیمانده بدون تخریب کامل بسته میمانند.
4. در هنگام تعویض مکرر محصول، زمان خرابی را به شدت کاهش میدهد.
طراحی مهندسی
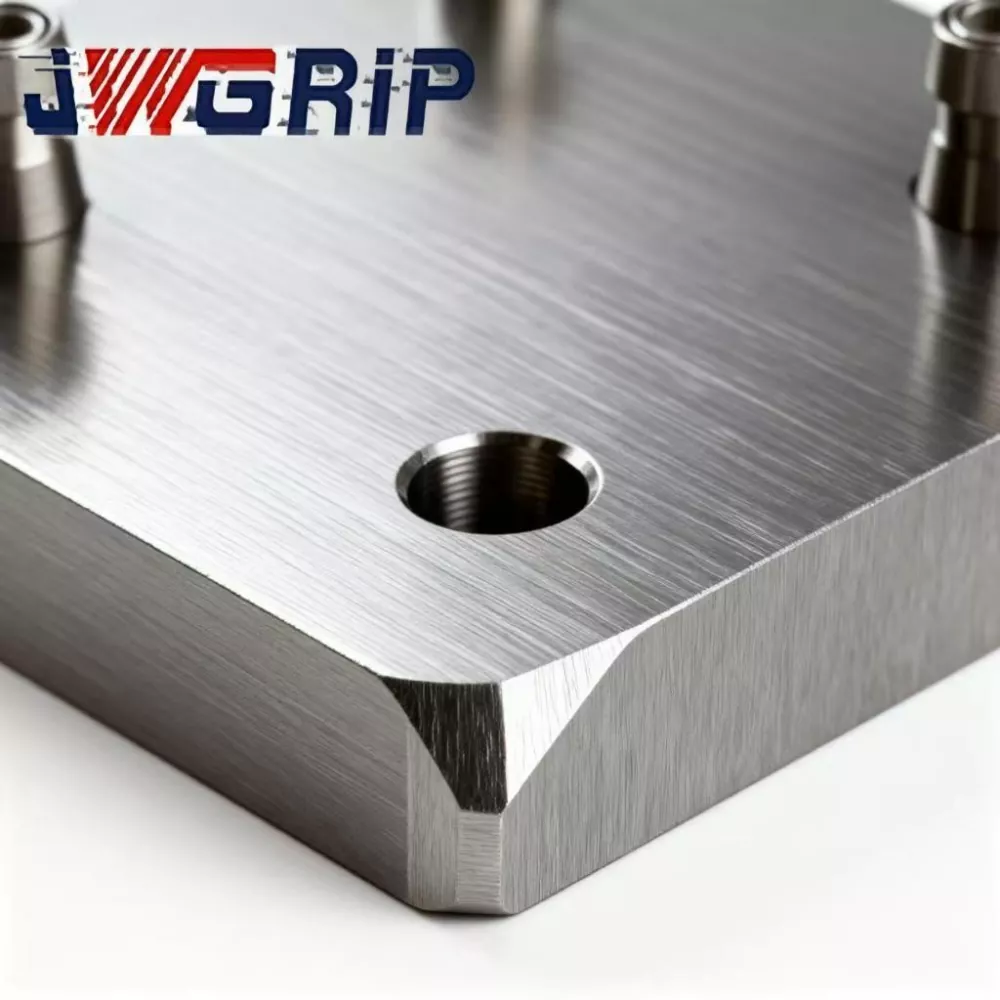
· پایه فولاد آلیاژی تحت دو مرحله پیری تنشزدایی قرار میگیرد: اول پیری پس از ماشینکاری خشن، پیری ثانویه پس از نیمه تمام. تنش گیره مکرر، نوسانات دمای محیط و ارتعاش مداوم برش در کارگاه های حالت مخلوط رایج است. انتشار تنش ناکافی باعث تغییر شکل نامرئی می شود و دقت موقعیت چند ایستگاه را خراب می کند. پیری دوگانه JWGRIP آزادسازی استرس داخلی را برای هندسه پایدار طولانی مدت به حداکثر می رساند.
· بوش های موقعیت یابی از فولاد بلبرینگ مقاوم در برابر سایش بالا استفاده می کنند. حفرههای داخلی برای تضمین عملکرد مکانیابی مستقل و قابل اعتماد برای هر ایستگاه، خاموش شدن بهعلاوه سنگزنی را دریافت میکنند.
· تحمل موقعیت و اختلاف ارتفاع ایستگاه به ایستگاه به شدت کنترل می شود تا الزامات پایداری تولید خط مختلط را برآورده کند.
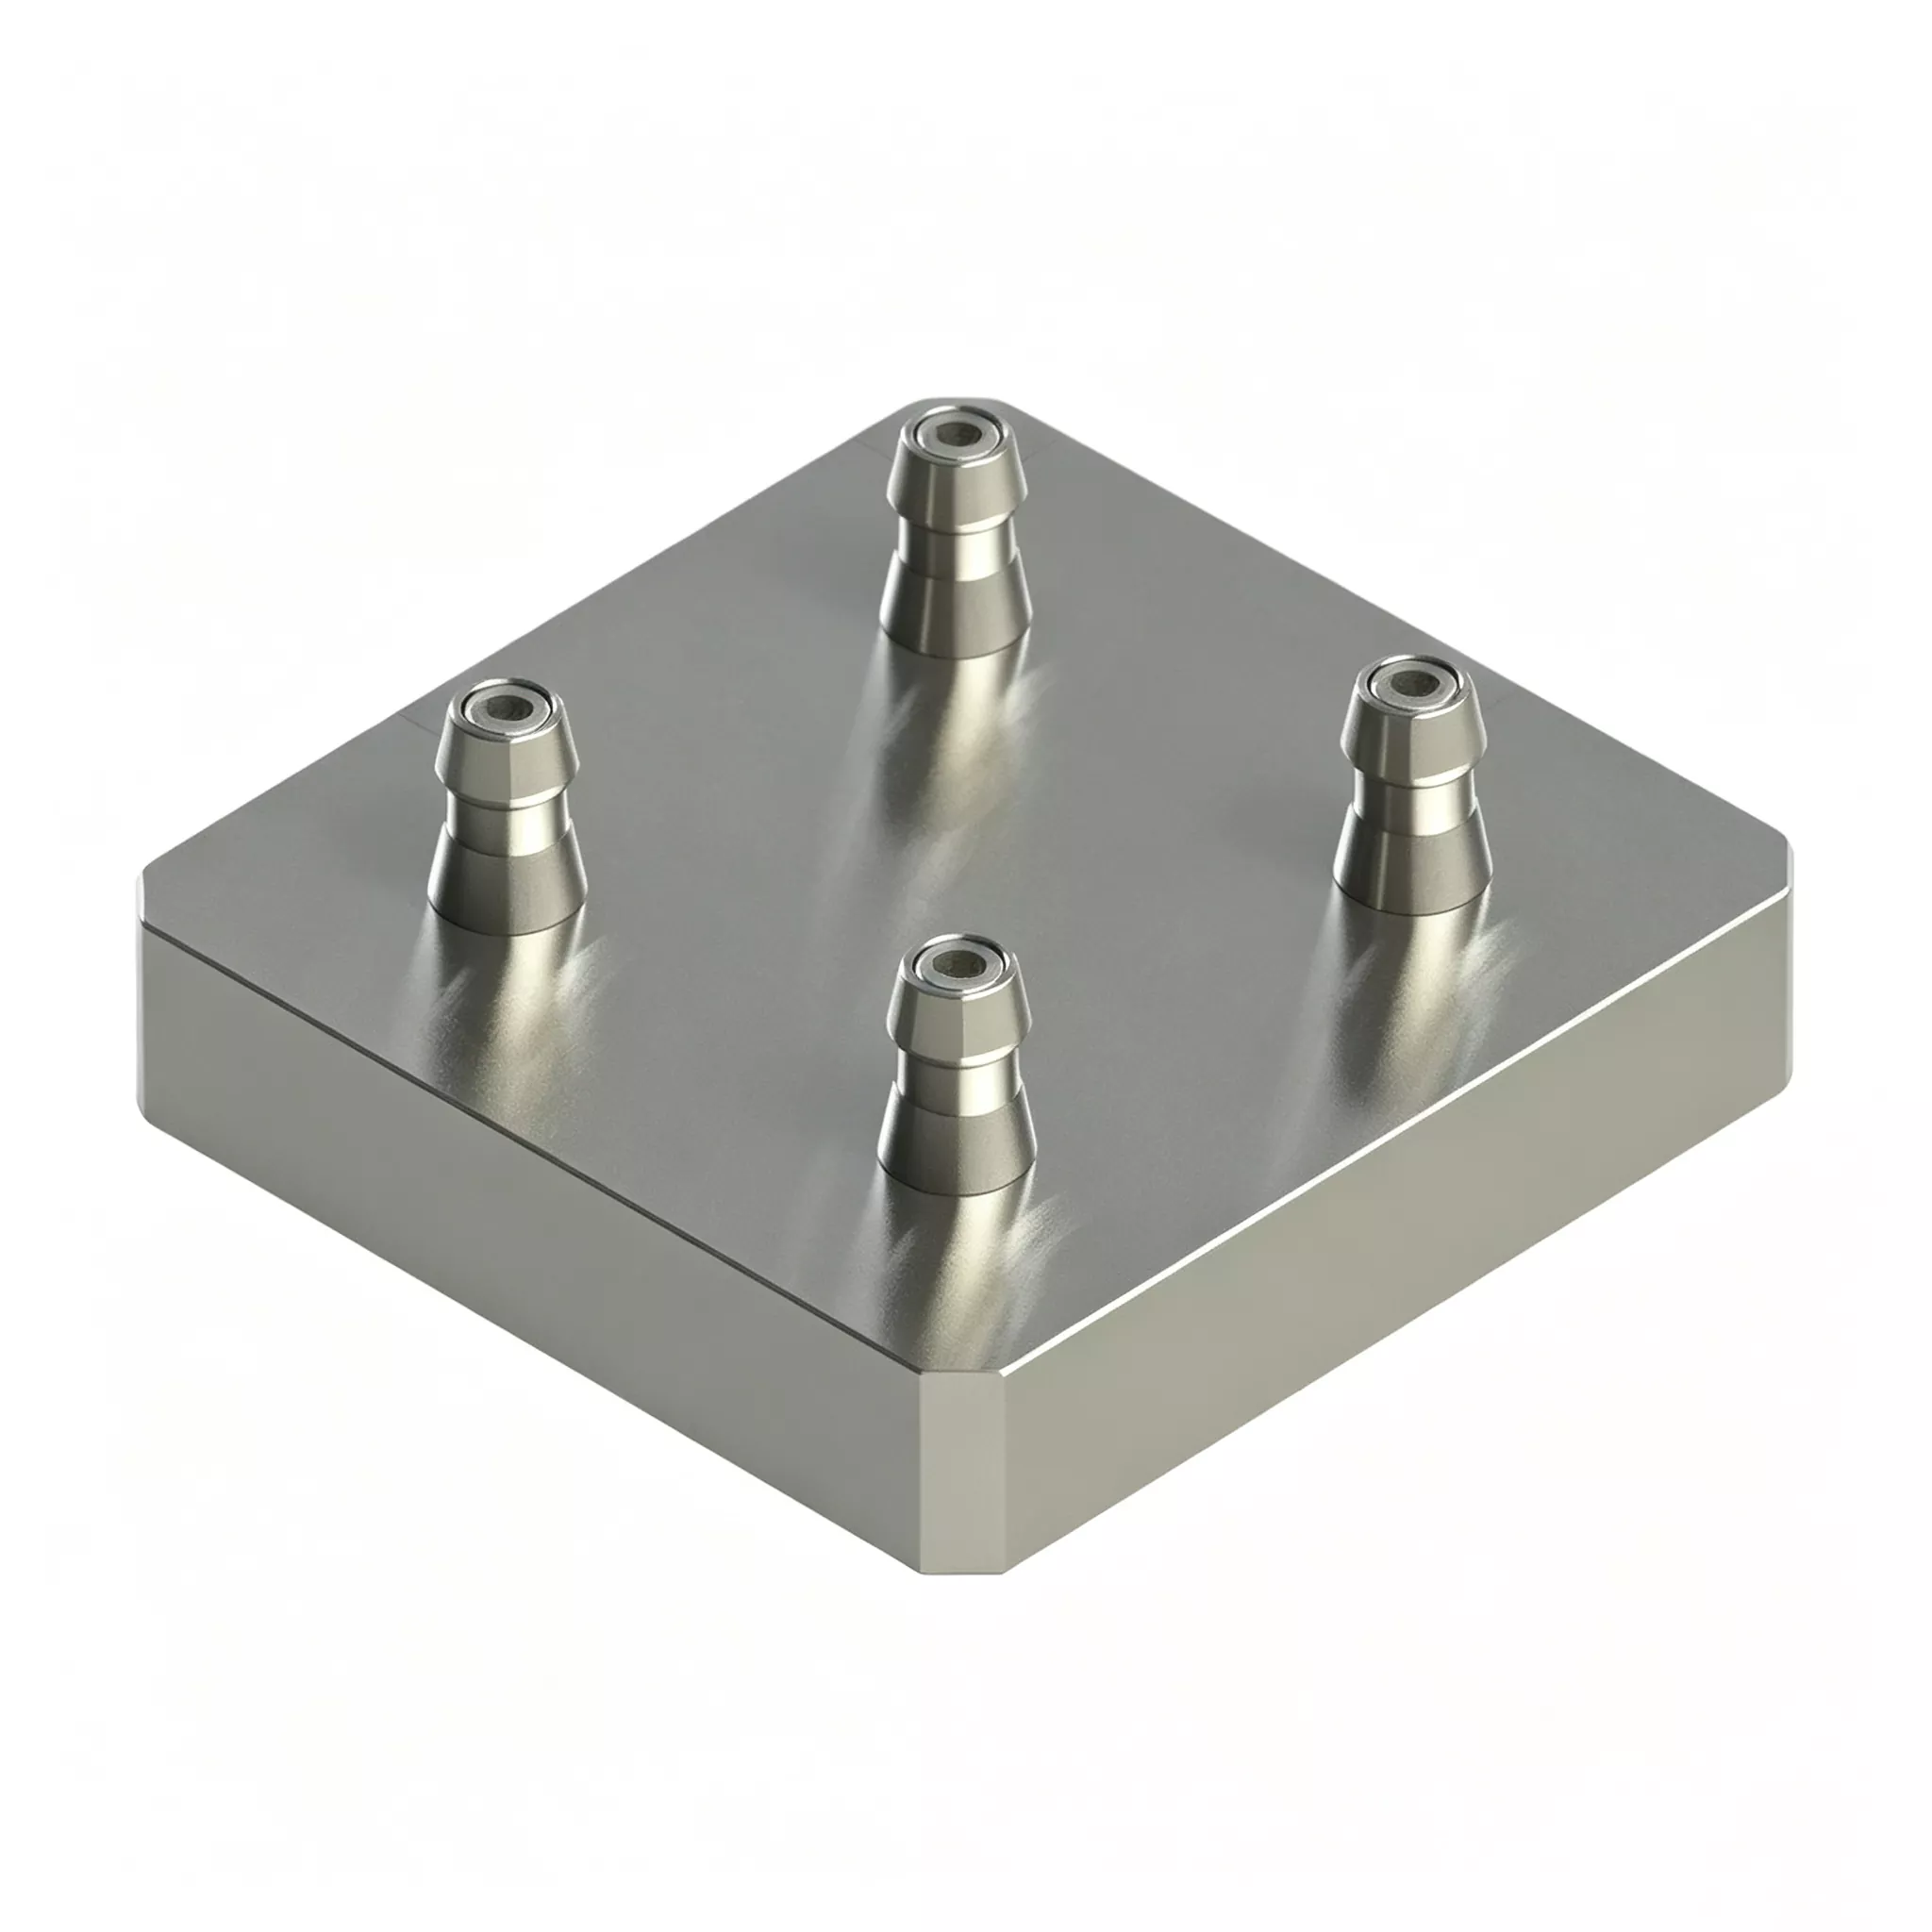
مزایای اصلی
1. زمان خرابی ناشی از تغییر مکرر سفارش را به حداقل برسانید
در حین تعویض محصول، نیازی به جدا کردن همه وسایل نیست. فقط ایستگاه هایی که نیاز به وسایل جدید دارند تعویض می شوند. ایستگاه های دیگر به کار خود ادامه می دهند. زمان بیکاری دستگاه برای محیط های سفارش با حجم بالا و حجم کم به شدت کاهش می یابد.
2. خطاهای مونتاژ ناشی از انسان را از چندین پالت مجزا حذف کنید
انباشتن دستی و نصب پالت های نقطه صفر جداگانه می تواند انحراف موقعیتی 7-8 میکرومتر ایجاد کند. JWGRIP کالیبراسیون کامل چند ایستگاهی را در داخل انجام می دهد: تحمل موقعیتی 0.004 ± میلی متر، اختلاف ارتفاع ایستگاه به ایستگاه 0.0025 میلی متر ≤. این باعث صرفه جویی در ساعات کار در محل نصب و تنظیم می شود.
3. یک سختافزار هم وظایف با حجم انبوه و هم کارهای ترکیبی بالا و کم حجم را پوشش میدهد
ماشینکاری چهار قسمتی یکسان را برای حداکثر توان در طول سفارشات دسته بزرگ اجرا کنید. برای سفارشات تکه تکه، به حالت ترکیبی بروید. بدون نیاز به خرید وسایل جداگانه برای دو سناریو تولید، کاهش سرمایه گذاری دارایی ثابت.
4. استفاده مجدد از داراییهای ثابت موجود را با سازگاری استاندارد D20 نقطه صفر pull-stud به حداکثر برسانید
پایه های ثابت نقطه صفر در اندازه کوچک موجود در کارگاه را می توان مستقیماً پس از مقاوم سازی گل میخ های کششی استاندارد D20 دوباره استفاده کرد. از ساخت مجدد کامل وسایل پرهیز کنید و سرمایه گذاری قبلی را حفظ کنید.
5. طراحی شیار انحراف تراشه مستقل در هر ایستگاه
تراشه های برش آهن و آلومینیوم از طریق شیارهای اختصاصی برای هر ایستگاه خارج می شوند. گیر افتادن تراشه در شکاف های موقعیت یابی-بوشینگ تا حد زیادی کاهش می یابد. تحت شرایط مکرر خطوط مختلط تعویض فیکسچر، فرکانس تمیز کردن کاهش می یابد و خطر خرابی موقعیت یابی ناشی از تراشه کاهش می یابد.
موارد واقعی
مورد 1: پردازشگر پزشکی-دستگاه-لوازم جانبی
این مشتری سفارشات معمولی با حجم بالا و کم حجم را دریافت می کند و هر روز کاری بین 3 تا 5 نوع مینیاتوری جابجا می شود.
· قبل از ارتقا: از پالت های نقطه صفر تک ایستگاهی استفاده می شد. هر جابجایی نیاز به حذف، تمیز کردن، بستن مجدد و نشانگر شماره گیری داشت که 40 تا 60 دقیقه زمان می برد. مقدار زیادی از ساعت ماشین در کار راه اندازی تلف شد.
· بعد از استقرار چندین پالت نقطه صفر چهار مرکزی JWGRIP و اتخاذ حالت ماشینکاری خط مخلوط: دیگر نیازی به جدا کردن کامل فیکسچر نیست. فقط وسایل ایستگاه هدف تعویض می شوند. میانگین زمان تغییر به 8-15 دقیقه کاهش می یابد.
· آمار تولید نیمسال نشان میدهد که استفاده از ماشینآلات ۲۴٪ افزایش یافته است. این کارخانه می تواند سفارشات مشتریان پراکنده تری را بدون خرید دستگاه های CNC اضافی بپذیرد.
مورد 2: پیمانکار فرعی 3C-Component در دلتای رودخانه مروارید
این کارگاه هم سفارشات انبوه با حجم بالا و هم کارهای نمونه دسته کوچک را در دستگاه های CNC یکسان انجام می دهد.
· در طول دورههای سفارش انبوه: چهار ایستگاه قطعات یکسان را برای توان عملیاتی بالا پردازش میکنند.
· وقتی کارهای نمونه دستهای کوچک میرسد: یک یا دو ایستگاه را برای تولید نمونه اشغال کنید در حالی که سایر ایستگاهها به تولید انبوه ادامه میدهند.
· پردازش نمونه دیگر ریتم تولید انبوه را قطع نمی کند و زمان تحویل نمونه به میزان قابل توجهی کوتاه می شود.
گردش کار تولید را کامل کنید
① آهنگری و تمپرینگ بلانک فولاد آلیاژی
② ماشینکاری خشن
③ اول کاهش استرس پیری
④ نیمه تمام
⑤ تسکین استرس ثانویه پیری
⑥ آسیاب 5 محوره: تمام سوراخ های نصب بوش را تحت یک بار نصب گیره آسیاب کنید.
⑦ اتصالات پرس بوشینگ
⑧ مونتاژ مهر و موم مدار هوا
⑨ آزمایش نگهداری فشار هوا
⑩ بازرسی ابعادی CMM ایستگاه کامل
⑪ محافظت ضد زنگ
⑫ بسته بندی ضد ضربه آماده صادرات
چک لیست بازرسی
1. تست تکرار موقعیت-دقت مستقل برای هر ایستگاه
2. اندازهگیری CMM برای تحمل موقعیت چهار ایستگاه، اختلاف ارتفاع و موازی
3. تست هواگیری 5 دقیقه ای هواگیر. حداکثر افت فشار مجاز ≤0.02 مگاپاسکال
4. تست عملکردی قفل و باز کردن قفل همزمان چرخه ای در چهار ایستگاه
راهنمای انتخاب
· ساختار سفارش خود را تجزیه و تحلیل کنید: برای تولید انبوه تک متغیره غالب، ماشینکاری با قطعات یکسان چهار ایستگاه را اجرا کنید. اگر سفارشات با حجم بالا و کم حجم سهم بزرگی را به خود اختصاص می دهند، برای جلوگیری از برخورد، خطر تداخل فیزیکی فیکسچر به فیکسچر را در چهار ایستگاه به دقت ارزیابی کنید.
· مشخصات گل میخ های کشش نقطه صفر در محل خود را تأیید کنید. نسخه استاندارد با گل میخ های کششی D20 مطابقت دارد. مجموعه های بوش سفارشی را می توان برای اندازه های دیگر pull-stud توسعه داد.
· برای ادغام خط تولید خودکار: فشار پایدار منبع هوای کارگاه را در محدوده 0.5-0.7 مگاپاسکال تضمین کنید و نقاط سیگنال IO را برای سیستم کنترل PLC ذخیره کنید.
· ارتفاع کل انباشته شدن قطعه کار به اضافه وسایل را محاسبه کنید. شبیه سازی مسیر حرکت ابزار برای جلوگیری از برخورد ابزار به پالت در حین برش. در صورت عدم قطعیت، نقشه های قطعه کار را برای ارزیابی تداخل به تیم فنی JWGRIP ارسال کنید.
عملیات عملی
1. پالت را روی میز کار ماشین ابزار سوار کنید، پیچ ها را کاملاً مطابق با الزامات مقدار گشتاور در کتابچه راهنمای کاربر JWGRIP محکم کنید. بستن بیش از حد گشتاور ممنوع است، زیرا تغییر شکل بدنه پایه باعث از بین رفتن دقت نسبی چند ایستگاه می شود.
2. فیلتر روغن-آب را در قسمت جلویی ورودی هوای فشرده نصب کنید. رطوبت و ناخالصی های وارد شده به بوش ها باعث زنگ زدگی، سایش و کاهش دقت می شود.
3. پس از هر 100 ساعت کاری تجمعی، آئروسل روان کننده خشک را در داخل بوش های نقطه صفر اسپری کنید. روغن موتور مایع اکیداً ممنوع است، زیرا روغن تراشههای فلزی را جذب میکند و منجر به خرابی گیر کردن بوش میشود.
4. سوراخهای مکانیابی و شیارهای انحراف تراشههای هر ایستگاه را با هوای فشرده پس از تعویض وسایل یا در هر تغییر شیفت تمیز کنید. هرگز تراشه های فلزی را روی سطوح مبدأ قرار ندهید.
5. صفحههای پوشش محافظ را روی ایستگاههای بیکار نصب کنید تا تراشههای آهن و مایع برش را از نفوذ به مجموعههای بوش مسدود کنید.
6. از برخورد اجسام سنگین روی صفحه مبدأ پالت اجتناب کنید. تغییر شکل پایه ناشی از برخورد معمولاً در محل قابل تعمیر نیست و عملکرد موقعیت چند ایستگاه را برای همیشه خراب می کند.
پشتیبانی پس از فروش
1. گارانتی: گارانتی 12 ماهه کامل عیوب ساخت را به استثنای سوء عملکرد انسانی پوشش میدهد. ادعاهای واجد شرایط از خدمات تعمیر رایگان یا تعویض قطعات یدکی برخوردار هستند.
2. منابع فنی: اسناد عملیات آنلاین و آموزش های ویدیویی ارائه شده است. پشتیبانی فنی از راه دور پولی برای پروژه های سفارش انبوه در دسترس است.
3. سرویس اصلاح سفارشی: تنظیم ابعاد بیرونی، جایگزینی با مشخصات pull-stud، بازآرایی چیدمان ایستگاه پشتیبانی میشود.
4. ارزیابی نمونه: نمونه ارزیابی را می توان ترتیب داد. خریدار هزینه حمل و نقل نمونه را بر عهده می گیرد.
سوالات متداول
Q1: آیا ماشینکاری خط مخلوط قطعات کار با قطعات مختلف در چهار ایستگاه با دقت متقابل تداخل خواهد داشت؟
A: چهار واحد بوش از نظر فیزیکی کاملاً مستقل هستند. اقدامات قفل کردن با یکدیگر تداخل ندارند. تا زمانی که وسایل از برخورد فیزیکی جلوگیری کنند، دقت مکان یابی ثابت می ماند. تمیز کردن منظم هوای فشرده برای هر ایستگاه همچنان توصیه میشود تا از پاشش تراشهها بر روی سطوح پایه ایستگاههای دیگر جلوگیری شود.
Q2: آیا اگر تعویض دستههای کوچک به ندرت اتفاق بیفتد، آیا پالت نقطه صفر چهار مرکزی برای فیکسچر CNC ضروری است؟
A: مزیت تغییر بیش از کارایی آن تنها با تعویض مکرر انواع هر هفته برجسته می شود. اگر تولید عمدتاً تک متغیره انبوه گرا باشد، پالت های نقطه صفر تک ایستگاهی یا دو ایستگاهی عملکرد هزینه بهتری را ارائه می دهند.
Q3: آیا می توان از پایه های ثابت موجود من در این پالت دوباره استفاده کرد؟
A: پایه های فیکسچر مجهز به گل میخ های کششی نقطه صفر استاندارد D20 می توانند مستقیما کار کنند. مجموعه بوش های سفارشی برای سایر مشخصات کششی مورد نیاز است.
Q4: آیا JWGRIP Four-Center Zero-Point Pallet 120×120 می تواند بر روی ماشین های CNC 5 محوره مستقر شود؟
A: با تجهیزات 5 محور سازگار است. محاسبه ارتفاع کل قطعه کار به اضافه فیکسچر برای ارزیابی خطر برخورد کج دوک. نقشه های قطعه کار را می توان برای ارزیابی فنی JWGRIP در مرحله انتخاب ارسال کرد.
یادداشت مرجع تدارکات
بسیاری از کارخانهها خرید مقادیر زیادی از وسایل ویژه سفارشی را برای ارتقای خط انعطافپذیر در نظر میگیرند. این امر مخارج سرمایه ای بالایی را به همراه دارد به علاوه خطر بیکار شدن وسایل به محض تغییر سفارشات.
ارزش اصلی پالت JWGRIP Four-Center Zero Point Pallet for CNC Fixture در پشتیبانی از تولید در حجم انبوه و تولید خط مخلوط بالا در یک واحد سخت افزاری نهفته است. استفاده مجدد از پایههای ثابت موجود مشتریان را به حداکثر میرساند، هزینههای تولید-بهسازی را کنترل میکند و نقاط درد ناشی از تغییر بیش از کارایی ناشی از سفارشهای پراکنده را کاهش میدهد. این برای پروژههای ارتقاء انعطافپذیر برای تولیدکنندگان پردازش قطعات با اندازه متوسط و کوچک مناسب است.
ارسال استعلام
اطلاعات تماس
-
نشانی
شماره 44، جاده کارآفرینی دانینگ، شهر هومن، شهر دونگوان، استان گوانگدونگ، چین
-
تلفن
-
پست الکترونیک
به ارسال درخواست به JWGRIP خوش آمدید. تیم فنی و فروش حرفه ای ما انتخاب وسایل رایگان، طراحی راه حل سفارشی و نقل قول دقیق را ارائه می دهد.

توصیه های خبری