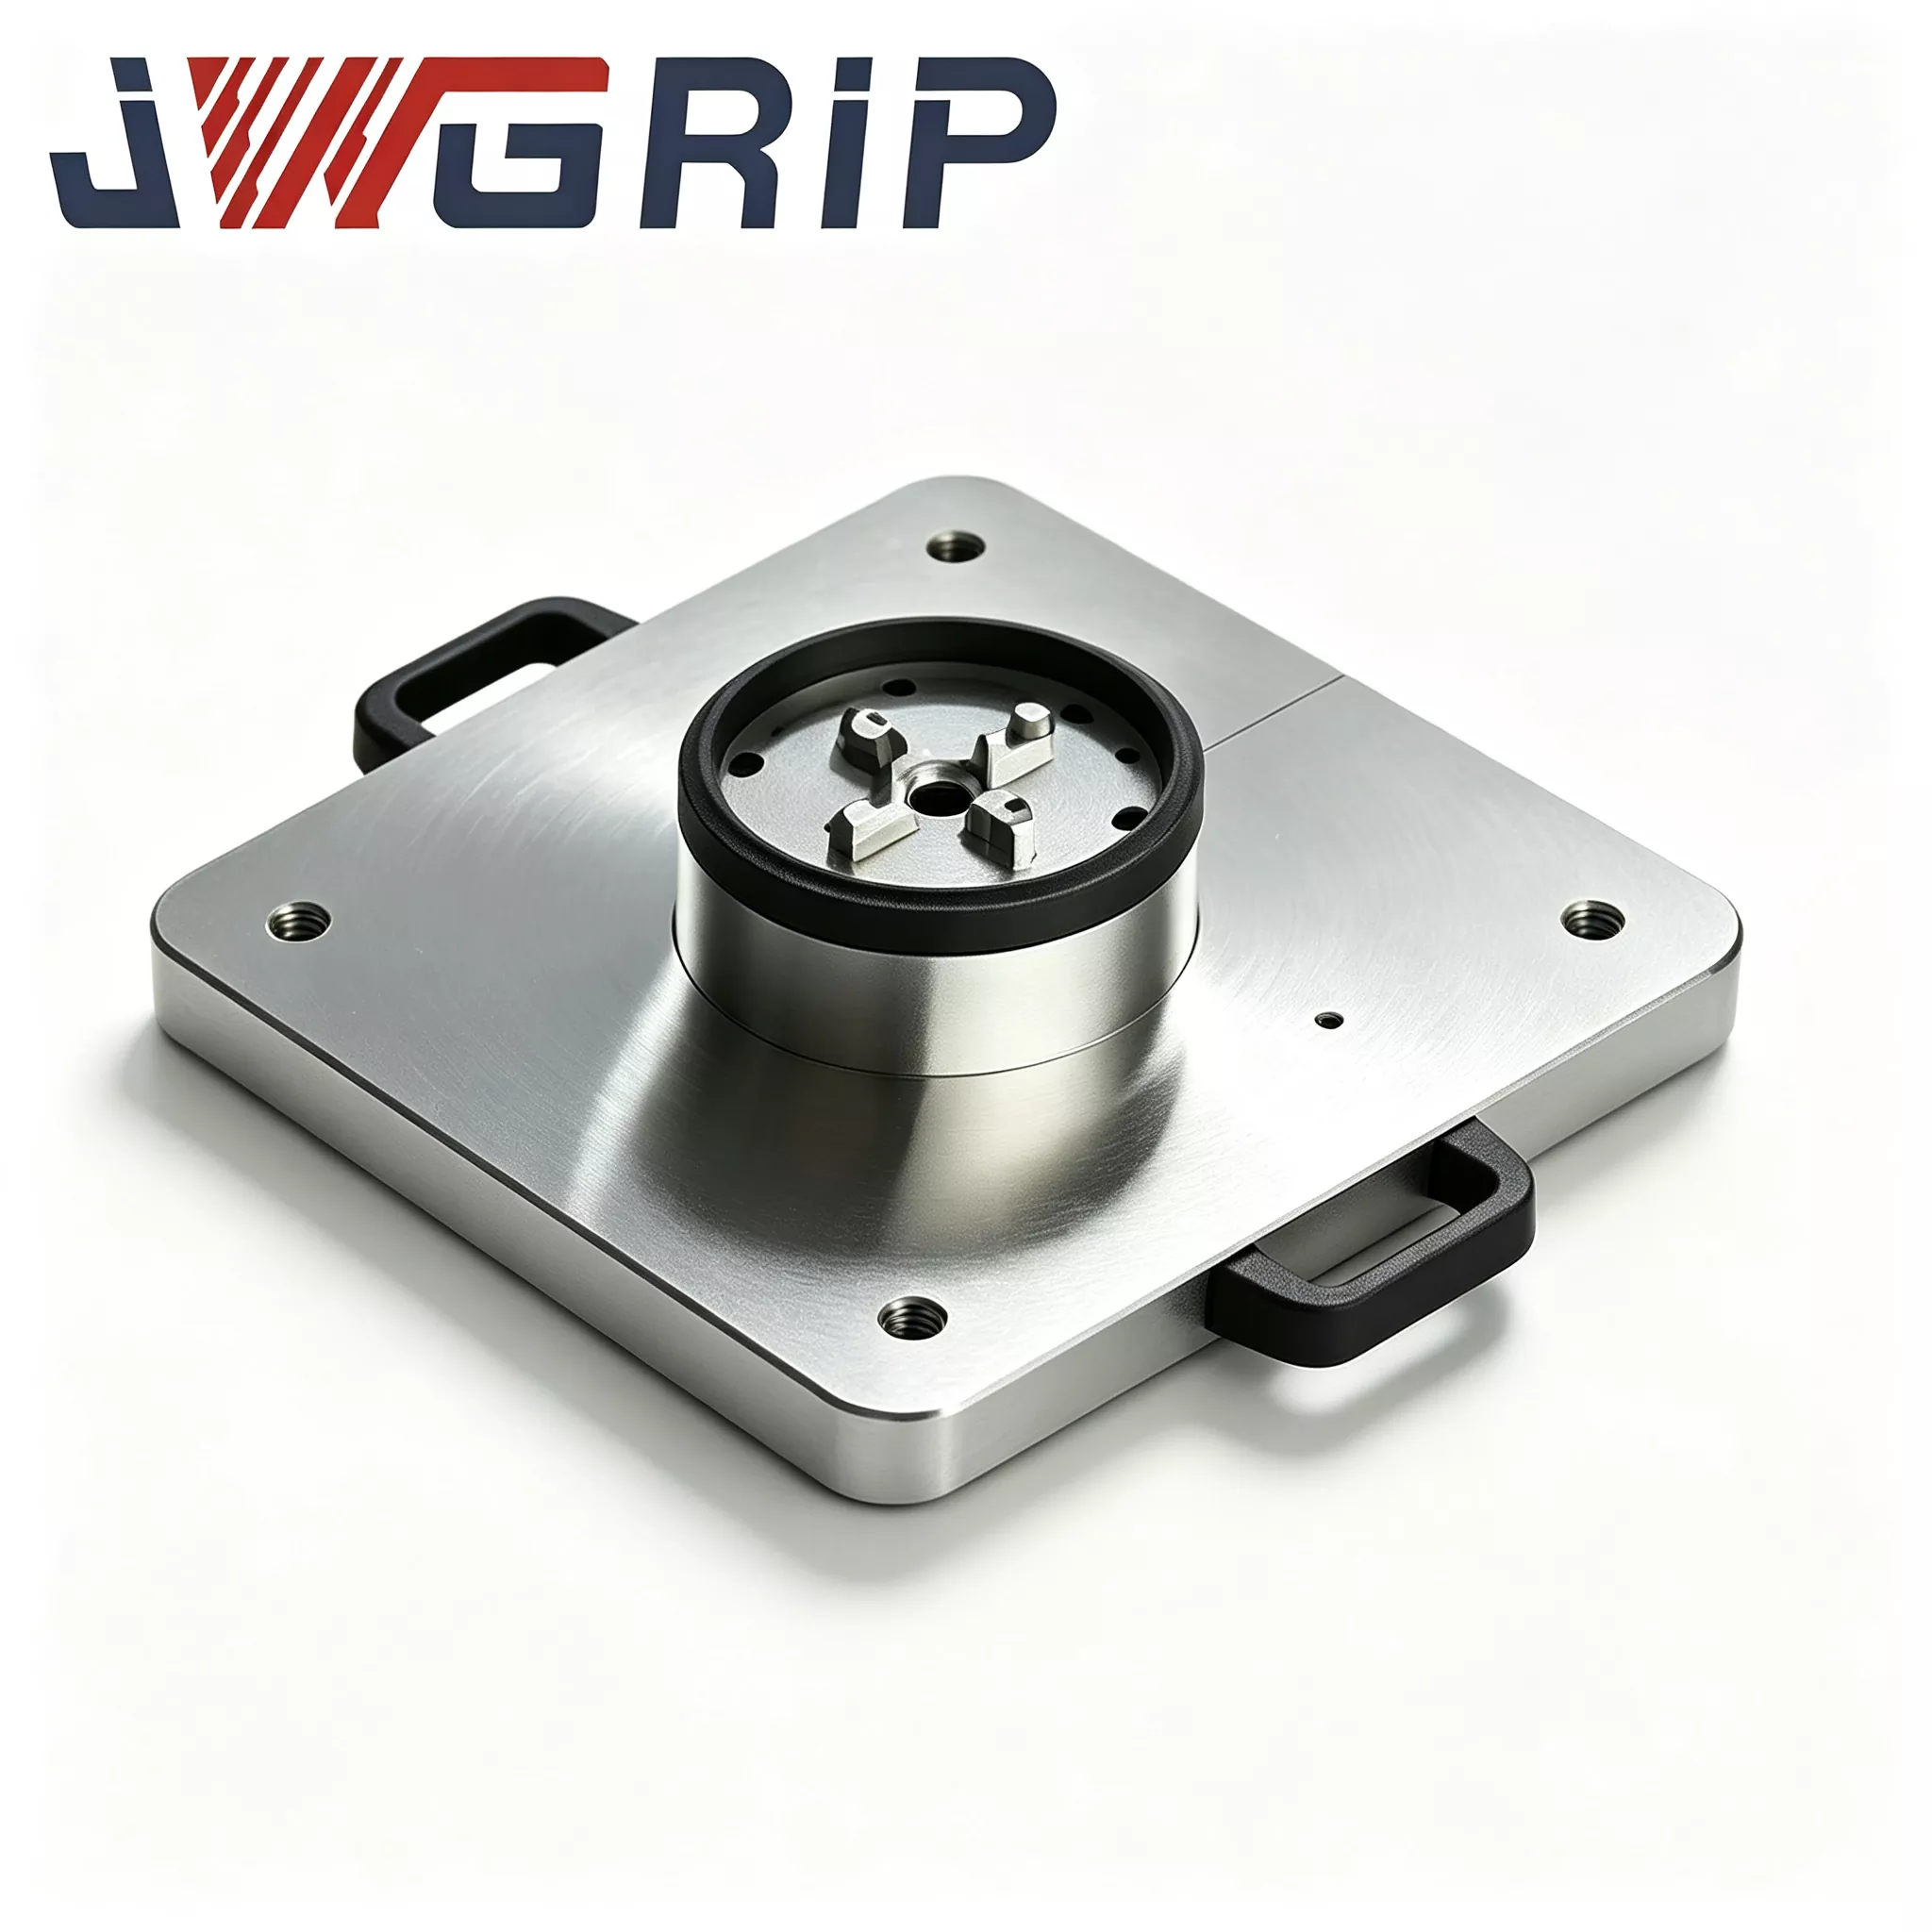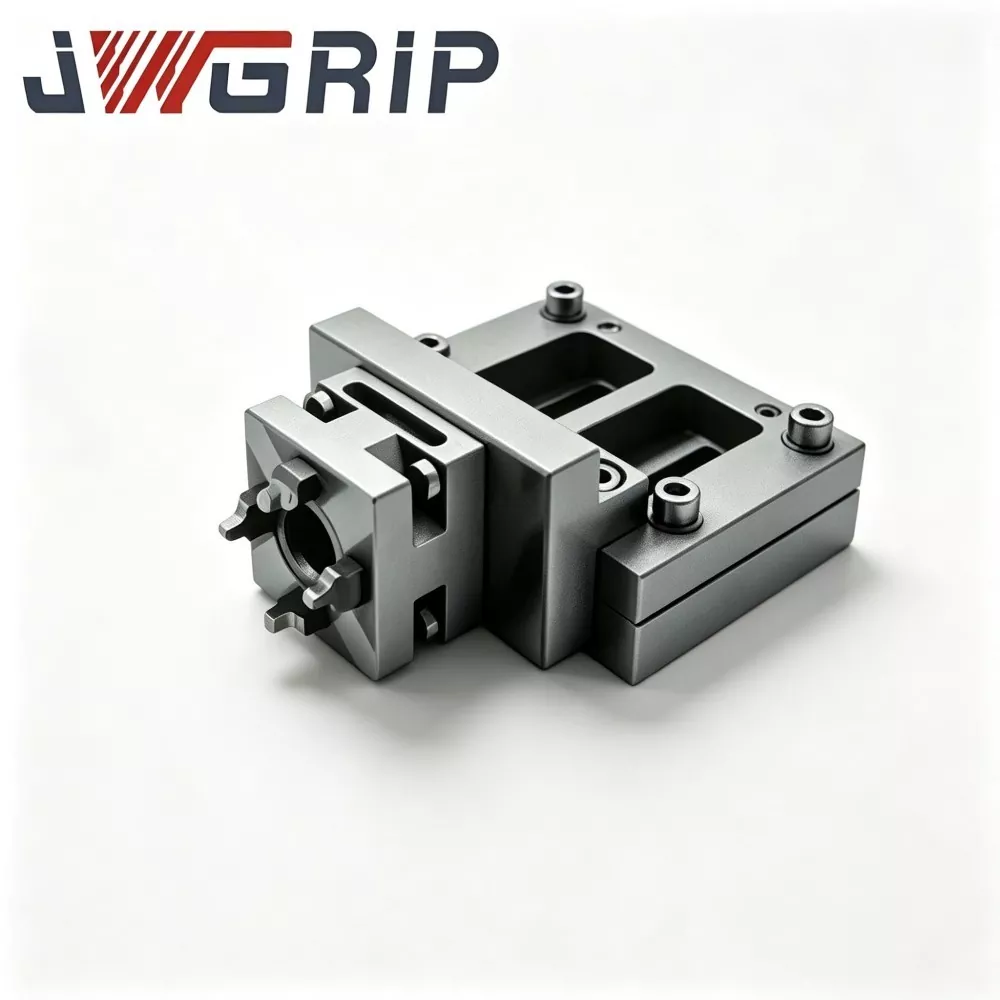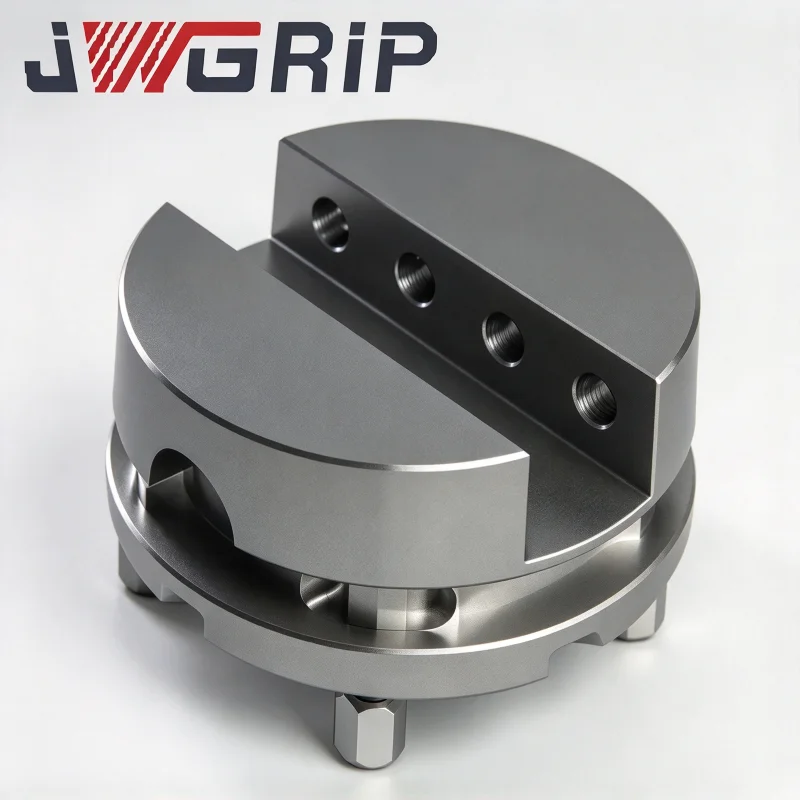
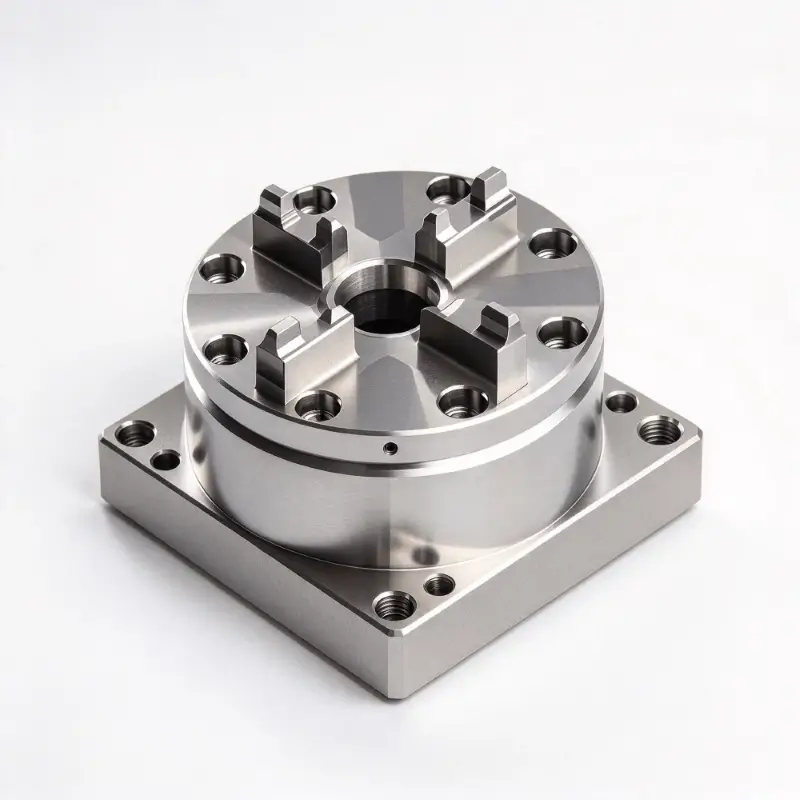
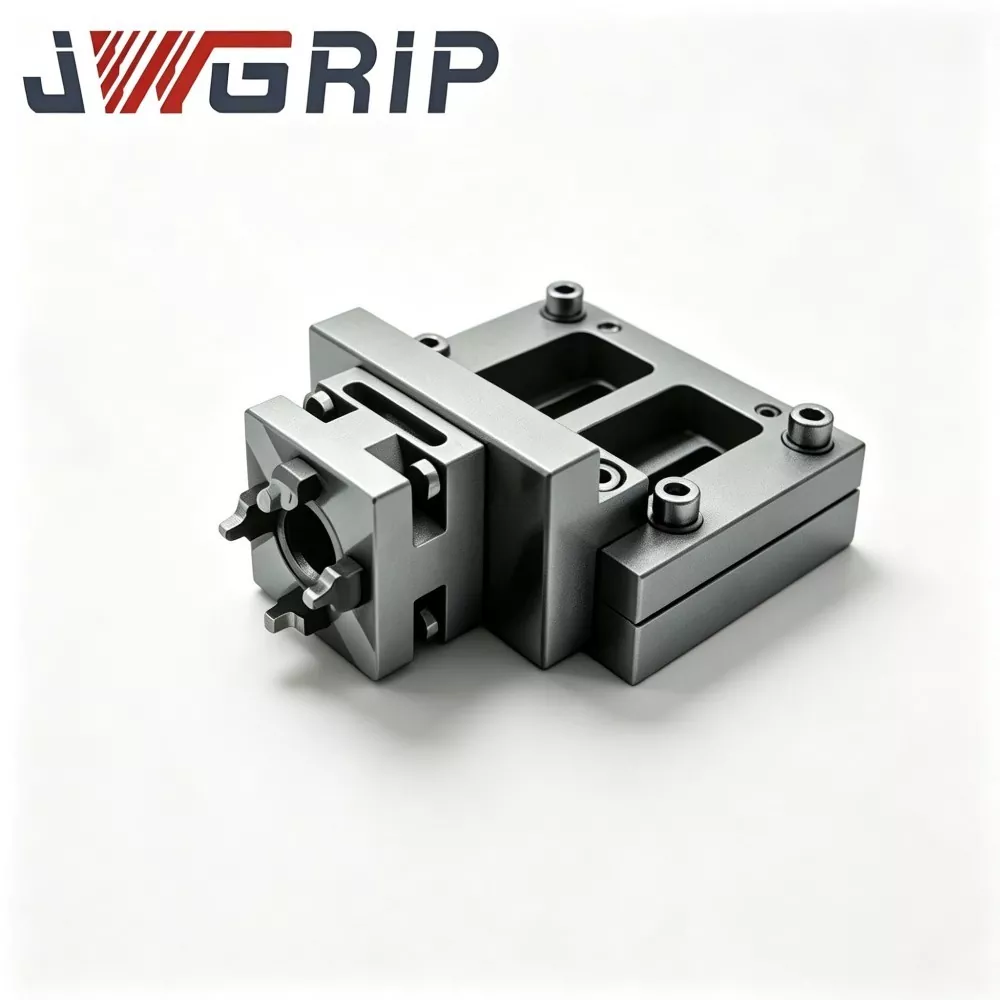
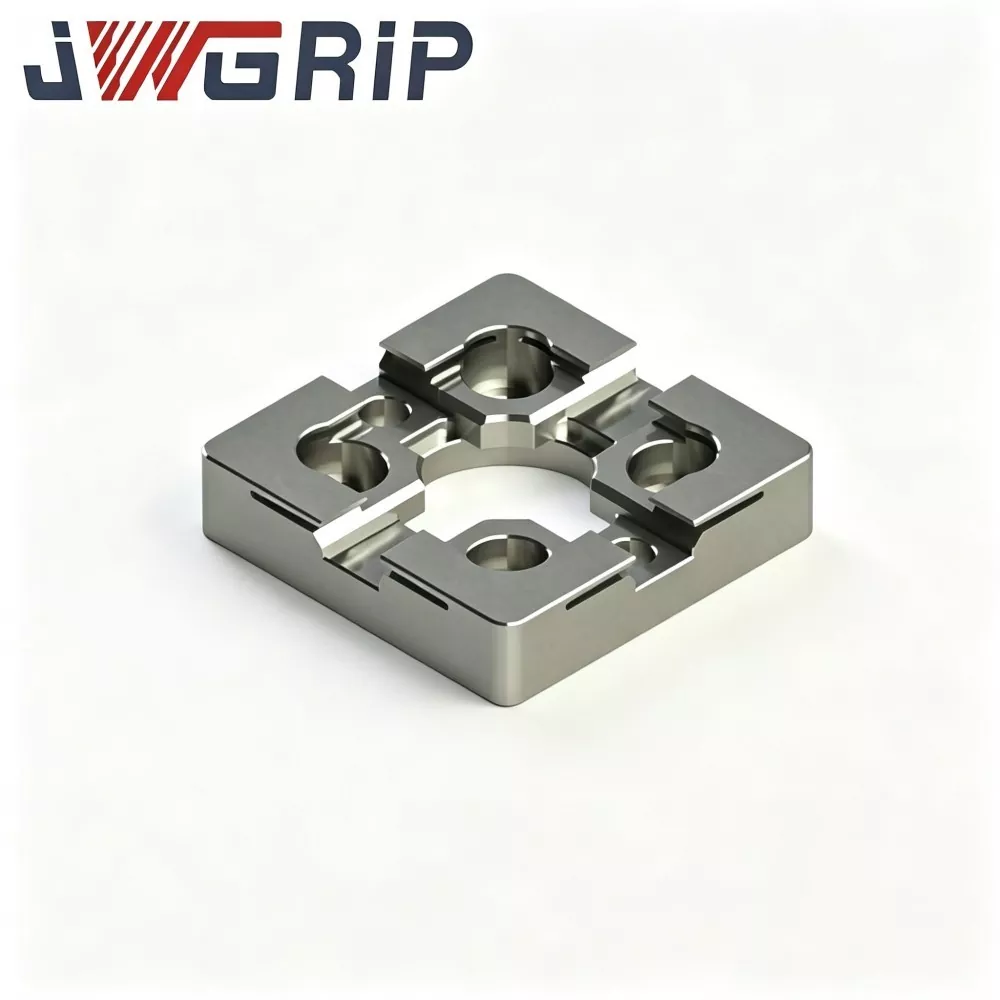
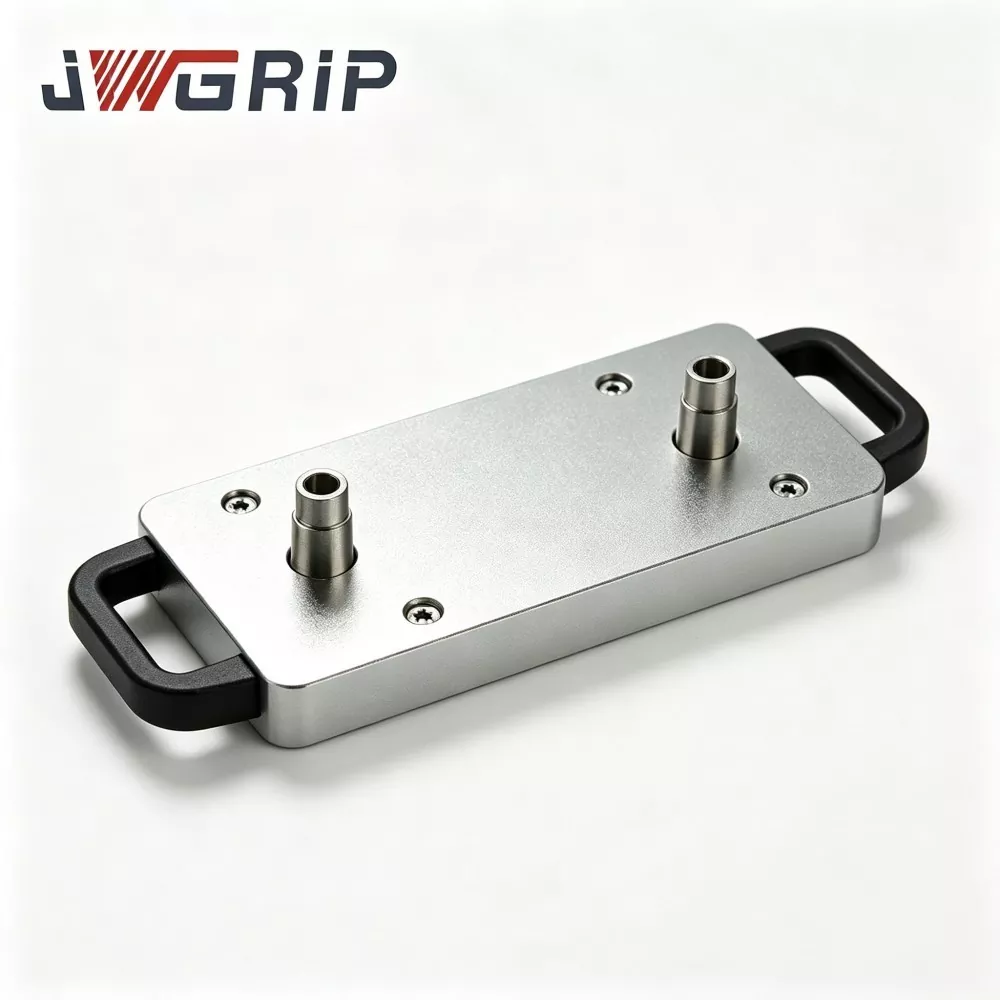
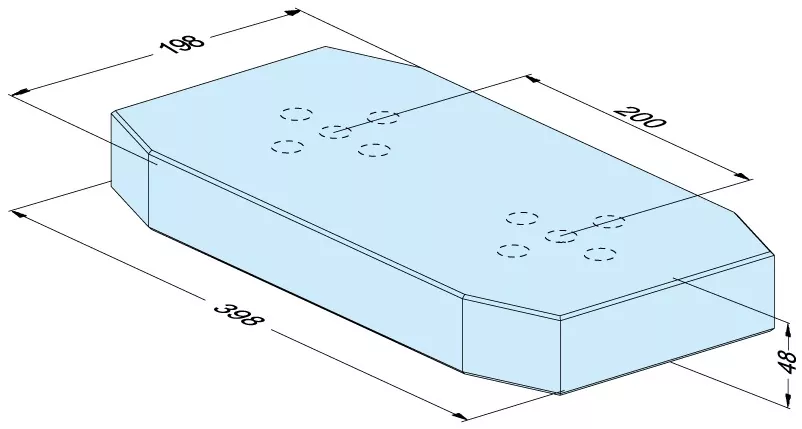
اتخاذ یک طراحی ساختاری یکپارچه،پالت دو مرکز نقطه صفر برای ماشینکاری CNCدو واحد مکان یابی نقطه صفر مستقل کامل را روی یک پایه انتگرال ادغام می کند. فاصله مرکز ثابت استاندارد 200 میلیمتری دقیقاً زمین شده و قبل از تحویل در داخل خانه کاملاً کالیبره میشود، با موازیسازی دقیق، فاصله مرکز و ثبات ارتفاع بین ایستگاههای دوگانه. این ویژگی عملکرد موقعیت یابی پایدار، دقت کلی بالا و استحکام ساختاری عالی است، که پایه ای محکم برای ماشینکاری دو قطعه کار همزمان ایجاد می کند.
اجزای اصلی سخت افزار
JWGRIP Two-Center Zero-Point Pallet 200 از مجموعه های کلیدی زیر تشکیل شده است:
- ①بدنه پایه فولادی آلیاژی یکپارچه
- ②دو مجموعه بوش موقعیت یابی کامل نقطه صفر با فاصله مرکزی 200 میلی متر ثابت
- ③ماژول قفل پنوماتیک سنکرون
- ④شیارهای انحراف تراشه های اطراف برای هر ایستگاه مکان یابی
- ⑤پورت هوای فشرده
- ⑥صفحات پوشش محافظ برای ایستگاه مکان یابی بیکار
دو حالت تولید قابل تعویض
حالت ماشینکاری جفت شده با دو ایستگاه
1. به صورت دستی یا از طریق ربات، دو پایه فیکسچر مجهز به گل میخ را به ترتیب روی ایستگاه های مکان یابی سمت چپ و راست نصب کنید.
2. تغذیه 0.5-0.7 مگاپاسکال هوای فشرده. ماژول پنوماتیک به طور همزمان هر دو بوش موقعیت یابی را قفل می کند.
3. سیگنال تایید قفل به کنترل کننده CNC باز می گردد و دستگاه فرزکاری، حفاری و سایر فرآیندهای برش را برای دو قطعه کار به طور همزمان اجرا می کند.
4. پس از اتمام ماشینکاری، فشار هوا را آزاد کنید تا قفل باز شود. دو قطعه کار جفت تمام شده را می توان در یک چرخه جابجایی جدا کرد.
حالت ماشینکاری مستقل تک ایستگاهی
1. پایه ثابت را فقط در یک ایستگاه مکان نصب کنید.
2. صفحه پوشش محافظ را روی ایستگاه استفاده نشده قرار دهید.
3. پالت به عنوان یک پالت نقطه صفر استاندارد تک مرکزی برای پردازش تک قسمتی غیر متقارن عمل می کند.
مهندسی هسته


مزایای فرآیند
مورد واقعی
پالت دو مرکز صفر نقطه صفر JWGRIP برای ماشینکاری CNC به طور گسترده توسط کارخانه های اجزای هیدرولیک، پردازنده های قطعات با انرژی جدید و سازندگان قالب استفاده می شود. دو مورد در محل نشان دهنده بهبودهای عملیاتی ملموس است.
مورد 1: تولید کننده بلوک شیر هیدرولیک داخلی
قبل از اتخاذ راه حل JWGRIP، مشتری از دو پالت نقطه صفر مستقل تک مرکزی برای ماشینکاری بلوک سوپاپ جفت استفاده کرد.
هر تغییر دسته به 20-30 دقیقه برای تراز دو ایستگاه نیاز دارد.
ارتعاش برش باعث جابجایی ظریف ایستگاه در طول تولید انبوه شد و باعث ایجاد ضایعات دسته ای دوره ای ناشی از تقارن خارج از مشخصات شد.
پس از پخش هشت ست:
- تنظیم موقعیت نسبی دو ایستگاه به طور کامل حذف شده است. وسایل را می توان مستقیماً برای ماشینکاری نصب کرد.
- آمار تولید چهار ماهه نشان میدهد که میزان رد تقارن 76 درصد کاهش یافته است.
- زمانی که قبلاً برای کالیبراسیون مصرف شده بود به زمان برش موثر تبدیل میشود و توان عملیاتی هر دستگاه را به میزان قابل توجهی بالا میبرد.
مورد 2: خط تولید خودکار انرژی نو در شرق چین
این کارخانه پالتهای نقطه صفر دو مرکزی JWGRIP را روی خطوط تولید خودکار CNC برای اجزای محفظه باتری متقارن چپ به راست نصب کرد.
ربات ها بارگیری-تخلیه فیکسچر دوگانه را در یک چرخه کامل می کنند و ماشینکاری همزمان دو قسمتی را انجام می دهند.
خط تولید به طور پایدار در شیفت شب با حداقل نیروی انسانی در محل کار میکند، بدون اینکه مرتباً کالیبراسیون وسایل دستی انجام شود.
بازرسی کیفیت
تمام پالتهای نقطه صفر دو مرکزی JWGRIP به طور کامل ماشینکاری شده و در داخل خانه بدون برونسپاری واحد کامل OEM شخص ثالث مونتاژ میشوند.
گردش کار ساخت کامل
- آهنگری و تمپرینگ بلانک فولاد آلیاژی
- ماشینکاری خشن
- اولین کاهش استرس پیری
- نیمه تمام
- کاهش استرس ثانویه پیری
- آسیاب 5 محوره: دو سوراخ نصب بوش را تحت یک بار نصب گیره آسیاب کنید.
- اتصالات پرس بوش
- مجمع عمومی
- تست فشار نگه داشتن هوا
- بازرسی تمام بعدی CMM
- درمان حفاظتی ضد زنگ
- بسته بندی ضد ضربه درجه صادرات
چک لیست بازرسی
✔ تست مستقل تکرار موقعیت و دقت برای هر ایستگاه مکان یابی
✔ مترولوژی CMM برای فاصله مرکز دو ایستگاه، موازی سازی و تساوی ارتفاع
✔ تست سفتی هوا نگهدارنده 5 دقیقه ای؛ حداکثر افت فشار مجاز ≤0.02 مگاپاسکال
✔ تأیید عملکرد چرخه ای قفل باز کردن قفل
ارزیابی محصول
1. تقاضای تولید واقعی خود را برای ماشینکاری قطعات متقارن جفتی تأیید کنید. بررسی کنید که هیچ تداخل مکانیکی پس از نصب دو پایه ثابت ظاهر نشود.
2. مشخصات گل میخ های کشش نقطه صفر در محل خود را بررسی کنید. نسخه استاندارد با گل میخ های کششی D20 مطابقت دارد. بنا به درخواست میتوان مجموعههای بوشینگ سفارشی را برای اندازههای میخ کشی جایگزین توسعه داد.
3. برای ادغام خط ربات-اتوماسیون: اطمینان حاصل کنید که فشار منبع هوای کارگاه پایدار در 0.5-0.7 مگاپاسکال باقی می ماند و نقاط سیگنال IO را برای سیستم کنترل PLC ذخیره کنید.
4. محاسبه ارتفاع کل انباشته شدن قطعه کار به اضافه وسایل، ارزیابی خطر برخورد در حین چرخش ابزار یا کج شدن دوک. در صورت وجود نگرانی، نقشه های قطعه کار را برای ارزیابی تداخل به تیم فنی JWGRIP ارسال کنید.
راهنمای عملیات
پالت را روی میز کار ماشین ابزار محکم کنید و پیچها را کاملاً مطابق با الزامات مقدار گشتاور مندرج در کتابچه راهنمای کاربر JWGRIP محکم کنید. بستن بیش از حد گشتاور خشونت آمیز ممنوع است. گشتاور پیچ بیش از حد باعث ایجاد ریز تغییر شکل پایه و آسیب به دقت هندسی دو ایستگاه می شود.
فیلتر آب و روغن را در قسمت جلویی ورودی هوا قرار دهید. رطوبت و ناخالصی های وارد شده به بوش های موقعیت یابی باعث زنگ زدگی و سایش می شود و منجر به رانش دقت می شود.
پس از هر 100 ساعت کاری تجمعی، آئروسل روان کننده خشک را در داخل بوش های نقطه صفر اسپری کنید. روغن موتور مایع ممنوع است، زیرا روغن مایع براده های فلزی را جذب می کند و باعث خرابی بوش و گیر کردن می شود.
در هر تغییر شیفت، بوش های تعیین موقعیت و شیارهای انحراف تراشه های اطراف را با هوای فشرده کاملاً باد کنید. هرگز تراشه های فلزی را روی سطوح مبدأ که قرار دارند، نگذارید.
از برخورد اجسام سنگین بر روی صفحه های مبدأ پالت خودداری کنید. تغییر شکل پایه ناشی از برخورد معمولاً در محل قابل تعمیر نیست و برای همیشه دقت نسبی دو ایستگاه را از بین می برد.
تحت شرایط اضافه بار بیش از حداکثر وزن مجاز ثابت اجرا نکنید.
بسته بندی و حمل و نقل
بسته بندی: کیس های چوب جامد ضد ضربه با درجه داخلی با فوم ضخیم. سطوح مبنا دقیق به خوبی در برابر ارتعاش و خطر برخورد در طول حمل و نقل دریایی در مسافت های طولانی محافظت می شوند.
زمان استاندارد: 14-20 روز کاری. SKUهای استاندارد جزئی برای پشتیبانی از حمل و نقل سریع در انبار نگهداری می شوند.
پشتیبانی پس از فروش
گارانتی: گارانتی کامل 12 ماهه عیوب ساخت را به استثنای عملکرد نادرست انسانی پوشش می دهد. ادعاهای واجد شرایط از خدمات تعمیر رایگان یا تعویض قطعات یدکی برخوردار هستند.
منابع راه دور: مستندات نصب و راه اندازی آنلاین ارائه شده است. پشتیبانی فنی از راه دور پولی برای پروژه های سفارش انبوه در دسترس است.
اصلاح سفارشی: پشتیبانی از تنظیم فاصله مرکز، تغییر مشخصات کششی و تنظیم مجدد طرح مدار پنوماتیک.
ارزیابی نمونه: نمونه ارزیابی را می توان ترتیب داد. خریدار باید هزینه حمل و نقل نمونه را متحمل شود.
سوالات متداول
Q1: آیا JWGRIP Two-Center Zero Point Pallet for CNC Machining می تواند ماشینکاری تک قسمتی را تنها با استفاده از یک ایستگاه انجام دهد؟
ج: بله. صفحه پوشش محافظ را روی ایستگاه بیکار قرار دهید و به عنوان پالت نقطه صفر معمولی تک ایستگاهی کار می کند. حالت های سوئیچینگ از سناریوهای تولید تک قطعه و جفت پشتیبانی می کند بدون اینکه عملکرد کلی پالت را مختل کند.
Q2: چرا دقت فاصله مرکز دو ایستگاه پس از یک دوره کارکرد تغییر می کند؟
A: علل ریشه ای معمولی: تراشه های فلزی که در شکاف های موقعیت یابی به دام افتاده اند. زنگ زدگی بوش ناشی از هوای فشرده مخلوط با رطوبت؛ تغییر شکل پایه در اثر برخورد شدید؛ ریز تغییر شکل ناشی از بارگذاری اضافه بار طولانی مدت ابتدا تمیز کردن و نگهداری کامل را انجام دهید. تغییر شکل پایه ناشی از برخورد معمولاً در محل قابل تعمیر نیست و نیاز به ارزیابی بازگشت کارخانه دارد.
Q3: آیا می توان از پایه های ثابت نقطه صفر قدیمی موجود من در این پالت استفاده مجدد کرد؟
A: پایه های فیکسچر مجهز به گل میخ های کششی نقطه صفر استاندارد D20 را می توان مستقیما استفاده کرد. مجموعه بوش های سفارشی برای سایر مشخصات کششی مورد نیاز است.
Q4: آیا JWGRIP Two-Center Zero-Point Pallet 200 با ماشین ابزارهای CNC 5 محوره سازگار است؟
A: با ماشین های 5 محور کار می کند. لطفاً ارتفاع کل قطعه کار به علاوه فیکسچر را در مرحله انتخاب ارائه دهید. JWGRIP خطر برخورد کج دوک را برای شما ارزیابی می کند.
بینش تصمیم گیری تدارکات
بسیاری از تولیدکنندگان که قطعات کار جفت متقارن را تولید می کنند، تمایل دارند دو پالت تک مرکزی جداگانه را برای هزینه های خرید اولیه کمتر خریداری کنند. با این حال، هزینههای پنهان ناشی از همترازی مکرر ساعات کار و ضایعات قطعه کار مرتبط با تقارن، انباشته میشوند.
پالت دو مرکز نقطه صفر JWGRIP برای ماشینکاری CNC دو مرجع مبدأ را در یک پایه یکپارچه ادغام می کند. به خطرات تقارن ناشی از کالیبراسیون پالت گسسته و افست موقعیتی ناشی از ارتعاش می پردازد. این تلفات تولید را برای تولید قطعات جفتی، مناسب برای کارگاههای دستی سنتی و همچنین کارخانههایی که بهروزرسانی خط اتوماسیون را انجام میدهند، کاهش میدهد.
برای ارتقای ماشینکاری قطعات جفتی خود آماده هستید؟
برای پالت نقطه صفر JWGRIP Two-Center Zero Point یک مظنه یا نمونه ارزیابی درخواست کنید.
اکنون با JWGRIP تماس بگیرید* لطفاً برای فاصله مرکزی سفارشی، مشخصات pull-stud یا ادغام اتوماسیونبا تیم فنی ما تماس بگیرید. ناودانی کششی استاندارد D20 سازگار است.