فارسی
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
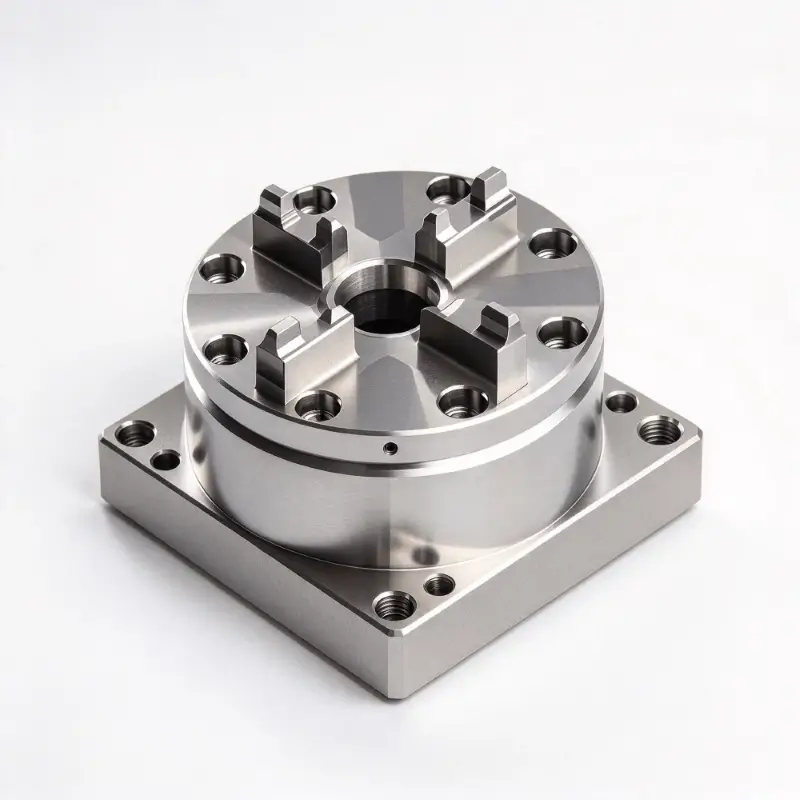
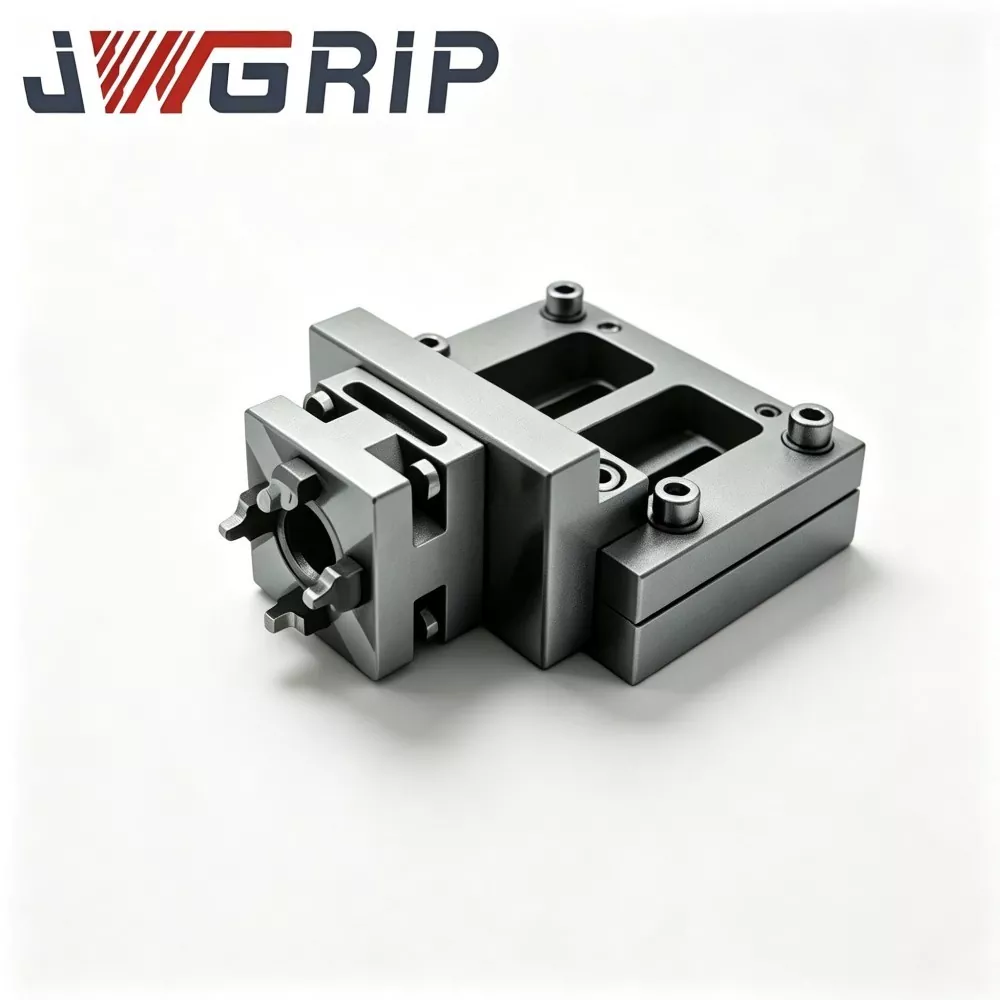
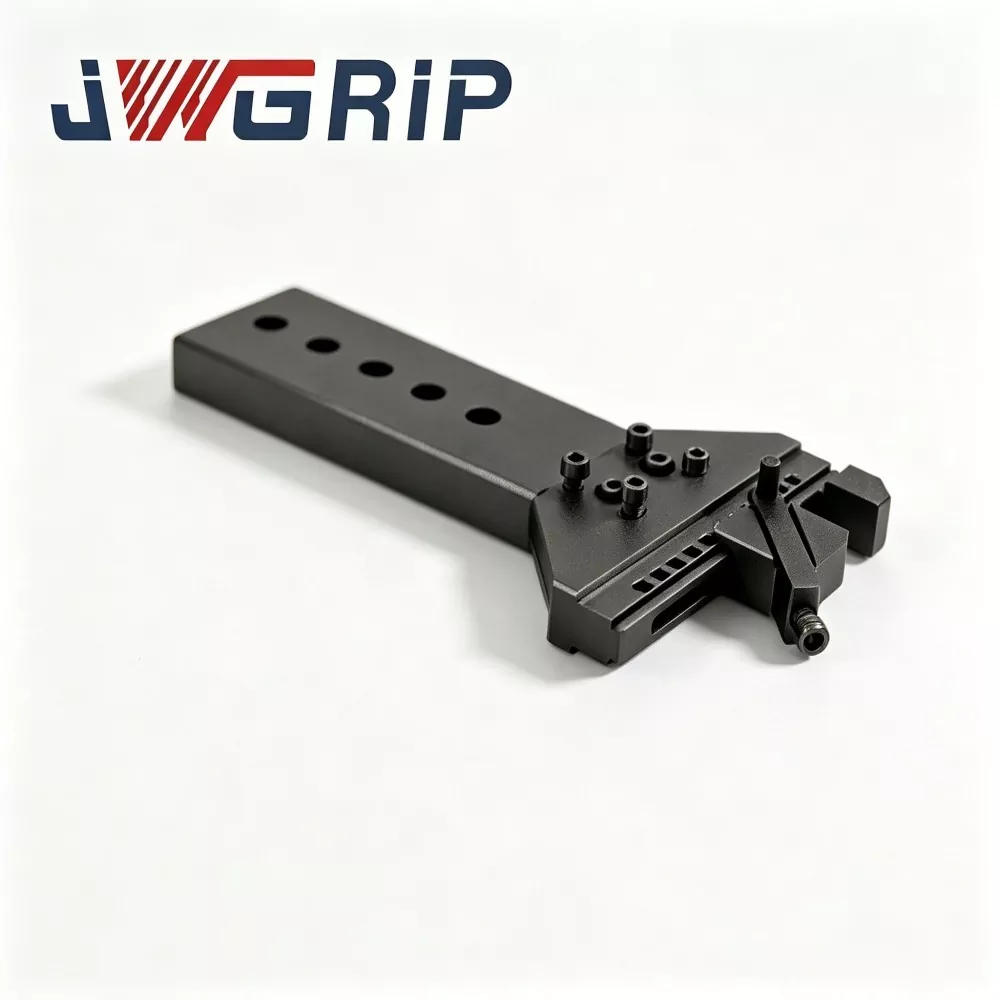
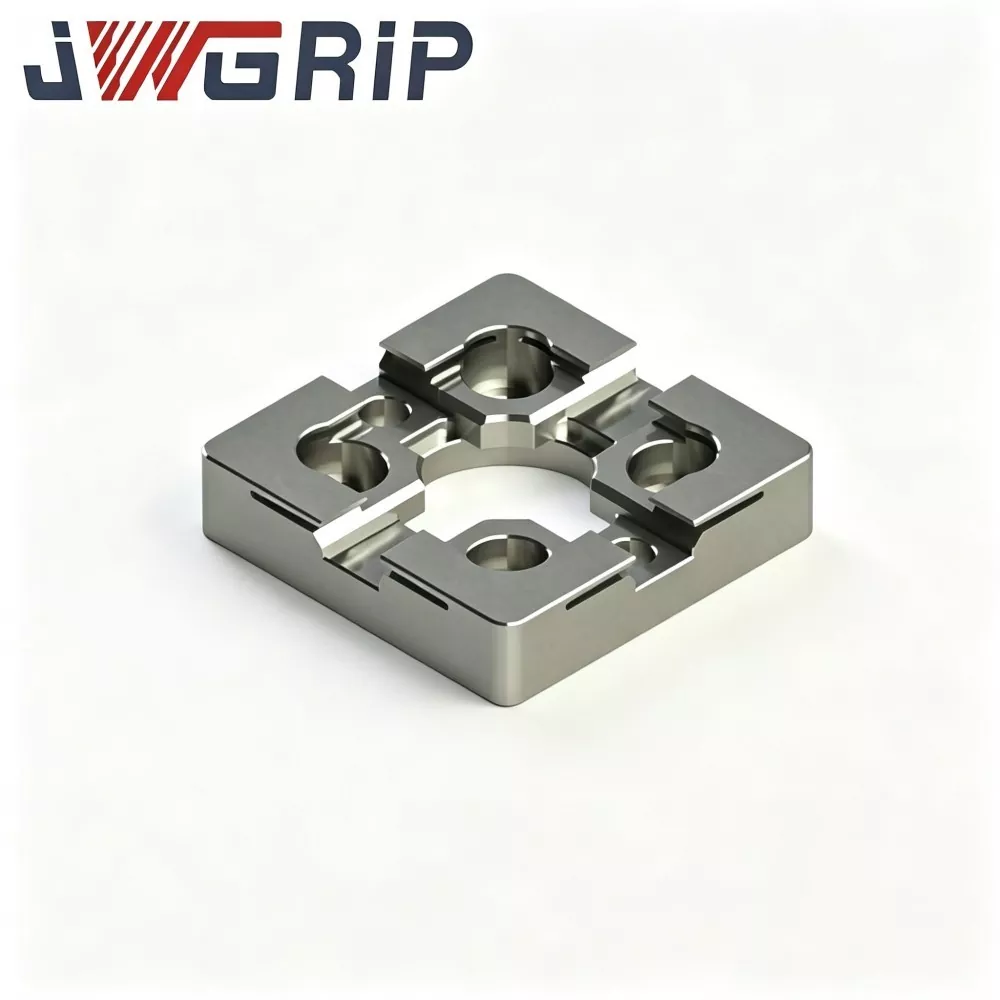
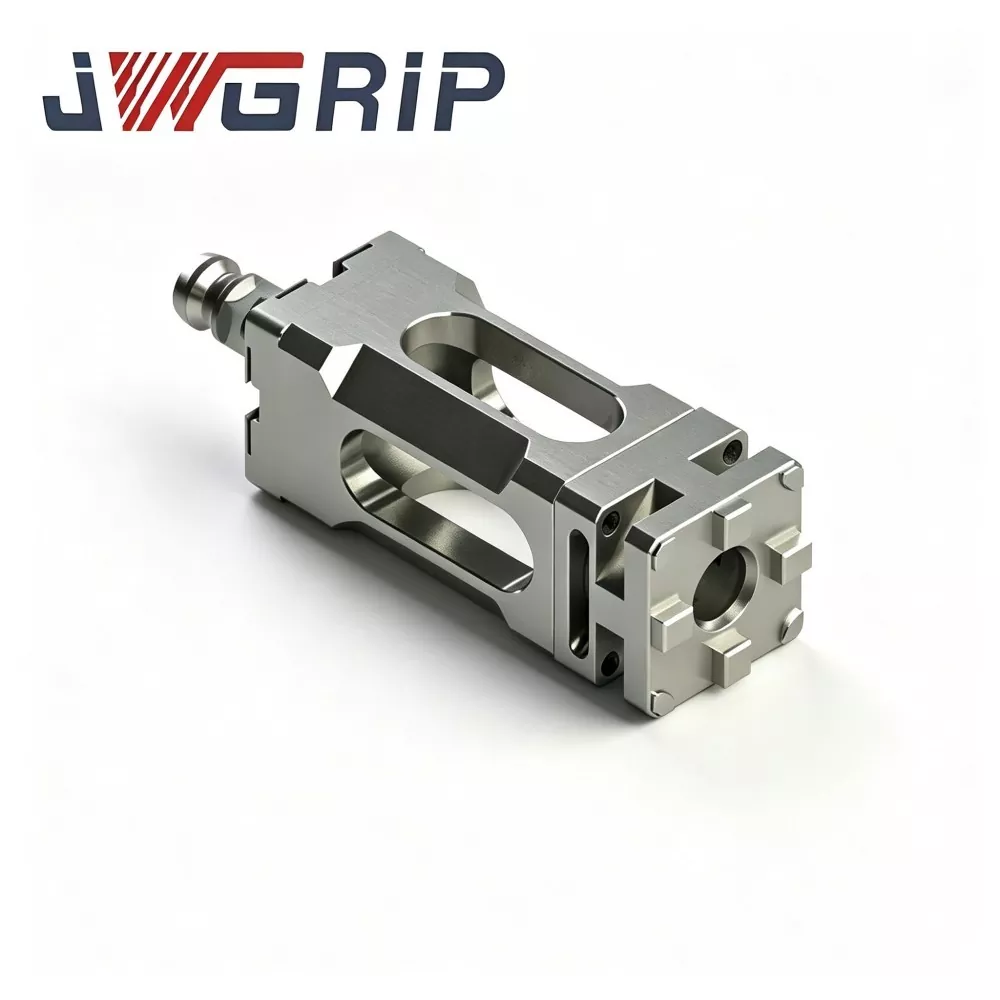
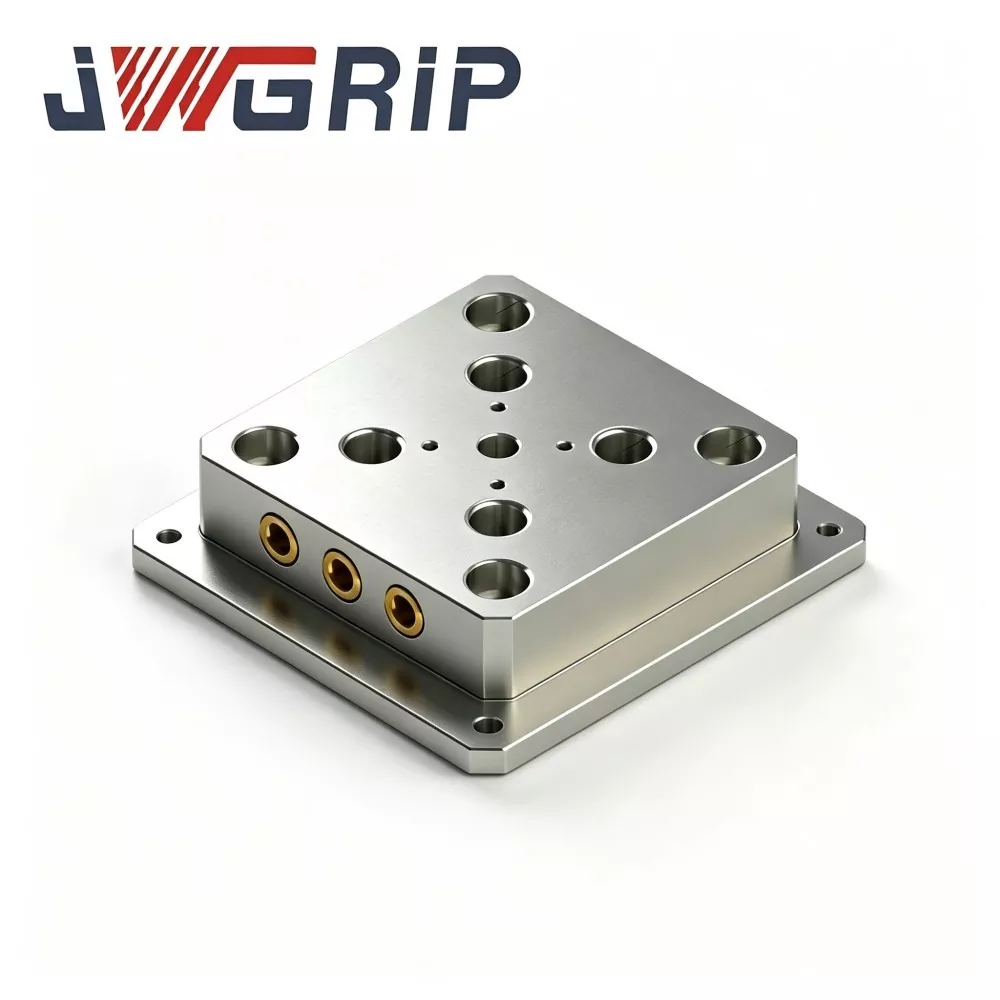
52 صفحه فیکسچر تعویض سریع برای کار CNC
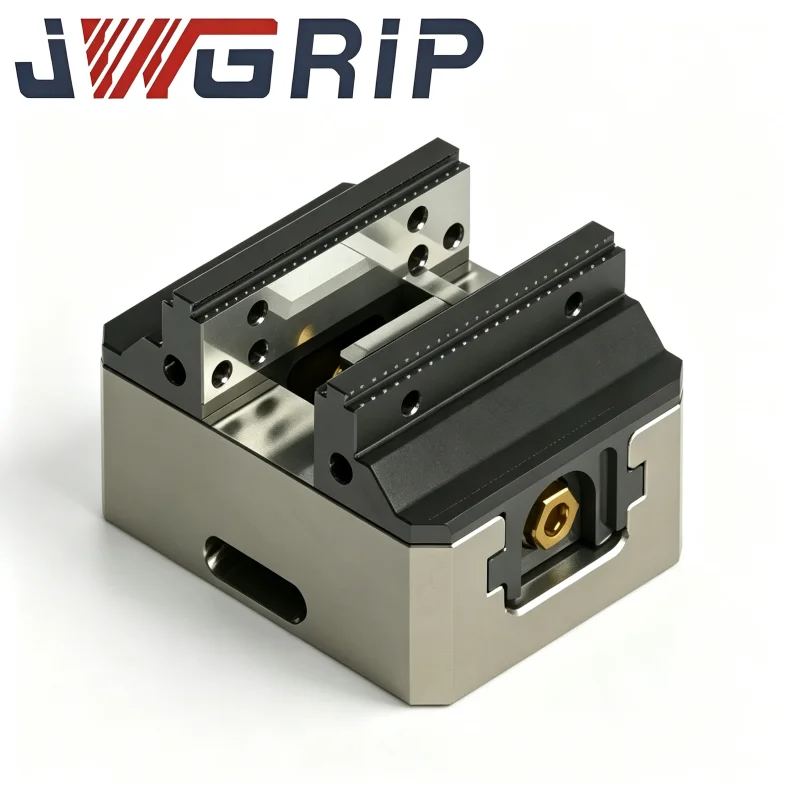
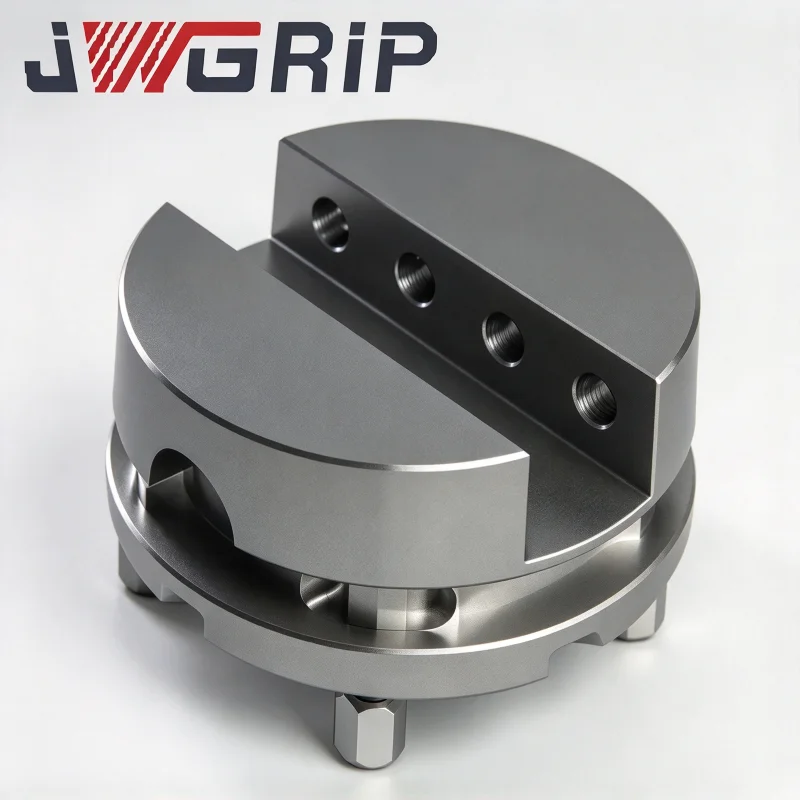
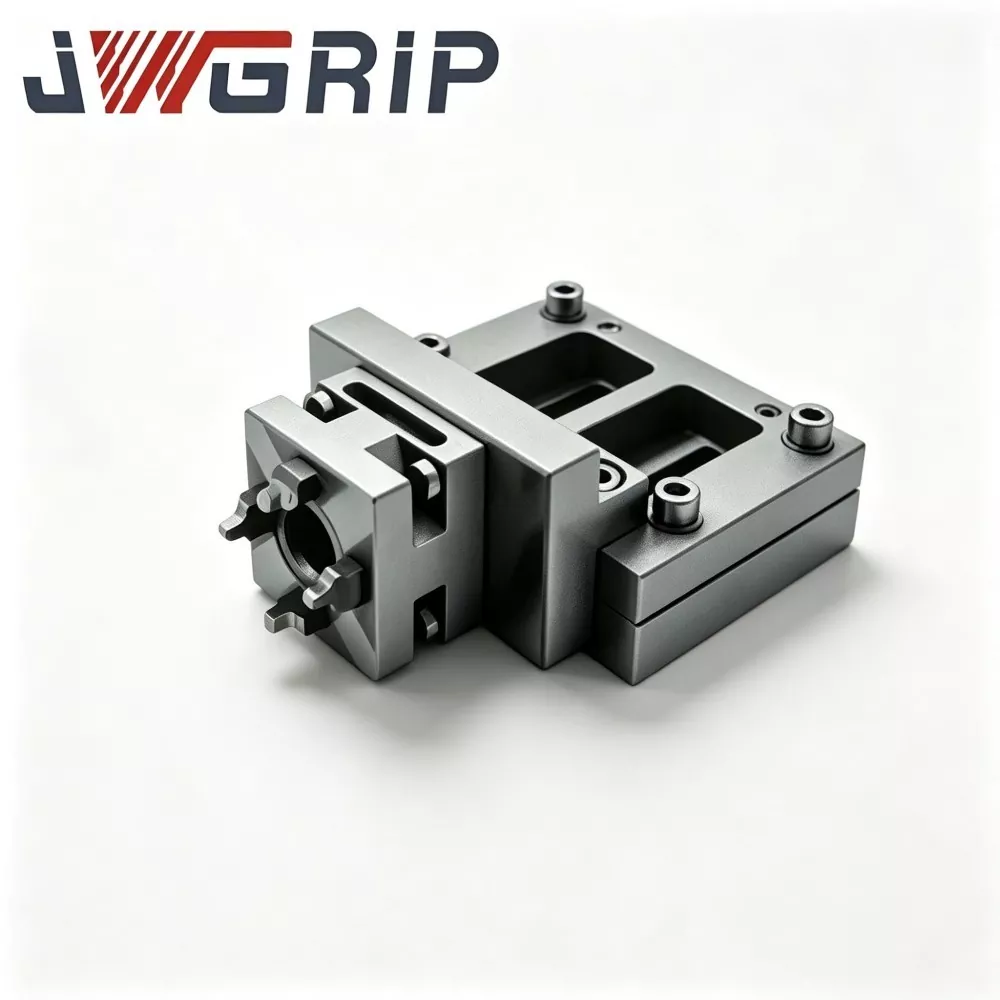
JWGRIP تولید کننده و تامین کننده حرفه ای بشقاب فیکسچر تغییر سریع کارخانه مستقیم و سفارشی 52 برای کارگاه CNC در چین است. این یک جزء ابزار فوقانی یکپارچه با کارایی بالا است که به طور خاص برای سیستم های موقعیت یابی نقطه صفر سری 52 در محل کار CNC طراحی و مطابقت دارد. این پلت فرم بلبرینگ فیکسچر، دادههای نصب pull-stud و ساختار موقعیتیابی قطعه کار کمکی را در یک واحد ادغام میکند، و در عین حال کالیبراسیون مکرر مبنا و ترکیبهای ابزار انتقالی پراکنده را حذف میکند.
این صفحه فیکسچر تعویض سریع 52 پیشرفته، از آلیاژ آلومینیوم ریختهگری شده با چگالی بالا یا مواد فولادی با استحکام بالا استفاده میکند که بر اساس درجههای بار واقعی انتخاب شدهاند، که از طریق عملیات پیری کاهش تنش ترکیبی، فرزکاری دقیق چند پاسی و سنگزنی سطح فوقالعاده دقیق پردازش میشوند. متفاوت از صفحات ثابت آسیاب نشده معمولی، استرس باقیمانده داخلی را به طور کامل آزاد می کند و به طور موثر تغییر شکل صافی را تحت تنش گیره متناوب طولانی مدت در تولید دسته ای با فرکانس بالا مهار می کند. این صفحه فیکسچر بادوام با داشتن صافی پایدار و دقت داده پایدار پس از چرخه های تغییر سریع مکرر، کاملاً با استانداردهای ایمنی ماشین آلات صنعتی CE مطابقت دارد.
هر دسته تحت آزمایش دقیق ترکیب مواد خام، ماشینکاری چند فرآیندی دقیق، بازرسی صافی و تحمل موقعیت و تأیید تعویض چرخه ای شبیه سازی شده قرار می گیرد. 52 صفحه فیکسچر تغییر سریع برای CNC Workholding به طور گسترده برای پیکربندی ابزار جدید ایستگاه کاری CNC و جایگزینی صفحات ثابت قدیمی تغییر شکل یافته و در حال حرکت در خطوط تولید قابل استفاده است. با پشتیبانی از عرضه استاندارد و بهینهسازی سفارشی اندازه طرح، چیدمان سوراخ، درجه مواد و درمان آندایزینگ سطح، راهحلهای ابزار تغییر سریع پایدار، با دقت بالا و انعطافپذیر را برای کارخانههای پردازش CNC جهانی، یکپارچهسازهای فیکسچر و بخشهای مهندسی ابزار ارائه میدهد.
موقعیت یابی عملکردی
فناوری اتصالات نقطه صفر به طور قابل توجهی زمان تعویض لامپ را برای کارهای چندگانه CNC کاهش می دهد و به راه حل اصلی ابزار برای کارگاه های چند محوره مدرن تبدیل شده است. صفحه فیکسچر تعویض سریع 52 پلت فرم ابزار بالایی است که در بالای چاک های نقطه صفر سری 52 قرار می گیرد. ناودانی های کششی که از قبل در زیر صفحه نصب شده اند، کلت های گیره داخلی را درگیر می کنند و در عرض چند ثانیه کل صفحه را روی چاک قفل می کنند.
صفحه سه عملکرد کلیدی را به طور همزمان انجام می دهد:
1. پلتفرم بلبرینگ بالایی: پایه بالای تخت برای نصب گیرهها، وسایل سفارشی یا بستن مستقیم قطعه کار.
2. رابط نصب با گل میخ: سوراخهای از پیش سوراخشده و ضربهای روی قسمت پایینی، میخهای کششی را به الگوی چاک 52 نقطه صفر نشان دهید.
3. مبدأ قطعه کار کمکی: لبههای جانبی و سوراخهای پین رولپلاک مرجع مکانیابی ثانویه برای بارگذاری مجدد هستند.
آبشار خرابی رایج که توسط یک صفحه ثابت خارج از تحمل ایجاد می شود:
1. از دست دادن صافی سطح بالا / انحراف → انحراف مبحث زیر گیره
2. جابجایی موقعیت حفره نصب میخ ← گل میخ های کششی دیگر به آرامی وارد چاک نمی شوند
3. سایش / فرورفتگی سطح محل پایین ← صفحه به طور ناهموار روی چاک مینشیند
4. پیامد: رانش با موقعیت مکرر، نیروی گیره ناپایدار، نوسان ابعاد دسته ای، خطرات ایمنی پنهان برش با سرعت بالا.
صفحات ثابت 52 استاندارد JWGRIP الگوهای نصب قابل تعویض را با سیستمهای نقطه صفر سری 52 اصلی حفظ میکنند. آنها هم برای پروژه های ایستگاه کاری جدید و هم جایگزینی در محل صفحات قدیمی در حال حرکت در خطوط تولید مناسب هستند. اصلاح سفارشی OEM برای اندازه طرح غیر استاندارد، چیدمان سوراخ شبکه ویژه، رتبه بار بالاتر و شرایط کاری مقاوم در برابر خوردگی در دسترس است. سفارشات آزمایشی دستهای کوچک و سفارشهای تطبیق با حجم بالا از مشتریان جهانی هر دو پشتیبانی میشوند.
ساختار و عملکرد
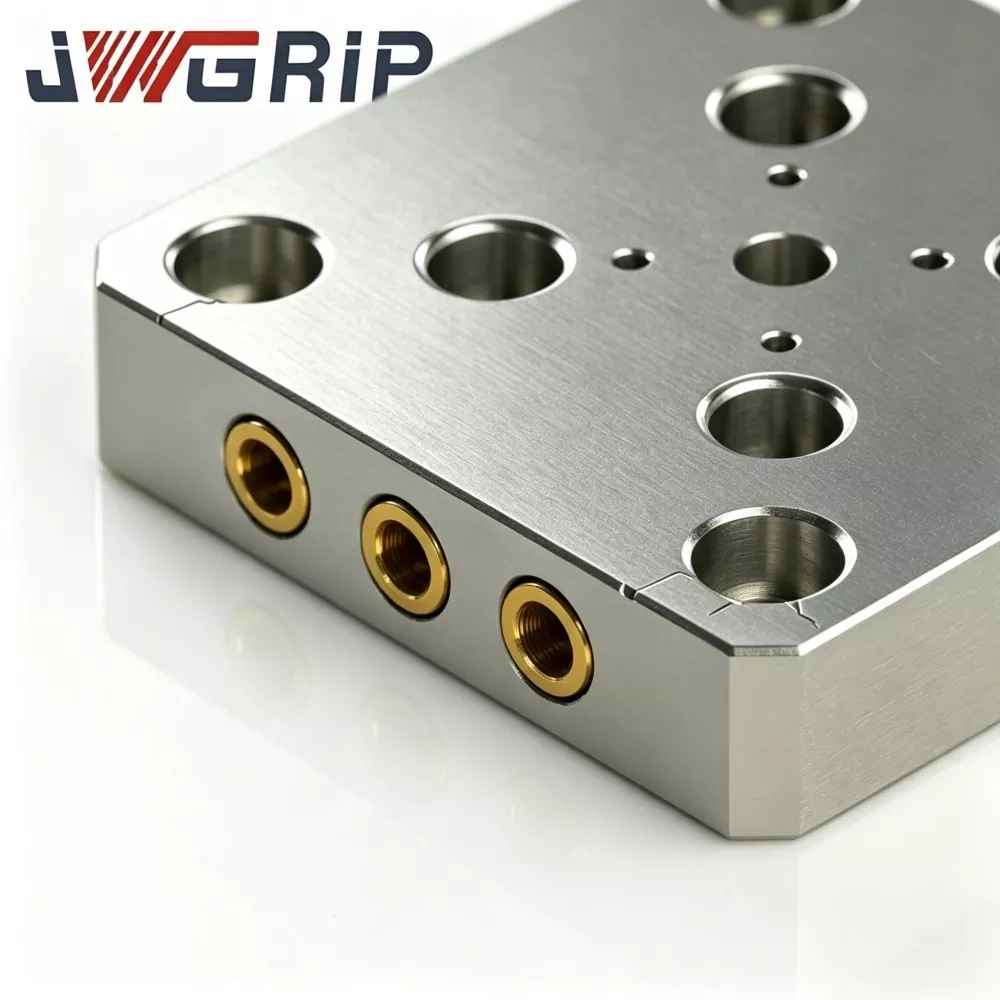
صفحه فیکسچر تعویض سریع JWGRIP 52 برای CNC Workholding از پنج بخش کاربردی تشکیل شده است که هر یک به دقت موقعیت یابی و ظرفیت بار در طول چرخه های تعویض مکرر کمک می کند:
1. سطح مبنا بالا (صفحه نصب قطعه کار)
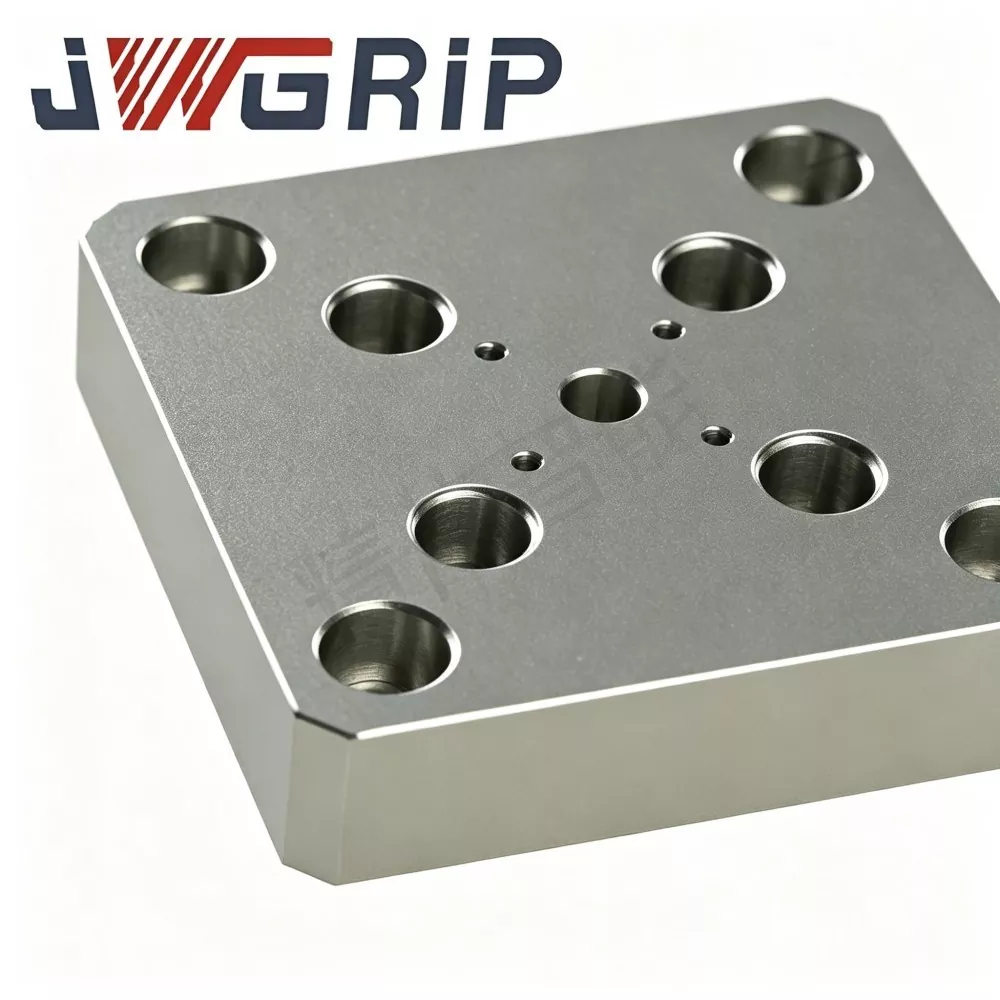
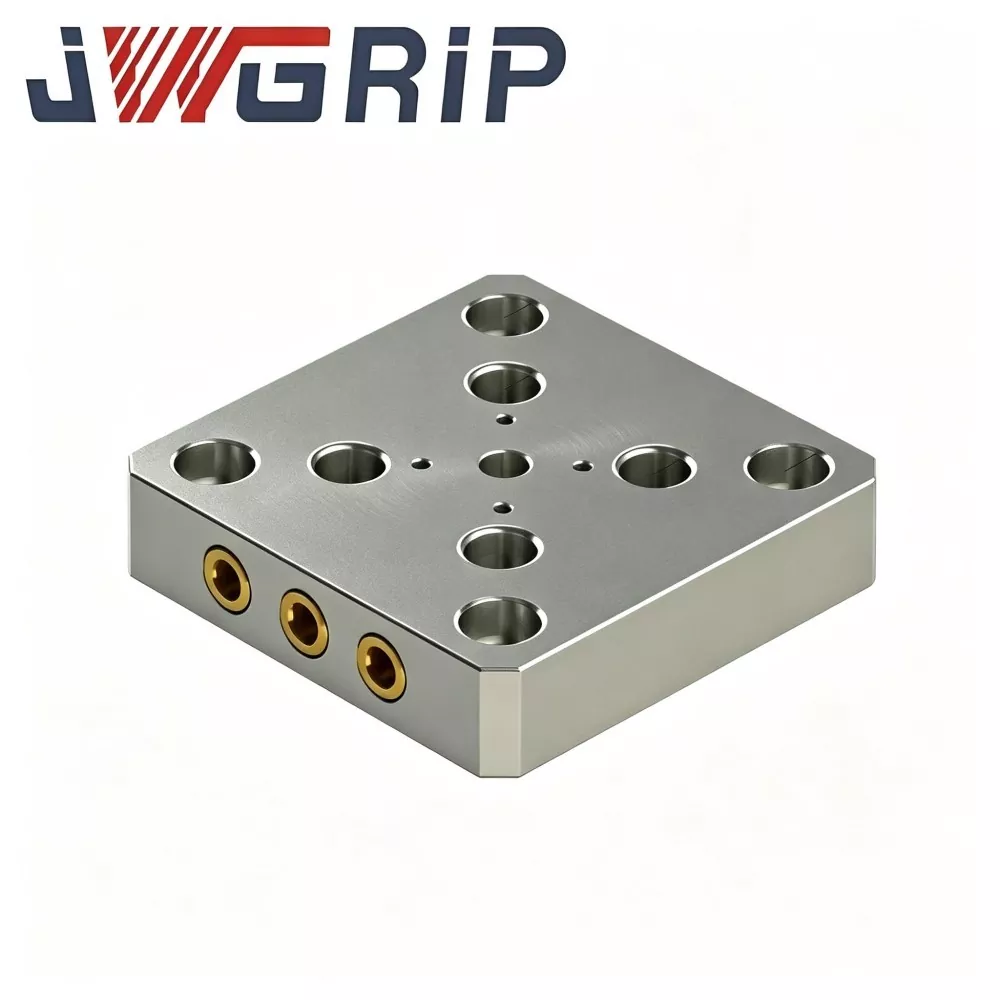
صفحه مسطح زمینی فوق العاده دقیق، با شبکه استانداردی از سوراخهای رزوهدار (و/یا سوراخهای رولپلاک) برای نصب مستقیم گیرهها، فکهای نرم، وسایل سفارشی یا قطعات کار حفر شده است. صافی و موازی بودن در برابر داده پایین شاخص های تعیین کننده دقت کلی ماشینکاری هستند.
2. سطح مکان یابی پایین (صفحه جفت گیری چاک)
سطح صاف ماشینکاری شده دقیق که مستقیماً روی صفحه مرجع چاک نقطه صفر سری 52 قرار می گیرد. صافی و تمیزی آن به طور مستقیم تعیین می کند که آیا صفحه بعد از هر تعویض در محدوده تحمل لازم تکرار می شود یا خیر.
3. سوراخهای نصب گل میخ (سوراخهای ضربهخورده در پایین صفحه)
برای مطابقت با الگوی 52 نقطه صفر چاک pull-stud که با ناودانی های کششی همسان استفاده می شود، از قبل سوراخ شده و ضربه زده شده است. تلورانس موقعیت سوراخ دقیقاً از گام سیستم 52 پیروی می کند. گل میخ های کششی از پایین به داخل رزوه می شوند و در گشتاور مشخص شده قفل می شوند.
4. لبههای مبدأ جانبی / وجهههای مرجع پیرامونی
لبه های جانبی آسیاب شده دقیق مرجع تراز محیطی را برای بارگذاری صفحه روی پالت یا برای لبه یاب در حین نصب فراهم می کند. برخی از نسخه ها شامل سوراخ های رولپلاک سخت شده برای مکان ثانویه هستند.
5. ساختار سفتی (وابسته به مواد)
نسخه های آلومینیومی ریخته گری از ساختار شبکه ای آجدار برای کاهش وزن بدون از دست دادن استحکام استفاده می کنند. نسخه های فولادی از طراحی جامد یا جیبی برای برش های سنگین استفاده می کنند. هر دو طرح تحت پیری کاهش استرس قرار می گیرند تا در برابر رانش طولانی مدت صافی مقاومت کنند.
بسیاری از گزینه های ارزان قیمت بازار، صفحات آسیاب شده خام و بدون کاهش استرس هستند. تنش پسماند داخلی پس از نصب به آرامی آزاد می شود و باعث ایجاد هفته ها صافی و کالیبراسیون مجدد می شود. صفحات ریختهگری JWGRIP قبل از اتمام ماشینکاری، پیری تنشزدایی مرکب را پشت سر میگذارند، بنابراین صافی پس از هزاران چرخه تعویض پایدار میماند. هنگامی که اندازه طرح، طرح شبکه یا رتبه بار با مشخصات استاندارد متفاوت است، سرویس OEM می تواند ابعاد، درجه مواد و عملیات سطح را دوباره تنظیم کند.
گردش کار کنترل کیفیت
هر دسته تولیدی قبل از خروج کالا از کارخانه مراحل بازرسی متوالی را طی می کند. صفحات غیر منطبق رد می شوند و هرگز وارد موجودی کالاهای تمام شده نمی شوند.
1. تجزیه و تحلیل طیفی / ترکیب مواد خام برای تأیید انطباق با درجه آلیاژ آلومینیوم یا فولاد.
2. قالببندی خالی ریختهگری یا آهنگری، بهعلاوه بازرسی غیرمخرب برای عیوب داخلی.
3. عملیات حرارتی مرکب کاهش استرس پیری برای رهایی از استرس باقیمانده.
4. آسیاب خشن در هر دو طرف برای حذف ذخایر اضافی.
5. فرز نیمه تمام سوراخهای شبکه، سوراخهای کوبیده شده با گل میخ و لبههای مبدأ جانبی.
6. سنگ زنی سطح صفحه مبدأ بالا و صفحه مکان یابی پایین را به پایان برسانید.
7. بازرسی دقیق: صافی، موازی بودن، تحمل موقعیت سوراخ، بررسی رزوه سنج.
8. نمونهبرداری از تأیید چرخهای شبیهسازی شده تعویض و گیره تحت بار نامی.
جدول عیب یابی
|
پدیده خطا |
علت اصلی احتمالی |
راه حل پیشنهادی |
|
پس از تعویض، مکان یابی مجدد صفحه تغییر می کند |
سطح پایین محل تاب خورده / دندانه دار. موقعیت سوراخ pull-stud تغییر یافت. چاک کولت پوشیدن |
صافی صفحه و سطح مبنا را بازرسی کنید. الگوی pull-stud را بررسی کنید. سرویس و یا تعویض چاک کولت |
|
ناودانی های کششی نمی توانند به آرامی وارد کول های چاک شوند |
رانش موقعیت سوراخ ضربه خورده. ناودانی کششی خمیده یا بزرگ؛ تراشه ها در سوراخ ها |
بررسی تحمل موقعیت سوراخ؛ ناودانی های کششی را بازرسی کنید. قبل از نشستن همه سوراخ ها را تمیز کنید |
|
سنگ های صفحه / به طور ناهموار روی چاک می نشیند |
تراشه های محبوس شده بین پایین و چاک. صفحه پایین تاب خورده؛ تمیز کردن مبحث از دست رفته |
صورت مرجع چاک و پایین صفحه کاملاً تمیز. در صورت عدم صافی، صفحه را دوباره آسیاب کنید یا تعویض کنید |
|
لرزش یا پچ پچ آشکار برش |
بشقاب کاملاً قرار نگرفته است. گشتاور کششی ناهموار؛ بشقاب برای درجه مواد آن بیش از حد بارگذاری شده است |
همه ناودانیها را به طور یکنواخت بنشینید و دوباره بچرخانید. تایید رتبه بار در مقابل پارامترهای برش |
مشخصات نصب
1. صفحه مرجع چاک نقطه صفر سری 52 و سطح محل قرارگیری پایین صفحه را کاملاً تمیز کنید. قبل از نشستن، تمام تراشه ها، باقی مانده مایع خنک کننده و سوراخ ها را بردارید.
2. ناودانیهای کششی همسان را در سوراخهای پایین صفحه به میزان گشتاور سفتکننده توصیه شده رسمی رزوه کنید. گشتاور بیش از حد منبع سوراخ و صفحه را مخدوش می کند، گشتاور کمتر باعث شل شدن زیر لرزش برش می شود.
3. بشقاب را به طور مربع روی چاک پایین بیاورید. مطمئن شوید که تمام گل میخ های کششی بدون فشار وارد کولت ها می شوند. گیره را فعال کنید، سپس بررسی کنید که صفحه کاملا صاف و بدون تکان دادن قرار گیرد.
4. هرگز شیم، کاغذ یا چسب را بین کف صفحه و صفحه مرجع چاک قرار ندهید. هر لایه ساندویچی دقت تکرار را از بین می برد.
5. در طول تولید انبوه، مرتباً صافی سطح بالا و لبههای مبنا را بررسی کنید. هنگامی که سطح صافی از حد تحمل خارج شد یا سطوح مبدأ فرورفتگی/ساییدگی نشان دادند، صفحه را تعویض یا دوباره آسیاب کنید.
6. برای صفحات سفارشی OEM، الزامات ترسیم مربوط به ابعاد طرح، چیدمان سوراخ شبکه، موقعیتهای سوراخ pull-stud و مسطح بودن مبنا را به شدت دنبال کنید.
بسته بندی و حمل و نقل
صفحات فیکسچر تعویض سریع JWGRIP 52 — SKUهای ذخیره شده استاندارد از ارسال سریع سفارش جهانی پشتیبانی می کنند.
هر صفحه قبل از بسته بندی، محافظ مستقل ضد زنگ / ضد خوردگی و لایه محافظ سطحی روی سطوح پایه زمینی می شود.
سفارشات کوچک: کیسه ضد زنگ به اضافه کارتن سنگین، با محافظ گوشه لبه.
سفارشات صادرات انبوه: جعبه چوب جامد ضد ضربه مقاوم در برابر بخور با لایه جداکننده، جلوگیری از خراش و تغییر شکل سطح مبنا در طول لجستیک دریایی-خشکی در فواصل طولانی.
سفارشات تعدیل شده سفارشی OEM از زمان تحویل تایید شده متقابل پیروی می کنند.
برگه اطلاعات بازرسی دسته ای و سوابق تست صافی / ابعاد در هر بسته محموله محصور شده است.
خدمات پشتیبانی پس از فروش
1. شرایط گارانتی: تحت نصب صحیح، انتخاب منطبق با گل میخ و شرایط کاری درجه بندی شده، بدنه اصلی صفحه غیر مصرفی از ضمانت 1 ساله برخوردار است. آسیب ناشی از برش اضافه بار، گشتاور گیره نامناسب، سایش ناشی از تراشه سطوح مبدا، ضربه مصنوعی و خوردگی شیمیایی خارج از مشخصات از محدوده گارانتی مستثنی است.
2. راهنمایی فنی آنلاین از راه دور برای نصب و تجزیه و تحلیل خطا. مشتریان جهانی می توانند سوالات فنی را از طریق ایمیل ارسال کنند. مهندسان ظرف 24 ساعت کاری پاسخ می دهند.
3. نقشههای ابعاد کامل و مستندات عملکرد مواد برای هر سفارش خرید ارائه میشود.
4. مشاوره فنی در سطح مهندسی برای درخواستهای OEM: تنظیم اندازه طرح کلی، اصلاح طرحبندی حفره شبکه، ارتقاء درجه مواد، گزینههای ویژه آندایزینگ/تصفیه سطح.
5. تامین دسته ای قطعات یدکی پایدار برای صفحات ثابت و با مشخصات سفارشی برای سفارشات تکراری.
تدارکات و ارزیابی فنی
ارزش اصلی: ریختهگری/ آهنگری مرکب کاهش تنش، سنگزنی دوطرفه فوقالعاده دقیق، کنترل کیفی چند مرحلهای دقیق داخلی، الگوی سوراخ قابل تعویض با سیستمهای نقطه صفر اصلی سری 52، سفارشیسازی اندازه / مواد / سطح OEM انعطافپذیر.
52 صفحه فیکسچر تغییر سریع برای CNC Workholding، گلوگاههای ابزار فوقانی معمولی سیستمهای ثابت نقطه صفر را حل میکند: رانش صافی سطح بالا، جابجایی موقعیت سوراخ گل میخ، تاب برداشتن مبنا پایین، و عمر کوتاه صفحات خام آسیاب نشده.
یادآوری ارزشیابی:
1. تطابق مشخصات سیستم نقطه صفر را تأیید کنید و پیش از سفارش خرید، سازگاری الگوی سوراخ با گل میخ را تأیید کنید.
2. اندازه طرح مورد نیاز، طرح سوراخ شبکه، حداکثر بار برش واقعی و شرایط محیط کارگاه (معمولی / با خوردگی زیاد) را روشن کنید و بر این اساس نسخه سبک آلومینیومی ریختهگری یا نسخه سفت و سخت فولادی را انتخاب کنید.
3. اقلام استاندارد موجودی از زمان تحویل کوتاه برخوردارند. مهندسی سفارشی OEM را برای طرح کلی، چیدمان سوراخ یا الزامات درمان سطح انتخاب کنید.
مستقیم کارخانه از JWGRIP. صفحه ابزار فوقانی ترجیحی برای قالب، قطعات خودکار و دستگاههای ثابت 3 محوره / 5 محوره سری 52 با ماشینکاری با دقت عمومی.
سوالات متداول
Q1: آیا صفحات ثابت استاندارد 52 می توانند مستقیماً با چاک های نقطه صفر سری 52 با نام تجاری دیگر مطابقت داشته باشند؟
نسخههای استاندارد فقط با سیستمهای نقطه صفر سری ۵۲ که دارای الگوی سوراخ کشی و میخ کاملاً منطبق و رابط مبنا هستند، قابل تعویض هستند. اگر الگوی متفاوت باشد، یک صفحه سفارشی OEM باید اتخاذ شود.
Q2: چه سیگنال هایی نشان می دهد که یک صفحه ثابت نیاز به تعویض یا سنگ زنی مجدد دارد؟
هنگامی که صافی سطح بالا از حد تحمل خارج شد، سطح زیرین فرورفتگی/چرخش را نشان داد، یا پس از تمیز کردن کامل چاک و صفحه، امکان بازیابی موقعیت تکراری وجود ندارد، تعویض کنید یا دوباره آسیاب کنید.
Q3: آیا می توان شیم یا کاغذ را برای تنظیم ارتفاع در زیر صفحه قرار داد؟
خیر. هر لایه ساندویچی بین کف صفحه و صفحه مرجع چاک، دقت تکرار را از بین می برد. تنظیم ارتفاع باید با سنگ زنی دقیق خود مبحث صفحه انجام شود.
Q4: صفحه آلومینیومی ریخته گری یا ورق فولادی - کدام را انتخاب کنیم؟
آلومینیوم ریختهگری سبکتر است، سریعتر تعویض میشود و برای برش سبک تا متوسط مناسب است. نسخه های فولادی (یا چدنی) استحکام و صافی بیشتری برای برش قالب و قالب های سنگین ارائه می دهند. با توجه به بار برش و نیازهای دینامیکی دستگاه انتخاب کنید.
ارسال استعلام
اطلاعات تماس
-
نشانی
شماره 44، جاده کارآفرینی دانینگ، شهر هومن، شهر دونگوان، استان گوانگدونگ، چین
-
تلفن
-
پست الکترونیک
به ارسال درخواست به JWGRIP خوش آمدید. تیم فنی و فروش حرفه ای ما انتخاب وسایل رایگان، طراحی راه حل سفارشی و نقل قول دقیق را ارائه می دهد.
توصیه های خبری