فارسی
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
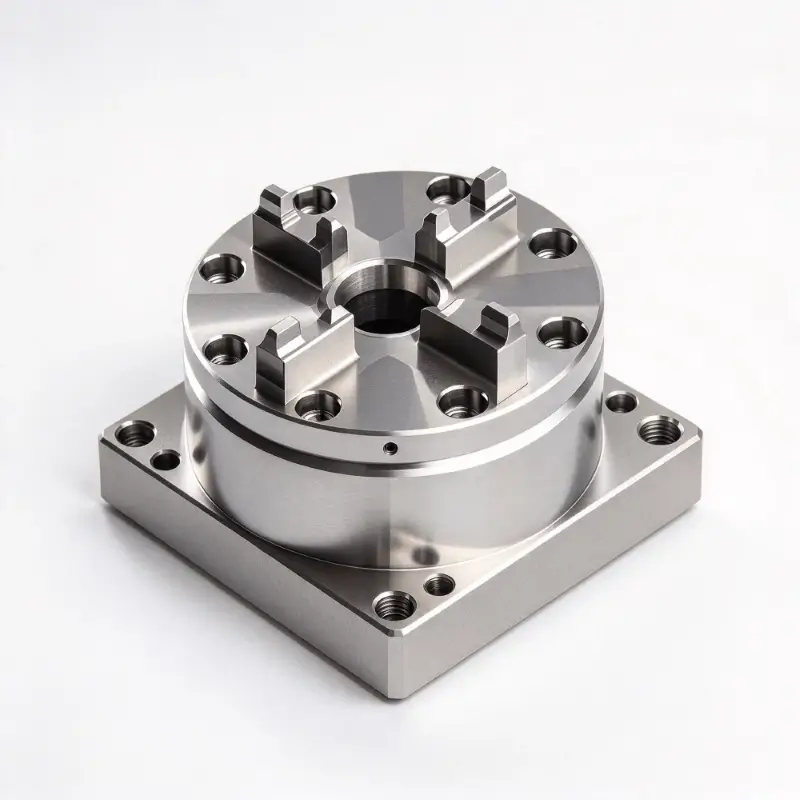
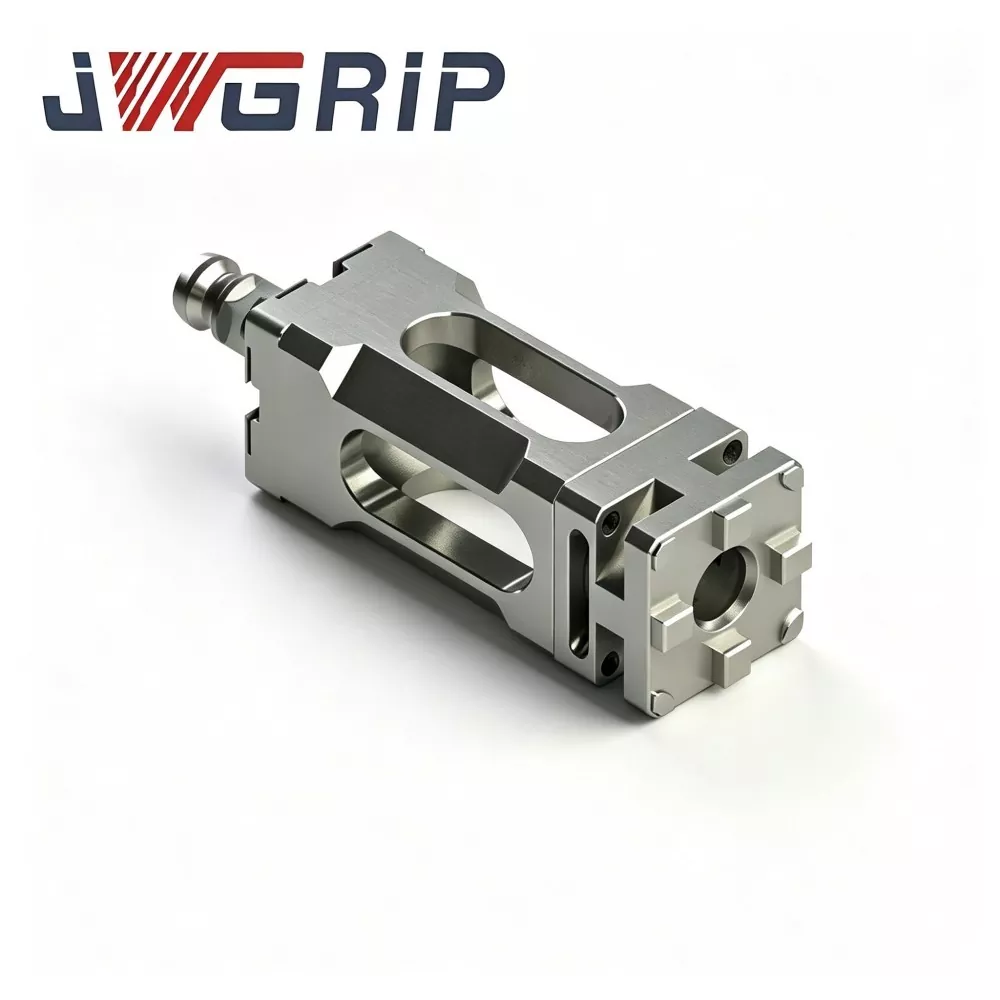
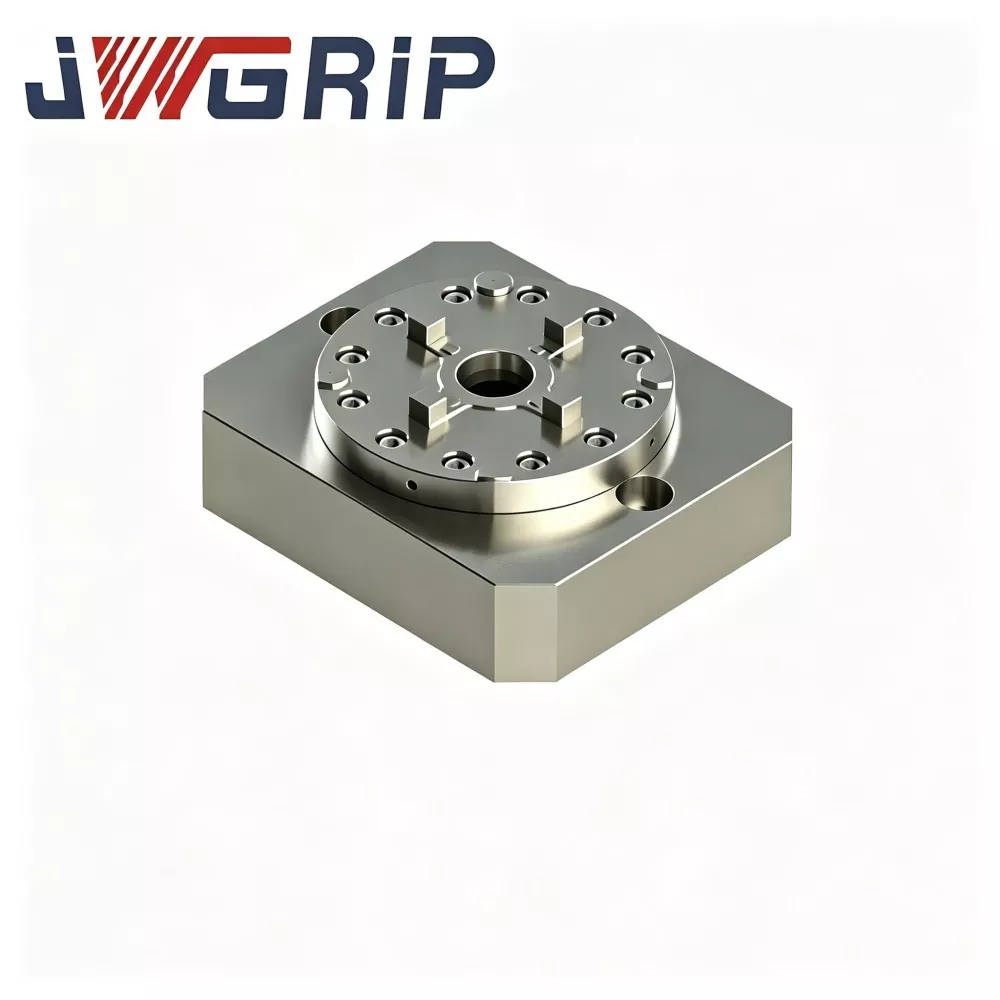
چاک گیره نقطه صفر یک مرکز یکپارچه
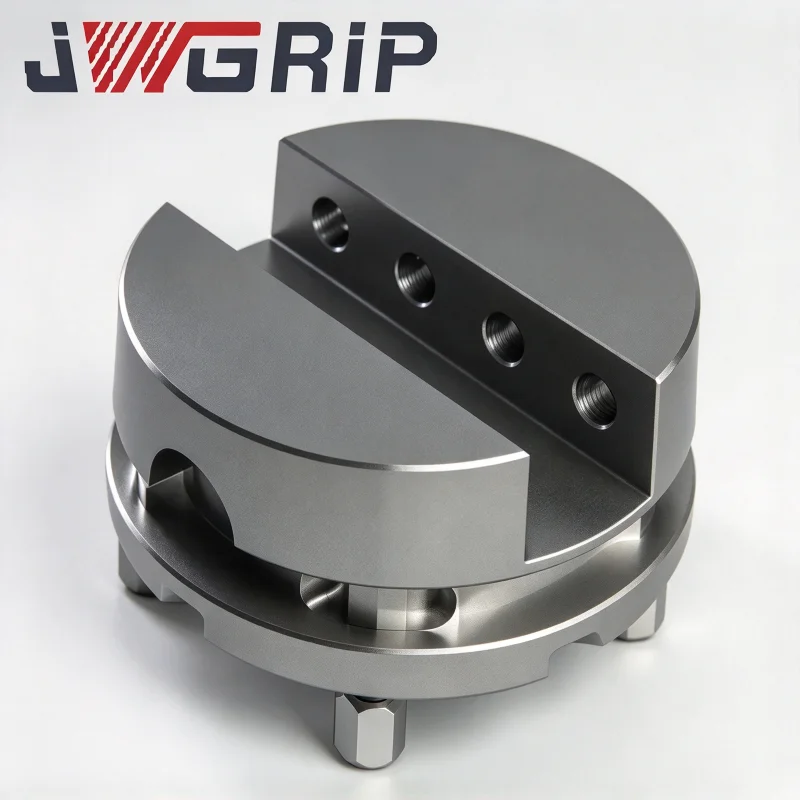
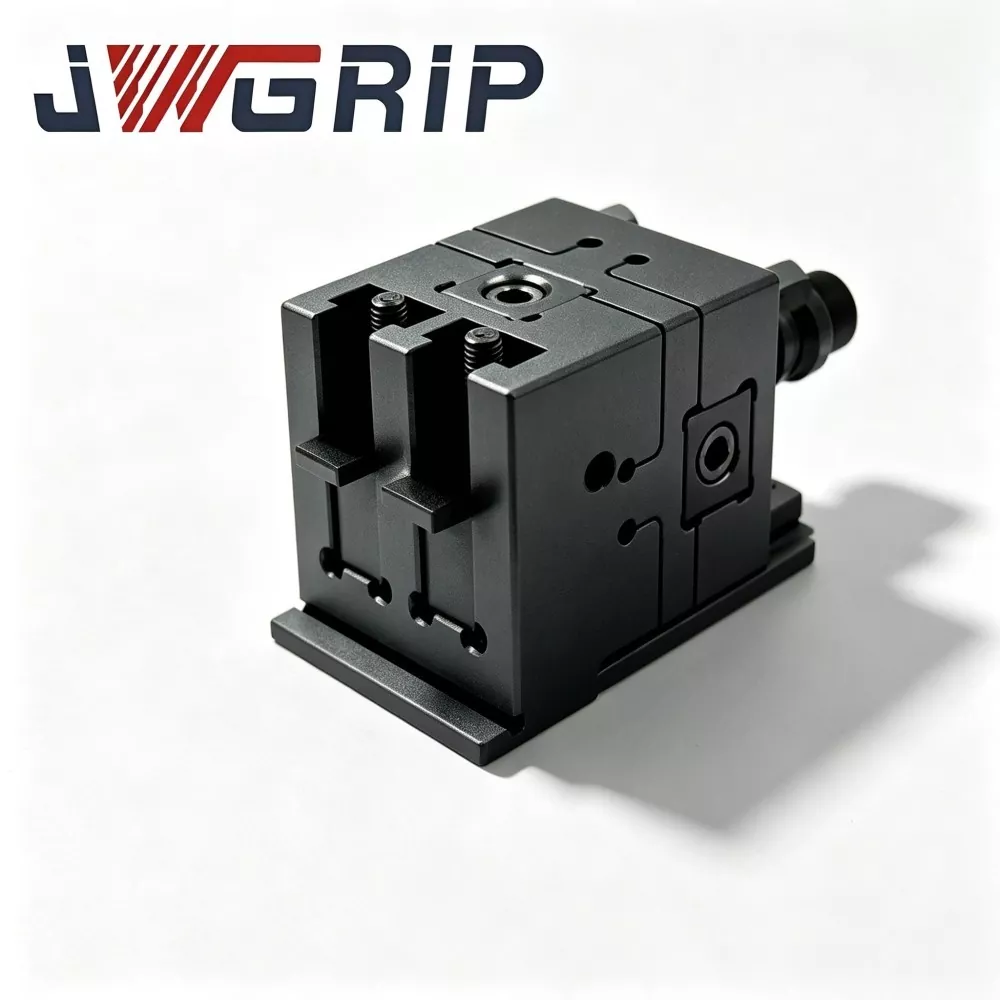
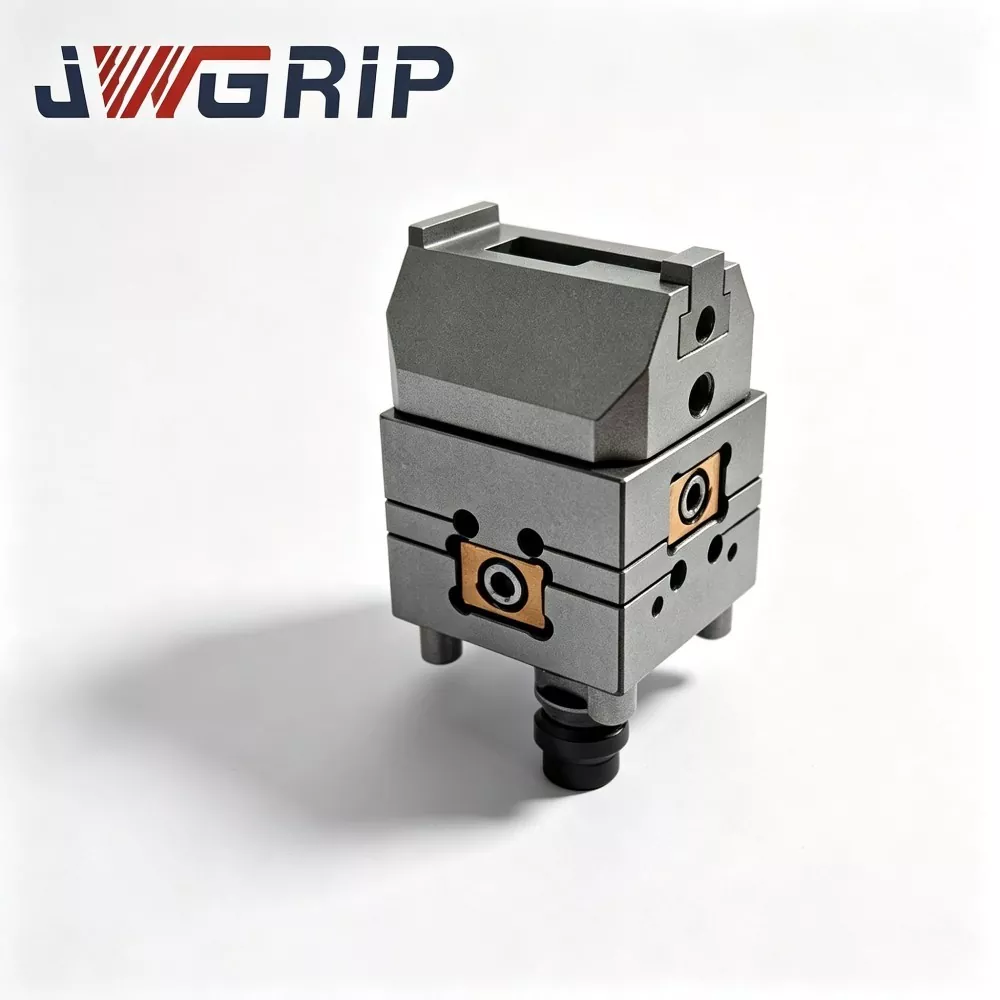
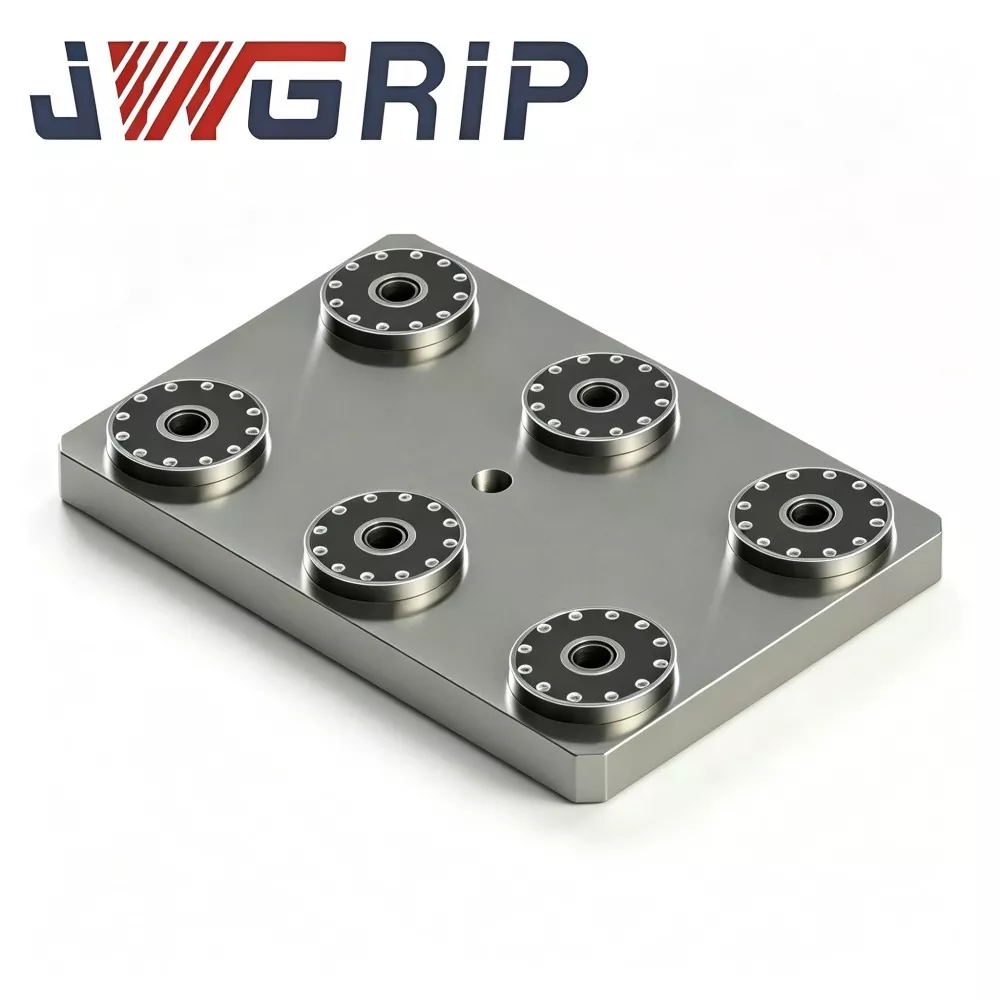
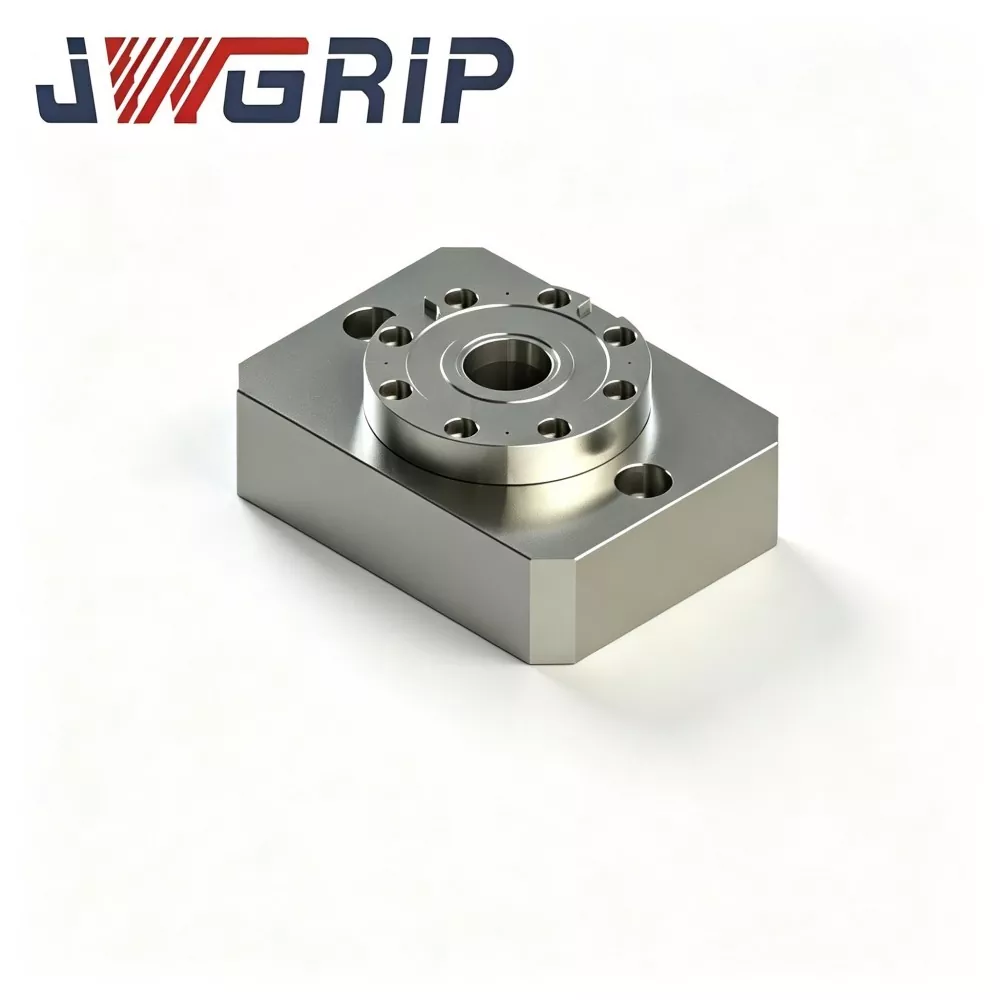
JWGRIP فروش مستقیم کارخانه یکپارچه یکپارچه یکپارچه Chuck گیره نقطه صفر نقطه صفر را در چین فراهم می کند. این یک دستگاه یکپارچه موقعیت یابی و گیره است که به ویژه برای ماشین های کامپوزیت تراشکاری-فرز CNC مدرن و مراکز ماشینکاری عمودی بهینه شده است. این محصول متفاوت از ترکیبهای ثابت سنتی از نوع اسپلیت، مکانیزم گیرهای با مرکز تک مرکزی و ساختار موقعیتیابی قفل نقطه صفر را در یک بدنه یکپارچه کامل ادغام میکند و نیازی به لوازم جانبی مشابه ندارد.
چاک گیره نقطه صفر یکپارچه یکپارچه با طراحی یکپارچه شکل دهی یکپارچه، مونتاژ و کالیبراسیون وسایل مجزا را در محل حذف می کند. تمام تطبیق اجزای اصلی، سنگ زنی دقیق و راه اندازی اولیه در کارخانه تکمیل شده است، و امکان استفاده از plug-and-play را برای کاربران نهایی با دقت مرجع تک مرکزی یکپارچه و پایدار فراهم می کند. سطوح کلیدی محصول که با فولاد آلیاژی تقویتشده و عملیات حرارتی تنشزدایی کامل ساخته شدهاند، با سنگزنی فوقالعاده دقیق پردازش میشوند و از هممرکزی عالی و تکرارپذیر در طول تعویض مکرر پالت اطمینان حاصل میکنند.
مجهز به ساختار آب بندی لابیرنت داخلی، امولسیون برش و تراشه های فلزی را به طور موثر ایزوله می کند و عملکرد پایدار را در شرایط برش سنگین و پردازش تراشه بالا ارائه می دهد. با پشتیبانی از پیش تنظیم آفلاین و تبادل سریع پالت، این چاک گیره با راندمان بالا به طور گسترده ای برای ماشینکاری دقیق شفت و قطعات کار دیسکی شکل در صنایع خودروسازی، قطعات هیدرولیک و صنایع قالب، تحقق تولید انعطاف پذیر خودکار، با دقت بالا و راندمان بالا کاربرد دارد.
سخت افزار واحد هسته
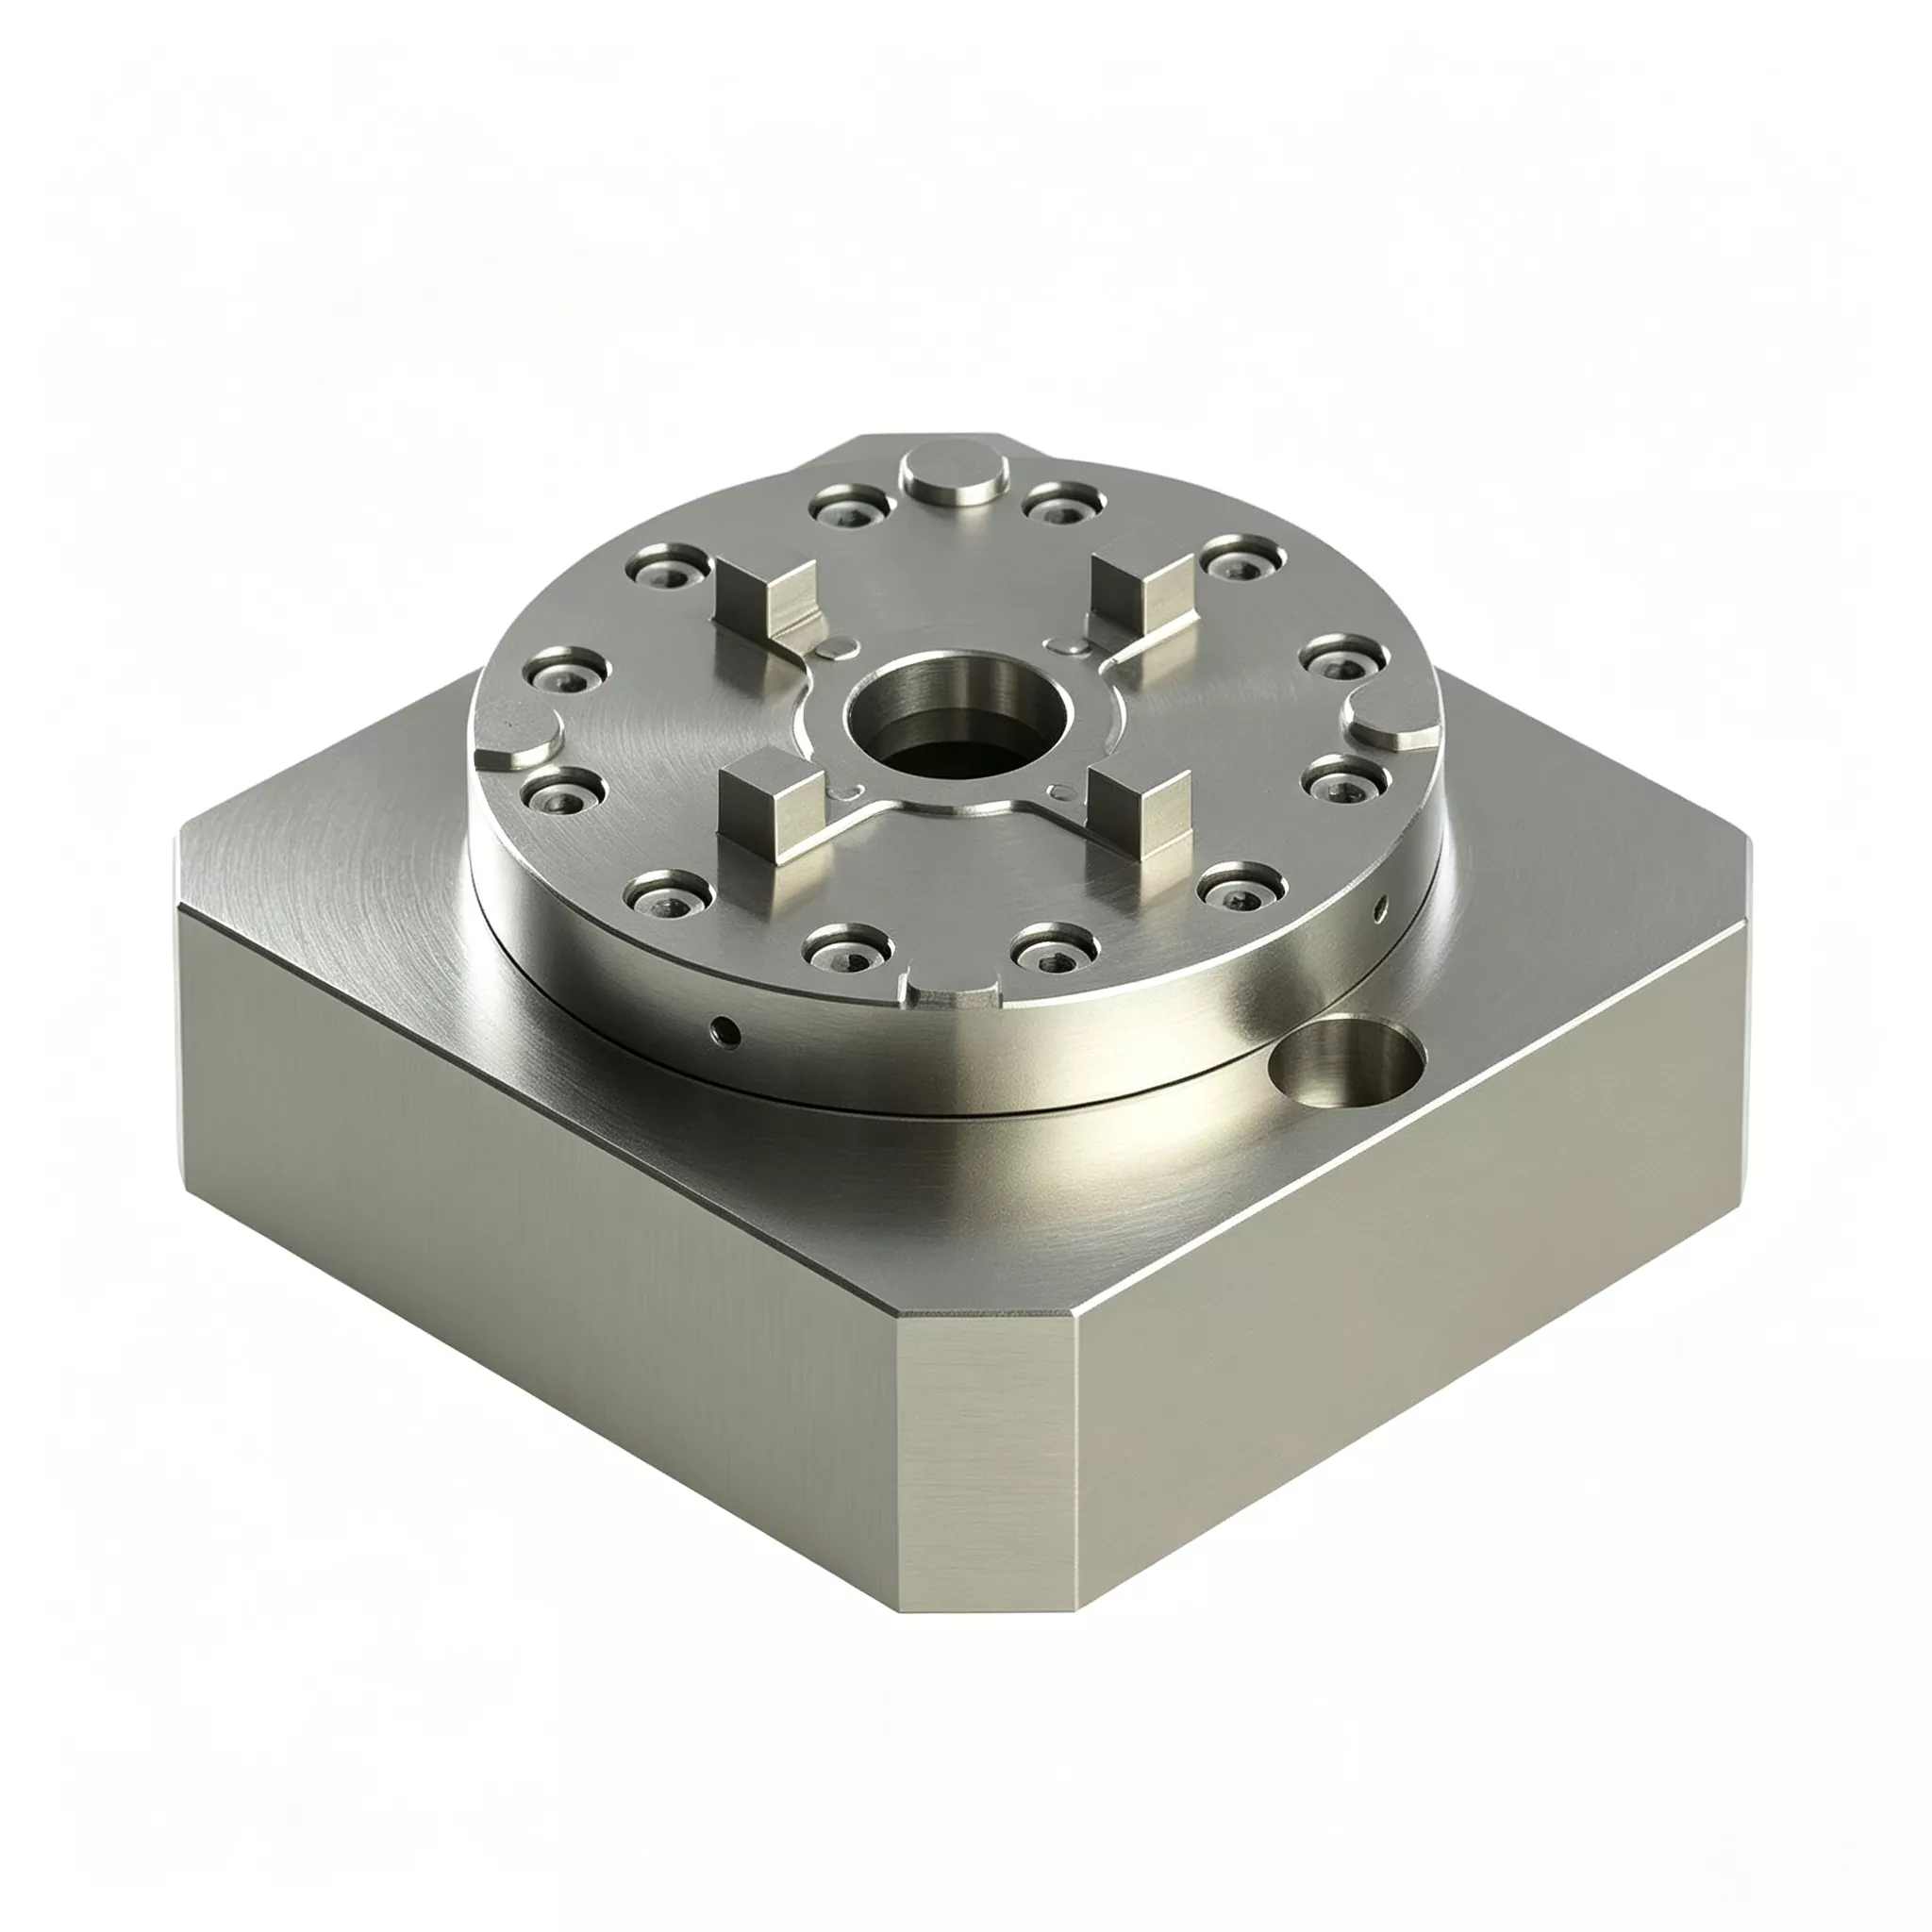
هر چاک گیره نقطه صفر یکپارچه یکپارچه JWGRIP از یک قطعه فورج خالی تولید می شود. هیچ درز مونتاژی در بین سطوح مکانیابی، فلنجهای نصب و راههای هوای داخلی وجود ندارد. مونتاژ کامل شامل:
بستر آهنگری یک تکه
مجموعه پیستون قفل پنوماتیک داخلی
مجموعه بوش موقعیت یابی نقطه صفر
معابر پنوماتیکی یکپارچه داخلی
رابط سیگنال خروجی وضعیت قفل NPN
سوراخ های ضد سینک نصب فلنج
دو حالت استقرار
حالت 1: عملکرد تک نقطه ای مستقل
1. فلنج چاک را روی میز کار ماشین ابزار بچسبانید.
2. پایه فیکسچر از پیش مجهز به گل میخهای نقطه صفر D20 را روی صفحه مبدأ محل چاک نصب کنید.
3. هوای فشرده 0.5-0.7 مگاپاسکال را تامین کنید. پیستون داخلی بوش ها را برای کامل کردن قفل کششی هدایت می کند.
4. خروجی سیگنال تأیید موقعیت، دستگاه CNC چرخههای برش سنگین را اجرا میکند.
5. پس از اتمام ماشینکاری، فشار هوا را برای باز کردن قفل آزاد کنید و پایه فیکسچر را بردارید.
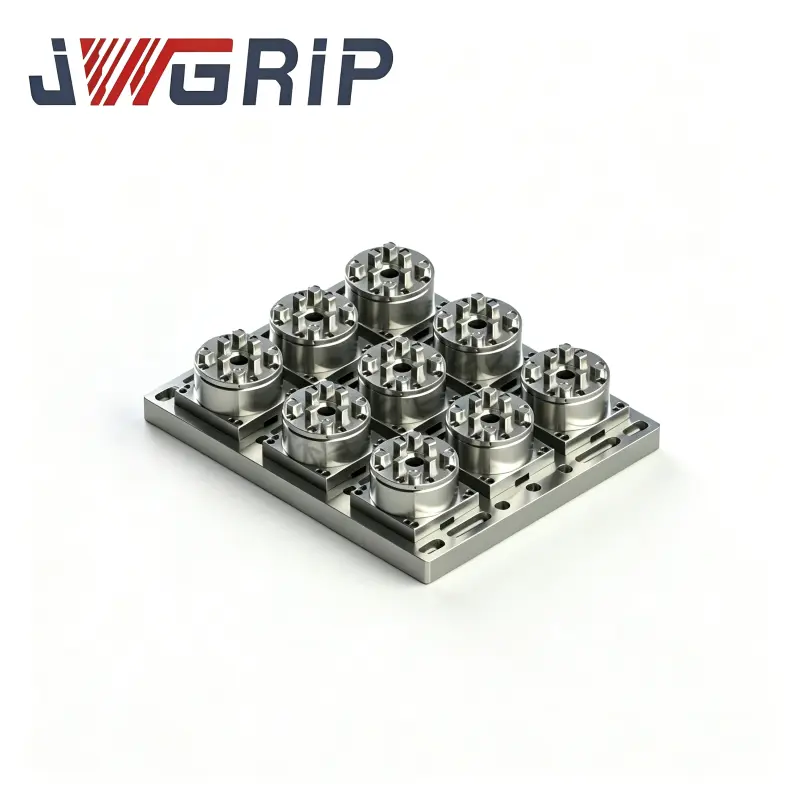
حالت 2: حالت فیکسچر سنگین آرایه چند چاک
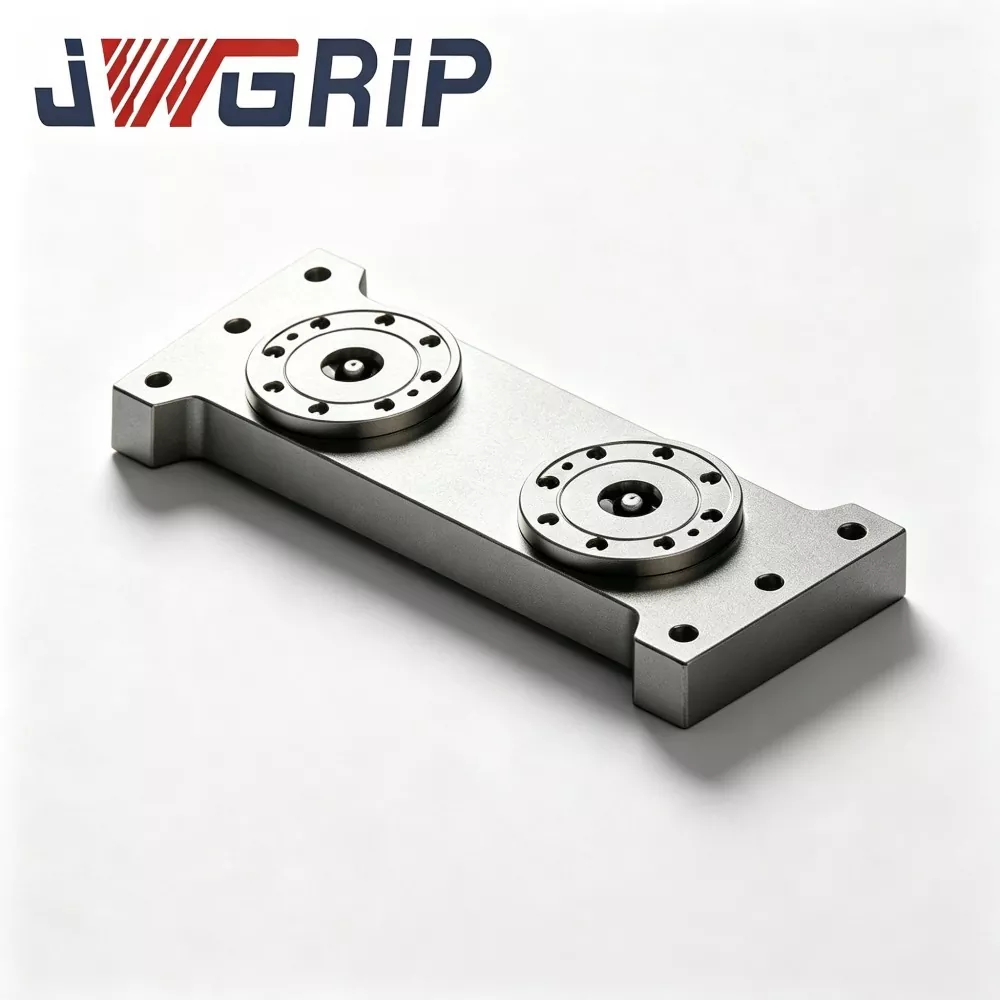
1. چندین چاک تک مرکزی یکپارچه را بر روی میزهای کار با شیار T-ابزاری با توجه به وزن پایه ثابت و ابعاد بیرونی بچینید. چندین واحد بارهای برش را به طور مشترک تقسیم می کنند.
نکته مهم: مانند چاکهای سبک تقسیم مدولار، روابط موقعیت نسبی بین چاکهای آرایهای هنوز نیاز به نشاندهنده شمارهگیری و تراز روی ماشین دارد که به محدوده راهاندازی در محل مشتری تعلق دارد.
نکات طراحی مواد و دقت
قطعات فولادی آلیاژی خاموش و تمپر شده پس از آهنگری تحت پیری دوگانه تنشزدایی قرار میگیرند. تحت بارگذاری ضربه ای چرخه ای سنگین، آزادسازی تنش ناکافی باعث تغییر شکل آهسته بستر می شود و عمر مفید دستگاه را کوتاه می کند.
بوش های موقعیت یابی فولاد بلبرینگ با سختی بالا، خاموش شدن به همراه حفره داخلی فوق العاده فینیشینگ را دریافت می کنند که دقت مکان یابی تکراری 2± میکرومتر را در هر واحد ارائه می دهد.
راه حل آهنگری یک تکه به چرخه های تولید طولانی تر و هزینه مواد بالاتر نیاز دارد که در نتیجه قیمت کارخانه بالاتر در مقایسه با چاک های نوع تقسیم می شود. با این وجود، هزینههای پنهان ناشی از خرابیهای خرابی در مراحل بعدی و تعویض مکرر قطعات یدکی را تا حد زیادی کاهش میدهد.
مزیت اصلی
1. خطرات خرابی ناشی از اتصال را حذف کنید و زمان توقف برنامهریزی نشده خط تولید را کاهش دهید آرامش فشار اتصال پیچ و مهره در چاکهای تقسیمشده، خرابیهای پیشرونده پنهان را ایجاد میکند که باعث مشکلات متناوب خارج از مشخصات قطعه کار و توقف برنامهریزی نشده میشود. آهنگری یکپارچه بدون اتصال این نقاط خرابی را حذف میکند و اتلاف زمان کار ناشی از عیبیابی خطای فرآیند را کاهش میدهد.
2. طول عمر دستگاه و فرکانس خرید قطعات یدکی کاهش مییابد. زیرلایههای آهنگری یکپارچه از شل شدن در اتصالات مونتاژ تحت شدت تولید سنگین مشابه جلوگیری میکنند. عمر سرویس افزایش می یابد. کاربران از تعویض مکرر چاک کامل و ذخیره مجدد قطعات یدکی پیچ و مهره رها می شوند و فشار موجودی قطعات یدکی طولانی مدت را کاهش می دهند.
3. انعطافپذیری چیدمان مدولار را علیرغم ساختار یکپارچه حفظ کنید هم استفاده از تک نقطهای مستقل و هم چیدمان آرایه چند چاک پشتیبانی میشوند. کارخانه ها مقدار چاک را با توجه به نیاز واقعی بار قطعه کار انتخاب می کنند. بدون محدودیت ایستگاه های ثابت پالت های پیش ساخته، با پایه های ثابت غیر استاندارد و سنگین سازگار می شود.
4. استفاده مجدد از وسایل ثابت کششی نقطه صفر D20 پایه های یراق آلات سنگین داخلی را می توان پس از مقاوم سازی گل میخ های کششی نقطه صفر استاندارد D20 مستقیماً مورد استفاده مجدد قرار داد. بازسازی انبوه وسایل غیرضروری است و سرمایه گذاری قبلی وسایل ثابت به خوبی حفظ شده است.
5. پشتیبانی دوگانه برای کارگاههای دستی و پروژههای ارتقای خودکارسازی درگاه هوای داخلی G1/8 و رابط خروجی سیگنال NPN عملکرد مستقیم حالت دستی را فعال میکند. برای پروژه های اتوماسیون، با PLC و ربات های صنعتی متصل می شود تا بارگیری-تخلیه خودکار وسایل سنگین را انجام دهد.
موارد کاربردی
مورد 1: کارخانه قالب سازی سنگین
این مشتری قبلاً دسته هایی از چاک های تک مرکزی از نوع تقسیم شده را برای خشن کردن قالب خریداری کرده بود. اگرچه قیمت خرید واحد پایین بود:
· 2-3 خرابی پنهان مرتبط با مفصل هر سه ماه یکبار اتفاق میافتد
· آرامش تنش پیچ باعث انحراف ابعاد متناوب قطعه کار شد
· هر خطا به طور متوسط 4 تا 8 ساعت از کار افتادگی تولید را به همراه داشت، همراه با هزینه اضافی برای تعویض پیچ و مهره یا چاک کامل.
پس از جابجایی به JWGRIP یکپارچه یکپارچه نقطه صفر گیره نقطه صفر:
· صفر خرابی متناوب خارج از مشخصات ناشی از نقص مونتاژ-مفاصل ظرف ده ماه متوالی از تولید
· حتی با هزینه خرید واحد بالاتر، هزینههای جامع پوشش از دست دادن زمان خرابی، ضایعات قطعه کار و خرید قطعات یدکی به میزان قابل توجهی کاهش یافت.
مورد 2: پیمانکار فرعی مهندسی-ماشین آلات-جزئی
مشتری قطعات کار با صفحه ضخیم را در ماشین های 5 محوری با اتخاذ طرح آرایه چند چاک پردازش می کند.
چاکهای اسپلیت قدیمی هر دو ماه یکبار نیاز به جداسازی کامل و بازبینی گشتاور پیچ داشتند و ساعتهای با ارزش تولید ماشین را اشغال میکردند.
پس از استقرار چاکهای یکپارچه JWGRIP، آن گردشهای کاری بازرسی بازگشتی دورهای حذف میشوند و زمان ماشینکاری مؤثرتری را باز میکنند.
گردش کار تولید را کامل کنید
1. آهنگری یک تکه خالی از فولاد آلیاژی
2. ماشینکاری ناهموار
3. اولین کاهش استرس پیری
4. نیمه تمام
5. پیری کاهش دهنده استرس ثانویه
6. سنگزنی فوقالعاده دقیق برای وجههای مبنا
7. ماشینکاری کانال پنوماتیک داخلی با سوراخ عمیق
8. اتصالات پرس بوشینگ
9. مونتاژ اجزای سیگنال پنوماتیکی
10. تست نگهداشتن فشار هوا
11. بازرسی دقت مستقل تک واحدی
12. درمان حفاظتی ضد زنگ
13. بستهبندی ضد ضربه درجه صادرات
چک لیست بازرسی
· تست تک چاک تکرار-موقعیت-دقت
· تست هواگیری 5 دقیقه ای هواگیر. حداکثر افت فشار مجاز ≤0.02 مگاپاسکال
· تست دوام قفل باز کردن چرخه
· تأیید عملکردی سیگنال-خروجی-منطق
توجه: بازرسی کارخانه فقط دقت چاک مستقل را تضمین می کند. دقت موقعیت متقابل پس از نصب آرایهبندی به نشاندهنده و همترازی روی ماشین روی ماشین بستگی دارد و تحت پوشش بازرسی کارخانه قرار نمیگیرد. هر واحد با برگه داده بازرسی کارخانه واحد مستقل برای بایگانی تجهیزات مشتری ارسال می شود.


راهنمای ارزیابی و انتخاب
1. شرایط برش در دنیای واقعی را تجزیه و تحلیل کنید: نسبت کارهای خشن کاری سنگین و فرزکاری با تغذیه بالا را محاسبه کنید. این محصول برای سناریوهایی با سهم سنگین بالا مناسب است. چاکهای اسپلیت برای کارگاههایی که مشاغل سبک برش غالب هستند، عملکرد بهتری را ارائه میکنند.
2. انجام ارزیابی کل هزینه مالکیت (TCO): به غیر از قیمت خرید واحد، عوامل بالقوه ساعات کار از کار افتاده، از دست دادن ضایعات قطعه کار، بررسی مجدد دورهای کار و دفعات تعویض قطعه یدکی.
3. برای استقرار آرایه آرایه: بار تحمل شده توسط هر چاک را محاسبه کنید و هرگز از ظرفیت نامی تجاوز نکنید. سازگاری شیار T-ابزار برای ردپای فلنج Φ130 میلی متری را تأیید کنید.
4. فشار منبع هوای کارگاه را در 0.5-0.7 مگاپاسکال ثابت نگه دارید. نقاط IO سیگنال PLC NPN را برای پروژه های اتوماسیون محور رزرو کنید.
5. مشخصات pull-stud در محل را تأیید کنید. مجموعه های بوش سفارشی در صورت درخواست برای اندازه های غیر استاندارد کششی در دسترس هستند.
مشخصات نصب و نگهداری
پیچهای فلنج را کاملاً مطابق با الزامات مقدار گشتاور در کتابچه راهنمای کاربر JWGRIP ببندید. گشتاور ناکافی باعث حرکت میکرو کل واحد می شود. گشتاور بیش از حد فلنج را فشرده و بستر را تغییر شکل می دهد.
فیلتر آب و روغن را در قسمت جلویی ورودی هوا نصب کنید تا رطوبت و ناخالصی ها را مسدود کند و از زنگ زدگی بوش و رانش دقت ناشی از سایش جلوگیری کند.
پس از هر 80-100 ساعت کاری تجمعی، آئروسل روان کننده خشک را روی بوش ها اسپری کنید. روغن موتور مایع اکیداً ممنوع است، زیرا روغن براده های فلزی را جذب می کند و باعث خرابی گیر کردن بوش می شود.
پس از هر تغییر شیفت، مکان یابی صفحه مبدأ را با هوای فشرده تمیز کنید.
هر زمان که طرح آرایه تغییر کرد، مختصات نسبی را مجدداً نشان داده و مجدداً کالیبره کنید. پارامترهای مختصات قدیمی را نمی توان به طور مستقیم مورد استفاده مجدد قرار داد.
جلوگیری از برخورد اجسام سنگین در برابر مکان یابی صورت مبدأ. تغییر شکل زیرلایه آهنگری ناشی از برخورد را نمی توان در محل تعمیر کرد.
بسته بندی و حمل و نقل
· بسته بندی: هر چاک مستقل در کارتن ضد ضربه با درجه صادرات جداگانه با بافر داخلی فوم بسته بندی می شود. سفارشات با حجم انبوه از موارد صادراتی چوب جامد استفاده می کنند.
· مدت زمان استاندارد: 16 تا 22 روز کاری. SKUهای استاندارد منتخب برای ارسال سریع در انبار نگهداری می شوند.
پشتیبانی پس از فروش
گارانتی: گارانتی 12 ماهه عیوب ساخت را فقط برای واحد چاک مستقل پوشش می دهد. دقت موقعیت متقابل مجموعه آرایه پس از نصب مشتری در محل از محدوده گارانتی مستثنی است.
منابع فنی: نقشه ها و اسناد عملیاتی آنلاین ارائه شده است.
خدمات پولی: پشتیبانی فنی از راه دور برای سفارشات با حجم انبوه در دسترس است.
اصلاح سفارشی: تنظیم ابعاد فلنج، تغییر مشخصات pull-stud پشتیبانی می شود.
ارزیابی نمونه: نمونه ارزیابی را می توان ترتیب داد. خریدار هزینه حمل و نقل نمونه را بر عهده می گیرد.
سوالات متداول
Q1: آیا چاک گیره نقطه صفر مرکز یکپارچه JWGRIP در مقایسه با چاکهای تقسیمشده به ارقام با دقت استاتیکی بالاتری میرسد؟
A: دقت موقعیتیابی تکرار تک واحدی اسمی 2± میکرومتر باقی میماند. خود شاخص دقت استاتیک بهبود نیافته است. ارزش اصلی آن در از بین بردن خرابی های پنهان پیش رونده ناشی از شل شدن پیچ و مهره، کاهش زمان خرابی و از دست دادن ضایعات قطعه کار نهفته است. به جای ارتقاء مشخصات استاتیک، بهبود قابلیت اطمینان را به ارمغان می آورد.
Q2: آیا باید چاک های یکپارچه یکپارچه را برای همه سناریوهای سنگین انتخاب کنم؟
پاسخ: نه لزوما. اگر کارهای سنگین به ندرت اتفاق بیفتد و بازبینی مجدد گشتاور پیچ و مهره به طور منظم روی ماشین انجام شود، چاک های نوع تقسیم هنوز هم قابل اجرا هستند. لطفاً به جای مشخصات سخت افزاری، بر اساس محاسبه جامع TCO تصمیم بگیرید.
Q3: آیا برای تنظیم آرایه آرایه، بررسی مجدد گشتاور پیچ و مهره مورد نیاز است؟
پاسخ: برای اجزای داخلی چاک نیازی به جداسازی-بازگشت نیست، زیرا هیچ پیچ و مهره مشترک مونتاژ شده داخلی وجود ندارد. با این حال، پیچهای فلنجی که چاک را روی میز کار ماشینابزار میبندند، همچنان به بررسی مجدد گشتاور دورهای پس از برنامههای تعمیر و نگهداری نیاز دارند.
Q4: آیا پایه های ثابت نقطه صفر D20 موجود من می توانند با این چاک کار کنند؟
A: پایه های فیکسچر مجهز به گل میخ های کششی نقطه صفر استاندارد D20 را می توان مستقیما استفاده کرد.
بینش تصمیم گیری تدارکات
بسیاری از تیمهای تدارکات فقط قیمتهای اولیه سختافزار را مقایسه میکنند، در حالی که هزینههای پنهان از جمله خرابی، ضایعات قطعه کار، کار تعمیر و نگهداری و مصرف قطعات یدکی پس از آنلاین شدن وسایل را نادیده میگیرند.
رقابت اصلی چاک گیره نقطه صفر مرکز یکپارچه JWGRIP از پارامترهای مشخصات مبتنی بر کاغذ ناشی نمی شود. ارزش واقعی آن بهبود قابلیت اطمینان تجهیزات در شرایط برش سنگین و کاهش تلفات جامع ناشی از خرابی برنامه ریزی نشده و قطعات رد شده است.
انتخاب باید بر اساس کل هزینه مالکیت چرخه عمر به جای قیمت خرید یکباره مورد قضاوت قرار گیرد. برای خطوط تولید سنگین فرکانس بالا، هزینه تدارکات اضافی را می توان به سرعت با کاهش خرابی جبران کرد. برای کاربردهای سنگین فرکانس پایین، نسبت ورودی به خروجی قبل از سفارش نیاز به سنجیدن دقیق دارد.
ارسال استعلام
اطلاعات تماس
-
نشانی
شماره 44، جاده کارآفرینی دانینگ، شهر هومن، شهر دونگوان، استان گوانگدونگ، چین
-
تلفن
-
پست الکترونیک
به ارسال درخواست به JWGRIP خوش آمدید. تیم فنی و فروش حرفه ای ما انتخاب وسایل رایگان، طراحی راه حل سفارشی و نقل قول دقیق را ارائه می دهد.

توصیه های خبری