فارسی
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
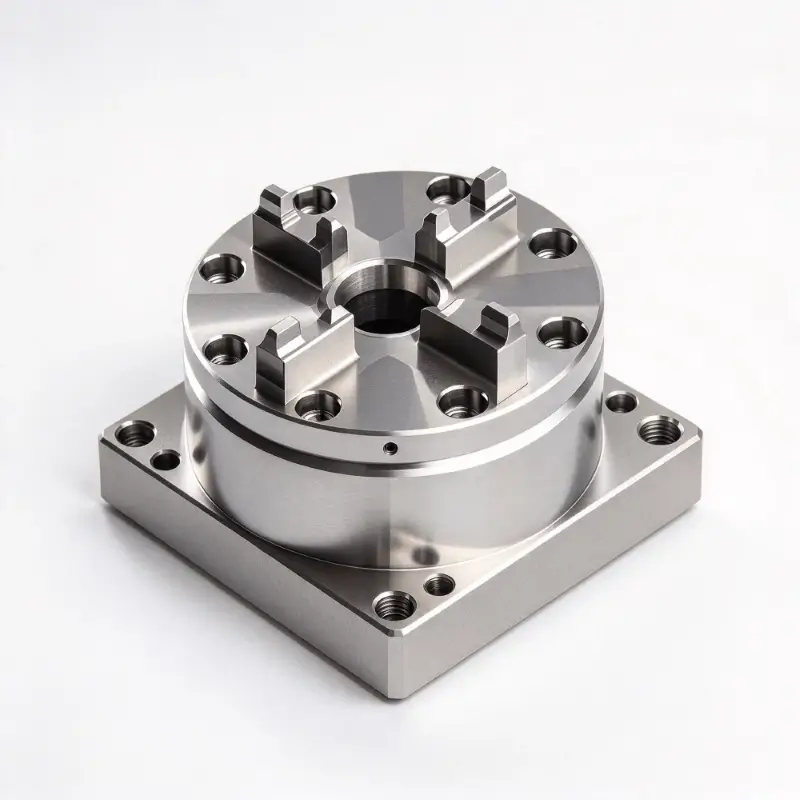
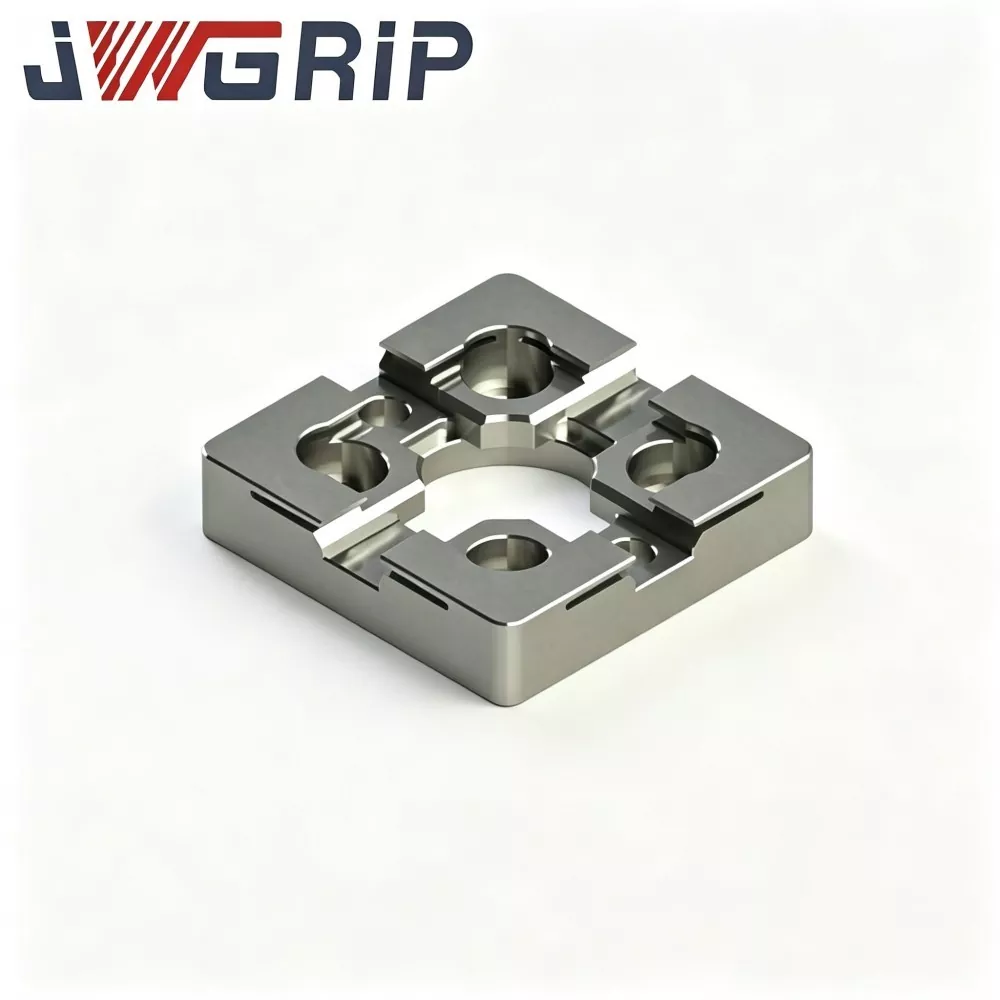
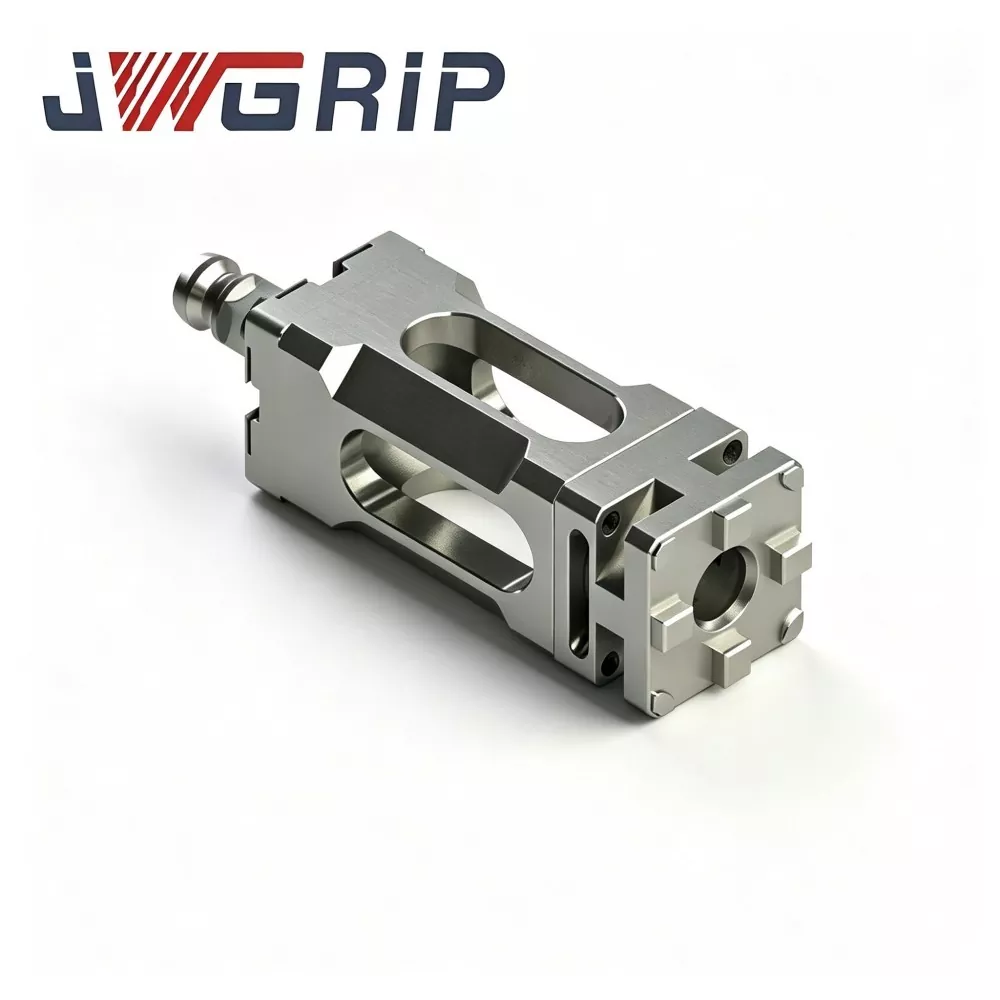
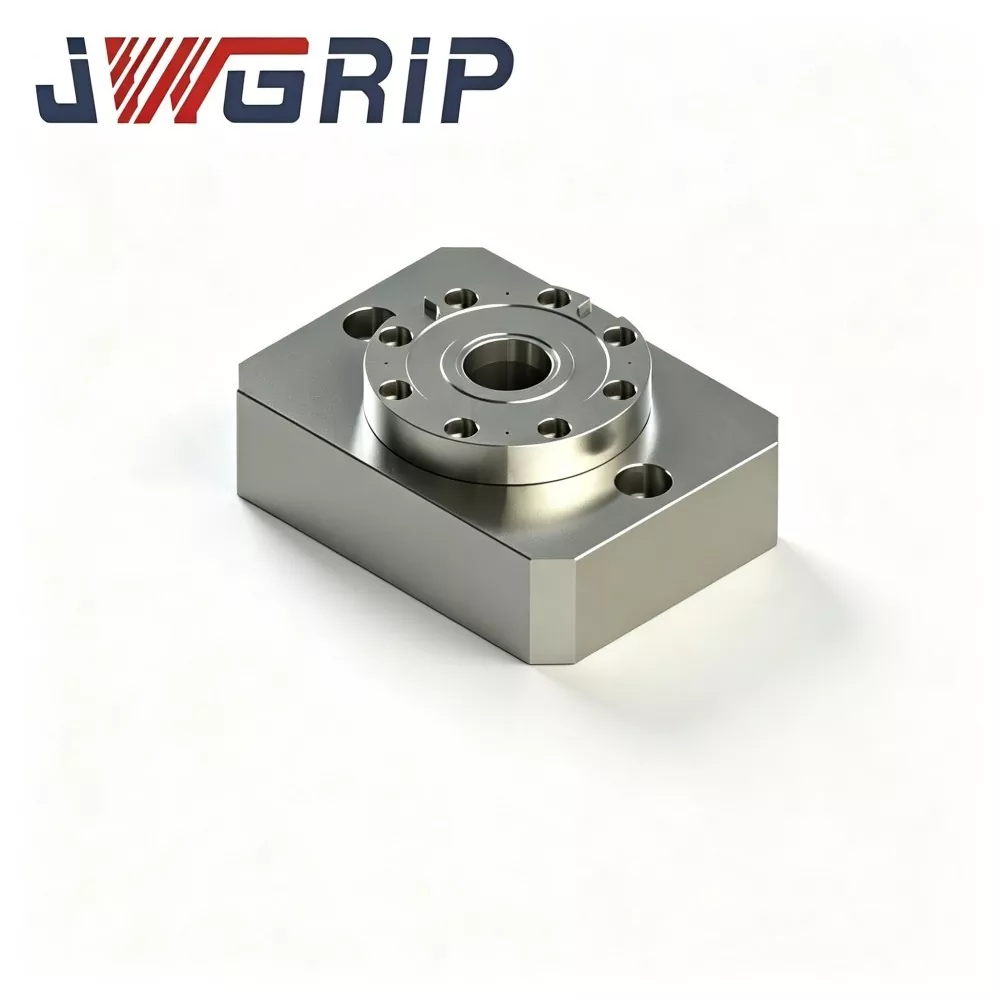
چاک موقعیت یابی نقطه صفر در مرکز تک
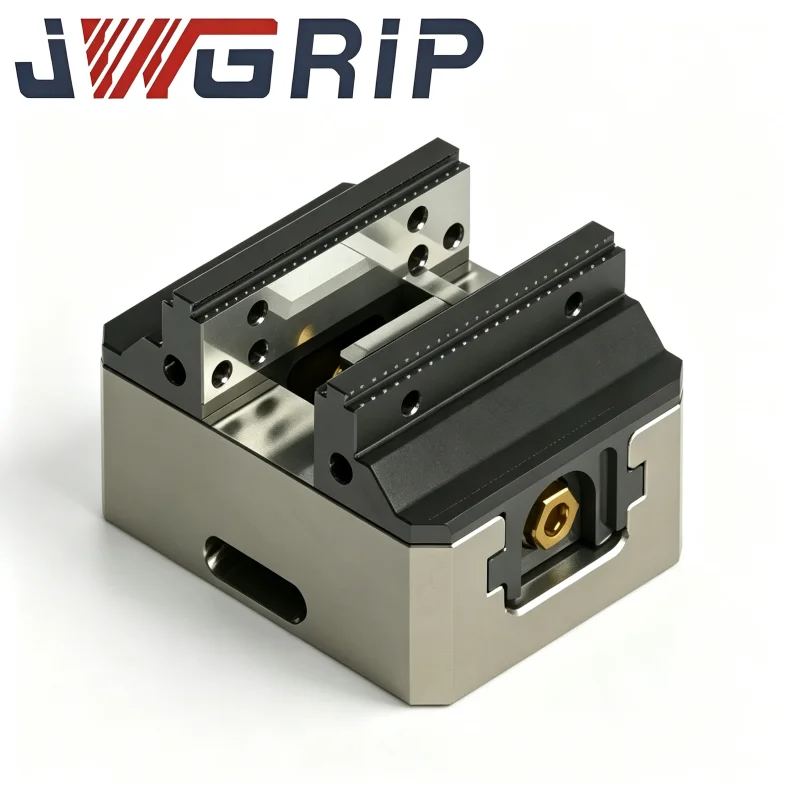
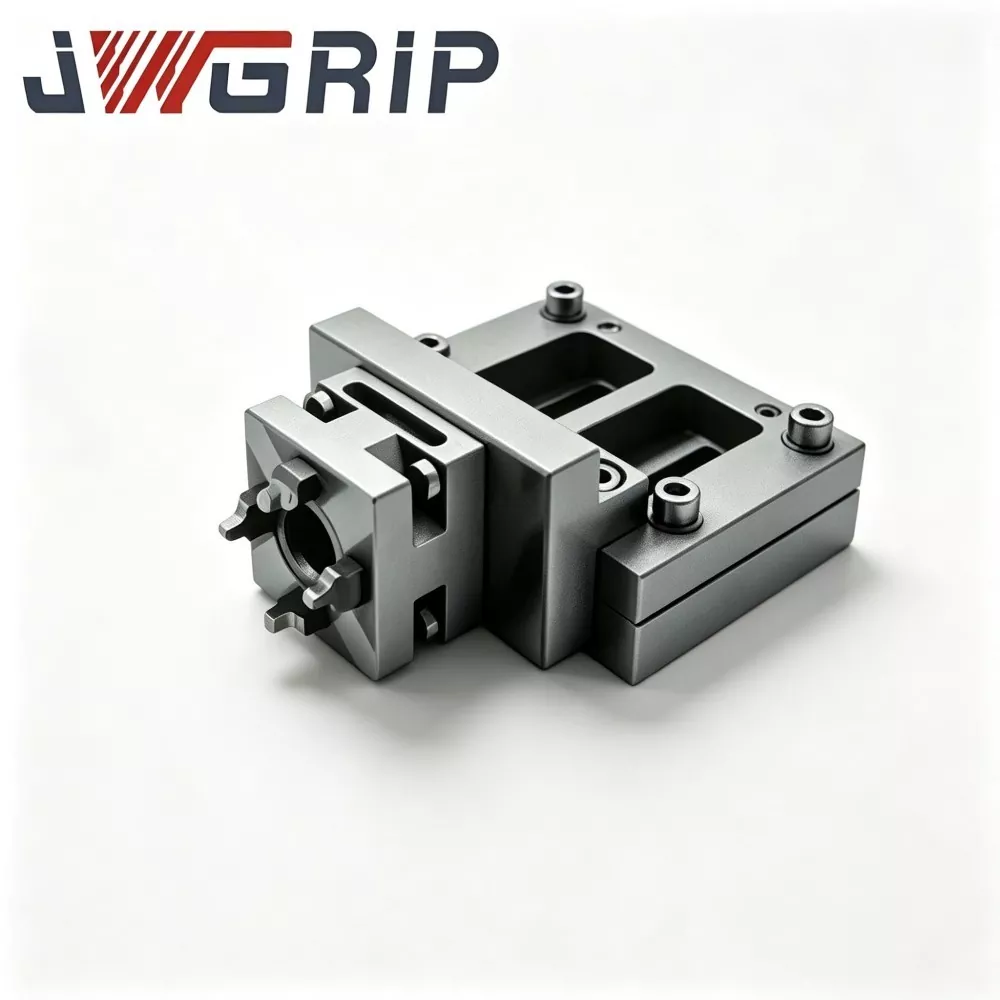
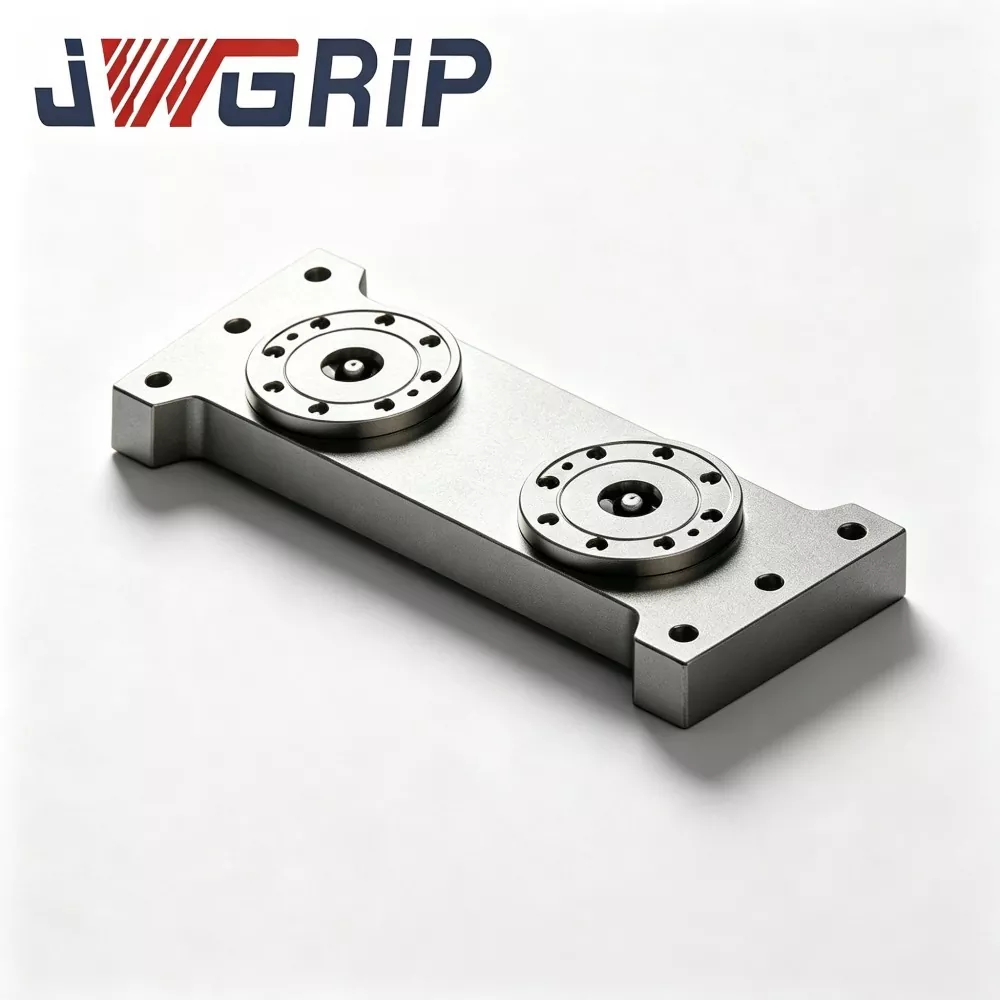
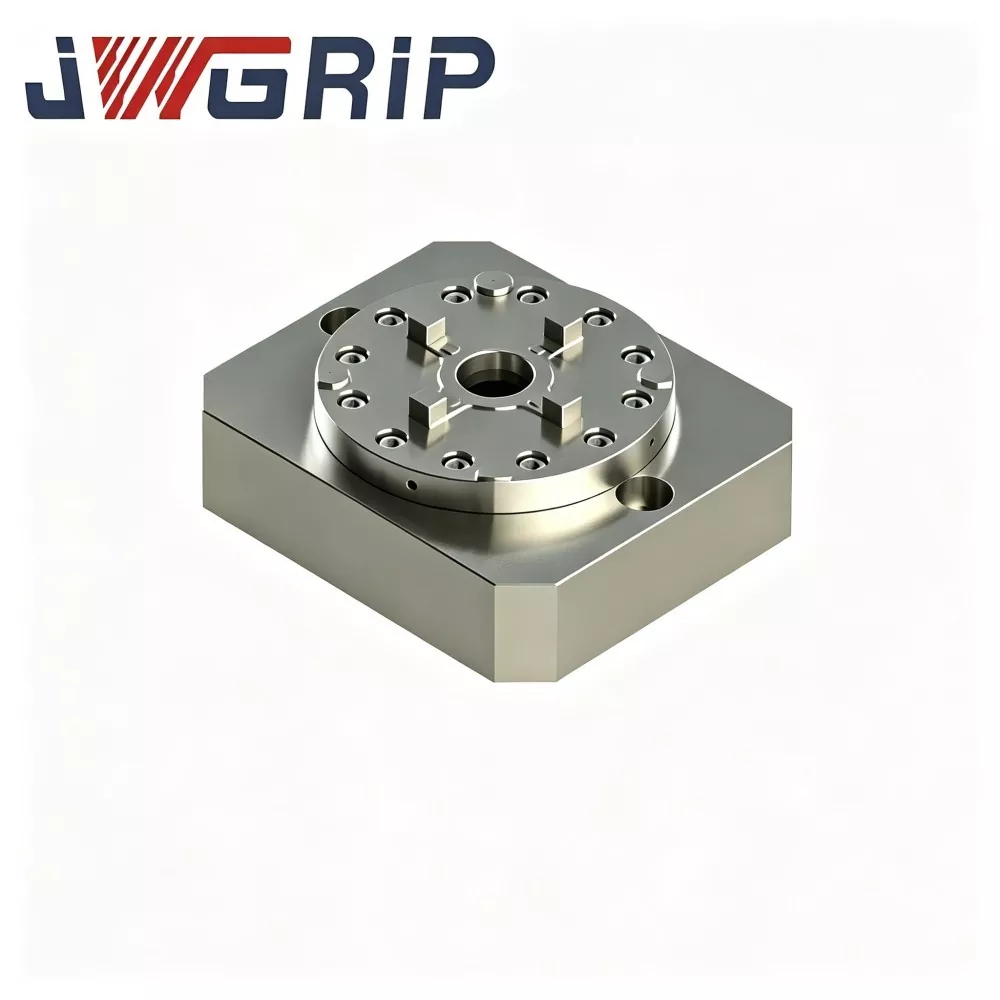
JWGRIP سازنده و تامین کننده چاک حرفه ای موقعیت یابی نقطه صفر مرکز تک در چین است. این محصول به عنوان یک واحد ماژولار اصلی سری چاک گیره نقطه صفر استاندارد، یک دستگاه قفل کننده و موقعیت یابی نقطه صفر تک نقطه ای مستقل است که به ویژه برای سیستم های انعطاف پذیر CNC با تغییر سریع طراحی شده است. این یک طراحی ساختار مدولار مستقل را اتخاذ میکند، که به عنوان واحد مونتاژ اصلی برای چیدمانهای ثابت سفارشی عمل میکند، و به طور موثر محدودیتهای چیدمان پالتهای یکپارچه چند ایستگاهی سنتی نقطه صفر را حل میکند.
چاک موقعیت یابی نقطه صفر مرکز تنها دارای دقت موقعیت یابی بالا، سازگاری ساختاری قوی و مقیاس پذیری طرح بندی انعطاف پذیر است. متفاوت از پالت های چند ایستگاهی یکپارچه با اندازه ثابت، این چاک مدولار تک نقطه ای امکان ترکیب رایگان چندین واحد را با توجه به مشخصات واقعی قطعه کار و اندازه های پایه فیکسچر فراهم می کند. کاربران میتوانند چاکهای تک یا چندگانه را در طرحبندیهای آرایه دلخواه با فواصل مرکزی قابل تنظیم، تنظیم کنند، که به طور کامل با پردازش نمونهبرداری تکتکه، تولید پراکنده دستهای کوچک و سناریوهای ماشینکاری تعمیر و نگهداری قالب سازگار است.
برای بهبود کارایی راهاندازی کارگاه، از تعویض سریع دستی فیکسچر پشتیبانی میکند، و همچنین میتواند به عنوان یک جزء اصلی مدولار برای سیستمهای آرایه ثابت خودکار استفاده شود. به طور کلی برای مراکز ماشینکاری عمودی، مراکز ماشینکاری افقی و ماشین ابزارهای CNC 5 محوره قابل استفاده است، راه حل های تغییر سریع نقطه صفر بسیار انعطاف پذیر، قابل تنظیم و مقرون به صرفه را برای تولید مدرن با مخلوط بالا و کم حجم ارائه می دهد.
اجزای اصلی
هر چاک موقعیت یابی نقطه صفر تک مرکزی JWGRIP یک مکانیسم مکان یابی-قفل کننده مستقل است و به صفحه پالت پایه خارجی وابسته نیست. هر واحد شامل:
چاک بدنه اصلی
مجموعه بوش موقعیت یابی نقطه صفر
پیستون قفل پنوماتیک داخلی
معابر ورودی هوا
رابط سیگنال خروجی وضعیت قفل
نصب سوراخ های فلنج
رویکردهای استقرار
حالت 1: عملکرد تک نقطه ای مستقل
1. یک چاک تک مرکزی را روی میز کار ماشین ابزار نصب کنید.
2. پایه فیکسچر مجهز به یک گل میخ کشش نقطه صفر را روی چاک قرار دهید و قفل را فعال کنید.
3. ایدهآل برای قطعات کار تک تکه، نمونهبرداری از قالب و کارهای تعمیر قالب.
حالت 2: ترکیب آرایه چند چاک
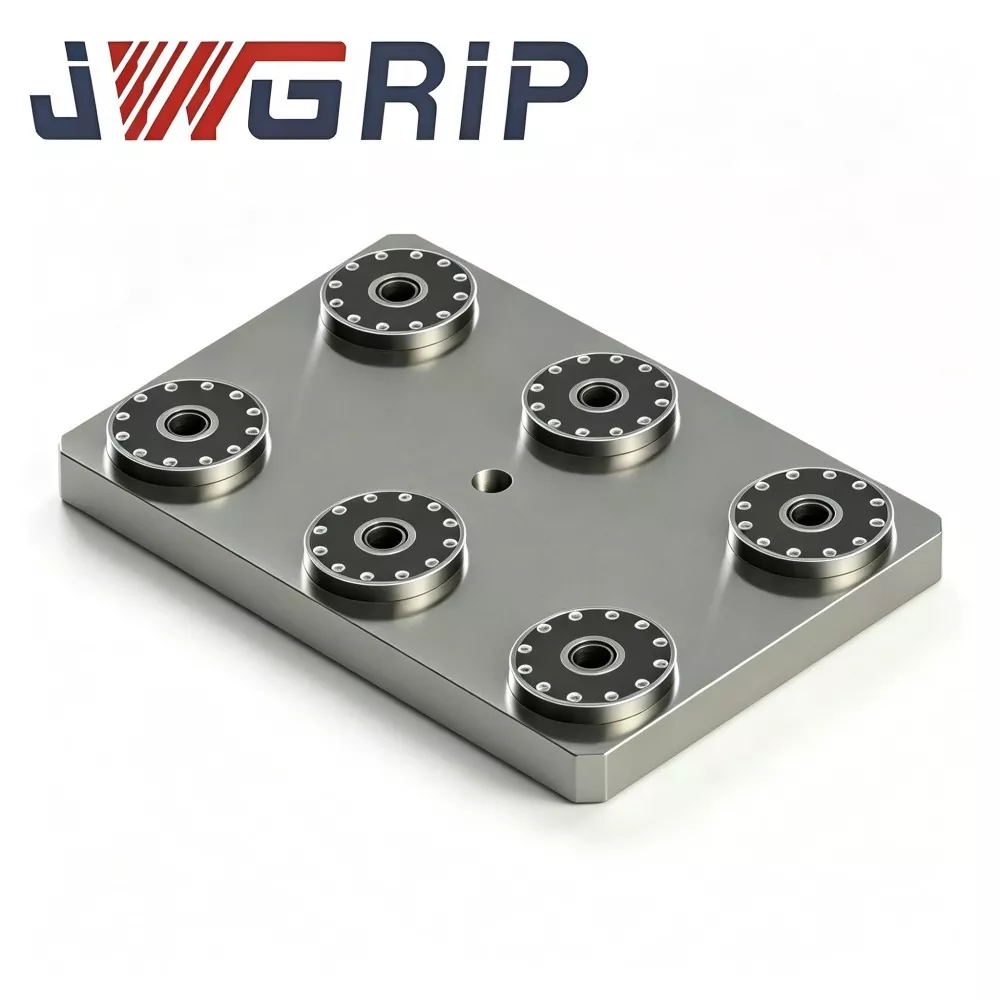
1. دو، چهار یا چند چاک تک مرکزی را روی میزهای کار Slot دستگاه ببندید. فاصله مرکز سفارشی را با توجه به ردپای پایه ثابت تنظیم کنید.
2. تعداد منطبقکنندههای کشش نقطه صفر را روی پایههای ثابت قرار دهید تا مکانیابی و گیره چند نقطهای را مشخص کنید.
تفاوت کلیدی در مقایسه با پالت های پیش ساخته دو مرکزی / چهار مرکزی: فاصله بین چاک ها در محل توسط مشتریان به جای از پیش تعیین شده در کارخانه پیکربندی می شود، که مناسب پایه های ثابت و غیر استاندارد است.
گردش کار کامل
1. پیچهای فلنج چاک را روی میز کار ماشینابزار محکم کنید.
2. پایه ثابت مجهز به گل میخ های کششی نقطه صفر را روی صفحه محل چاک قرار دهید.
3. هوای فشرده 0.5-0.7 مگاپاسکال را تامین کنید. پیستون داخلی مکانیزم بوش را برای اجرای قفل کششی به حرکت در می آورد.
4. پس از کامل شدن قفل، سیگنال تأیید موقعیت NPN خروجی میشود و دستگاه CNC چرخههای برش را شروع میکند.
5. پس از اتمام ماشینکاری، فشار هوا را آزاد کنید. بوش ها باز می شوند و پایه فیکسچر را می توان جدا کرد.
تکنیک ساخت
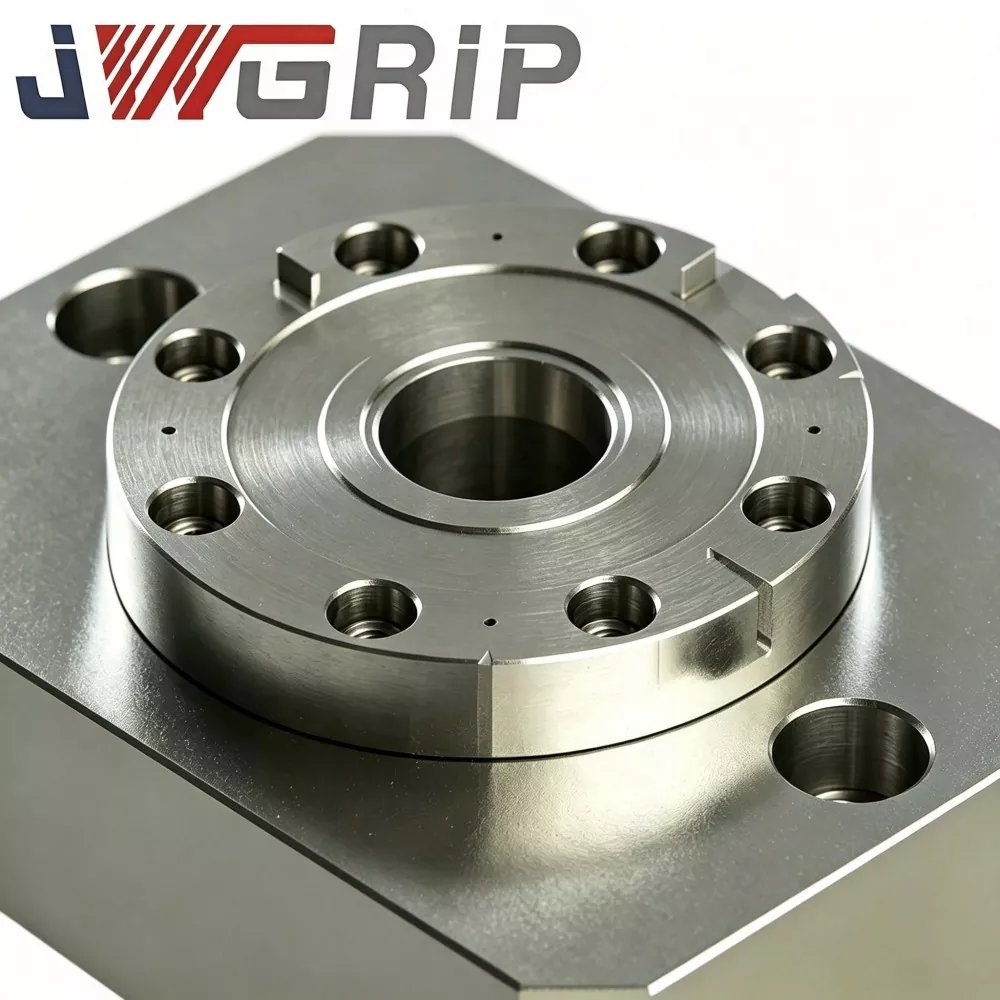
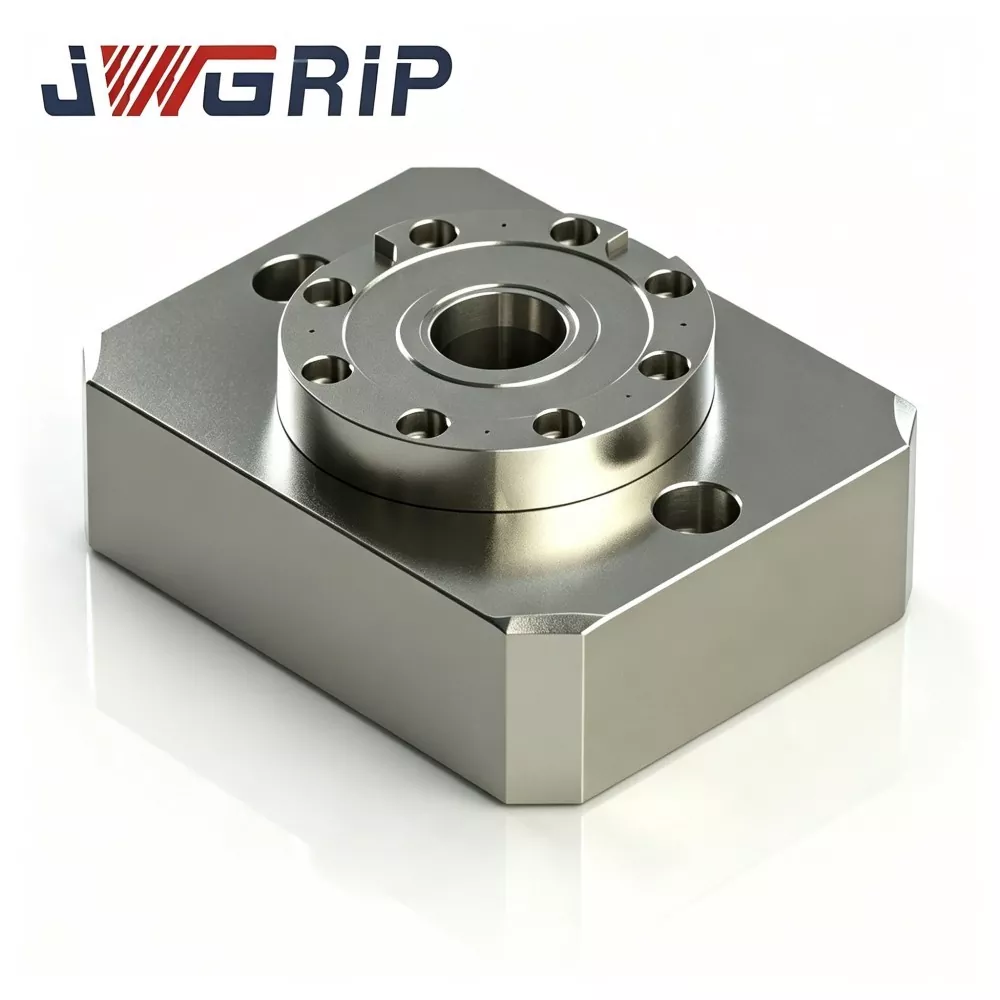
· زیرلایه چاک از فولاد آلیاژی خاموش شده و گرم شده استفاده می کند. برای حذف تنش باقیمانده تولید شده در پردازش CNC، قطعات خالی از چرخههای پیری دوگانه ماشینکاری، نیمه تکمیل و کاهش تنش دوگانه عبور میکنند. تحت شرایط آرایه آرایه، هر چاک دارای نیروی برش-ضربه متناوب است. استرس آزاد نشده باعث ایجاد ریز تغییر شکل نامرئی می شود و دقت مکان یابی مجدد را در طول زمان طولانی کاهش می دهد.
· بوش های موقعیت یابی از فولاد یاتاقان با سختی بالا استفاده می کنند. حفرههای داخلی بهعلاوه فینیشینگ فوقالعاده هونینگ دریافت میکنند تا عملکرد مکانیابی مجدد قابل اطمینان را برای هر چاک جداگانه تضمین کند.
نکته مهم برای استفاده از آرایه: دقت واجد شرایط چاک فردی با دقت کلی سیستم آرایه برابری نمی کند. پس از نصب چندین چاک بر روی میز کار، اپراتورها باید برای کالیبره کردن موقعیتهای متقابل بین چاکها، نشاندهنده و تراز دستی را انجام دهند. این تمایز اساسی از پالت های یکپارچه کالیبره شده در کارخانه است.

مزایای کاردستی
1. طرحبندی رایگان بدون محدودیتهای فاصله ایستگاه ثابت در مقایسه با پالتهای از پیش ساخته شده چند ایستگاهی یکپارچه، این چاکهای مدولار مستقل به کاربران اجازه میدهند تا فاصله مرکز چاک را آزادانه تعریف کنند. با پایه های ثابت غیر استاندارد و نامنظم سازگار می شود و نقطه درد موقعیت های سوراخ از پیش تعیین شده غیرقابل تغییر روی پالت های تمام شده را برطرف می کند.
2. مقرون به صرفه برای نمونهبرداری، سفارشهای تعمیر قالب با حجم کم و پراکنده، عملکرد تغییر سریع نقطه صفر را میتوان تنها با یک یا دو چاک، بدون سرمایهگذاری یکباره روی پالتهای چند ایستگاهی با اندازه کامل انجام داد. برای اصلاح قالب و نمونهبرداری نمونه با نرخ استفاده کم از ایستگاه کاری، هزینه سرمایه اولیه کاهش مییابد.
3. میزهای کاری فشرده با فضای نصب محدود تنظیم کنید. برخی از مراکز ماشینکاری 5 محوره و کوچک نمی توانند پالت های نقطه صفر یکپارچه با اندازه بزرگ را در خود جای دهند. چاک های تک مرکزی با فرم فشرده را می توان برای استفاده کامل از فضای محدود جدول T-slot پراکنده کرد.
4. توسعه فازی مناسب ظرفیت در مرحله اولیه پروژه، تعداد کمی چاک را برای نمونهبرداری آزمایشی مستقر کنید. وقتی حجم سفارش دیرتر افزایش یافت، به سادگی چاک های مشابه اضافی را برای ساخت آرایه های چند چاک خریداری کنید. واحدهای موجود کاملاً قابل استفاده با ضایعات سرمایه گذاری قبلی صفر هستند.
5. هم از عملیات دستی و هم از تعمیرات خودکار پشتیبانی کنید. اپراتورها میتوانند وسایل را به صورت دستی تعویض کنند. در همین حال پورت های پنوماتیک و رابط های سیگنال به سیستم های کنترل PLC متصل می شوند. پس از آرایش آرایه، کل سیستم ثابت می تواند با ربات های صنعتی برای بارگیری و تخلیه خودکار کار کند.
6. سازگار با گل میخ های کششی نقطه صفر استاندارد D20 در سری لوازم جانبی ما، پایه های ثابت موجود را می توان پس از مقاوم سازی گل میخ های کششی D20 مجدداً استفاده کرد و از سرمایه گذاری قبلی مشتریان در دارایی های ثابت محافظت می کند.
داستان های کاربردی
چاک موقعیت یابی نقطه صفر مرکز تک JWGRIP به طور گسترده در مغازه های قالب سازی و کارخانه های تولید قطعات دقیق کم حجم استفاده می شود. دو مورد میدانی نقاط قوت و همچنین محدودیت های ذاتی راه حل های مدولار را نشان می دهد.
مورد 1: کارخانه قالب سازی با اندازه متوسط
این مشتری عمدتاً به جای تولید تکراری انبوه، سفارشهای تعمیر قالب و نمونهبرداری محصول جدید را دریافت میکند.
· سرمایه گذاری اولیه: ۴ مجموعه چاک نقطه صفر تک مرکزی JWGRIP. بیشتر اوقات فقط 1-2 چاک برای نمونه برداری و تعمیر قالب کار می کنند. هنگامی که پایه های بزرگتر مورد نیاز است، چهار چاک در طرح آرایه مونتاژ می شوند.
· نتیجه: در مقایسه با خرید یک پالت کامل چهار مرکزی، هزینه خرید اولیه کاهش مییابد و نرخ استفاده از تجهیزات برای سفارشهای دستهای کوچک بهبود مییابد.
· محدودیت: هر بار که مشخصات پایه ثابت در حالت آرایه تغییر میکند، کالیبراسیون مجدد برای موقعیتهای نسبی چاک مورد نیاز است، که ساعتهای کار اضافی را صرف راهاندازی میکند.
مورد 2: پیمانکار فرعی قطعات دقیق
این کارخانه دارای چندین مرکز ماشینکاری 5 محوره فشرده است که فضای میز آنها نمی تواند پالت های استاندارد چند ایستگاهی نقطه صفر را در خود جای دهد.
· روی هر دستگاه 5 محوره دو چاک تک مرکزی JWGRIP نصب شده است. فاصله چاک تنظیم شده سفارشی با پایه های ثابت متعلق به خود آنها مطابقت دارد.
· تغییر سریع نقطه صفر در تجهیزات فشرده 5 محوره انجام می شود و این گلوگاه را می شکند که پالت های یکپارچه پیش ساخته را نمی توان روی میزهای کاری با اندازه کوچک نصب کرد.
گردش کار تولید را کامل کنید
1. آهنگری و تلطیف فولاد آلیاژی
2. ماشینکاری ناهموار
3. اولین کاهش استرس پیری
4. نیمه تمام
5. پیری کاهش دهنده استرس ثانویه
6. سنگزنی فوقالعاده دقیق برای وجههای مبنا
7. اتصالات پرس بوشینگ
8. مونتاژ مدار پنوماتیک و اجزای سیگنال
9. تست فشار نگهداشتن هوا
10. بازرسی دقیق تک واحدی مستقل
11. درمان حفاظتی ضد زنگ
12. بستهبندی درجه صادرات
چک لیست بازرسی
· تست مستقل تکرار موقعیت و دقت برای هر چاک
· تست هواگیری 5 دقیقه ای هواگیر. حداکثر افت فشار مجاز ≤0.02 مگاپاسکال
· تست عملکردی قفل-باز کردن چرخه
· تأیید عملکردی سیگنال-خروجی-منطق
نکات ارزیابی
1. ارزیابی الگوی تولید خود را در اولویت قرار دهید. چاکهای تک مرکزی JWGRIP را برای کارهای نمونهبرداری-تعمیری، پایههای ثابت نامنظم غیر استاندارد یا ماشینهایی با فضای میز محدود انتخاب کنید. برای تولید طولانی مدت با حجم انبوه 2-4 ایستگاه ثابت، پالت های یکپارچه یکپارچه برای کاهش بار کاری کالیبراسیون در محل توصیه می شود.
2. اگر طرحبندی آرایه چند چاک برنامهریزی شده است، طرحبندی شیار T-ابزار ماشین را بررسی کنید تا فاصله نصب فلنج را تضمین کنید. ساعات کار کافی را برای نشان دادن و کالیبراسیون روی ماشین رزرو کنید.
3. فشار منبع هوای کارگاه را در محدوده 0.5-0.7 مگاپاسکال ثابت نگه دارید. نقاط IO سیگنال PLC NPN را برای پروژه های اتوماسیون محور رزرو کنید.
4. مشخصات pull-stud نقطه صفر در محل را تأیید کنید. نسخه استاندارد متناسب با گل میخ های کششی D20 است. مجموعه های بوش داخلی سفارشی در صورت درخواست برای اندازه های دیگر میخ کشی در دسترس هستند.
عملیات عملیات
· چکهای تک مرکزی را با پیچهای فلنج به میز کار ببندید. کاملاً مطابق با الزامات گشتاور-مقدار سفت کنید. گشتاور ناکافی باعث حرکت میکرو بدنه چاک در حین برش می شود و به دقت مکان یابی آسیب می زند. گشتاور بیش از حد باعث تغییر شکل بستر چاک می شود.
· فیلتر آب-روغن را در قسمت جلویی ورودی هوا نصب کنید تا رطوبت و ناخالصی ها را مسدود کند و از زنگ زدگی و سایش بوش که منجر به رانش دقت می شود، جلوگیری کند.
· پس از هر 80 تا 100 ساعت کاری تجمعی، آئروسل روان کننده خشک را روی بوش های چاک اسپری کنید. روغن موتور مایع اکیداً ممنوع است، زیرا روغن براده های فلزی را به دام می اندازد و باعث خرابی گیر کردن بوش می شود.
· در هر تغییر شیفت با هوای فشرده، محل قرارگیری چاک را تمیز کنید.
· تحت پیکربندی آرایهبندی: هر زمان که چیدمان چاک تغییر میکند، اپراتورها باید موقعیتهای چاک متقابل را دوباره نشان داده و دوباره کالیبره کنند. پارامترهای مختصات قدیمی را نمی توان به طور مستقیم مورد استفاده مجدد قرار داد.
· از ضربههای شدید و ضربهگیر چاک در محل قرارگیری صورت خود اجتناب کنید. برخورد باعث از بین رفتن دائمی دقت واحد می شود.
بسته بندی و حمل و نقل
· بسته بندی: هر چاک جداگانه از کارتن ضد ضربه صادراتی مستقل با محافظ داخلی فوم استفاده می کند. سفارشات مولتی چاک انبوه از جعبه های چوب جامد درجه صادرات استفاده می کنند.
· مدت زمان استاندارد: 13-19 روز کاری. SKUهای استاندارد منتخب برای ارسال سریع در انبار نگهداری می شوند.
پشتیبانی پس از فروش
· گارانتی: 12 ماه گارانتی کامل عیوب ساخت واحدهای تکی چاک را پوشش می دهد. دقت موقعیت متقابل مجموعه آرایه پس از نصب مشتری در محل، از ضمانت حذف می شود، که به کار راه اندازی سمت مشتری تعلق دارد.
· اسناد فنی: اسناد عملیات آنلاین و نقشه ها ارائه شده است.
· خدمات پولی: پشتیبانی فنی از راه دور برای سفارشات با حجم انبوه در دسترس است.
· اصلاح سفارشی: تنظیم ابعاد فلنج، تغییر مشخصات pull-stud قابل تحقق است.
· ارزیابی نمونه: نمونه ارزیابی تک چاک را می توان ترتیب داد. خریدار باید هزینه حمل و نقل نمونه را بر عهده بگیرد.
سوالات متداول
Q1: آیا موقعیت های متقابل چند چاک در طرح آرایه از قبل در کارخانه کالیبره شده است؟
A: خیر. بازرسی از سمت کارخانه فقط دقت را برای هر چاک مستقل تضمین می کند. پس از نصب آرایه روی میز کار ماشین ابزار، فاصله مرکزی و موازی سازی بین چاک ها نیاز به نشان دادن و کالیبراسیون دستی روی ماشین توسط مشتریان دارد. این یک ویژگی ذاتی واحدهای مدولار است.
Q2: در چه سناریوهایی باید از انتخاب این چاک موقعیت یابی نقطه صفر تک مرکزی اجتناب کنم؟
A: برای تولید حجم انبوه با چیدمان ایستگاه ثابت، پالت های یکپارچه یکپارچه برای حذف کارهای کالیبراسیون مکرر ترجیح داده می شوند. همچنین اگر کارگاه شما فاقد تکنسین های آشنا با کار نشان دادن شماره گیری و تراز کردن باشد، برای استقرار آرایه در مقیاس بزرگ توصیه نمی شود.
Q3: آیا این چاکها میتوانند با پالتهای نقطه صفر موجود من ترکیب شوند؟
پاسخ: پایه های فیکسچر را می توان به اشتراک گذاشت تا زمانی که مشخصات pull-stud از استاندارد D20 پیروی کند. حتی برای طرحبندیهای مختلط، کالیبراسیون روی ماشین برای موقعیتهای نسبی همچنان اجباری است.
Q4: آیا چاک موقعیت یابی نقطه صفر مرکز تک مرکز JWGRIP روی ماشین های 5 محوره کار می کند؟
ج: بله. ردپای جمع و جور آن برای تجهیزات 5 محوره با اندازه فشرده مناسب است. ارزیابی خطرات برخورد بین حرکت فیکسچر، چاک و شیب دوک در مرحله انتخاب.
بینش تصمیم گیری تدارکات
قدرت اصلی چاک موقعیت یابی نقطه صفر تک مرکز JWGRIP در انعطاف پذیری مدولار نهفته است. این ساعتهای کار راهاندازی در محل را برای فاصله ایستگاهها با قابلیت تنظیم آزادانه، سازگاری گسترده با ماشینآلات و سرمایهگذاری مرحلهای با قابلیت توسعه معامله میکند.
این واحد مدولار در مقایسه با پالتهای یکپارچه یکپارچه به طور جهانی "برتر" نیست. این روشهای تولید خاص را هدف قرار میدهد: نمونهبرداری نمونه اولیه و تعمیر قالب، وسایل غیر استاندارد نامنظم، ماشینهای CNC با اندازه کوچک، و کارخانههایی که گام به گام سیستم نقطه صفر را برنامهریزی میکنند.
ارسال استعلام
اطلاعات تماس
-
نشانی
شماره 44، جاده کارآفرینی دانینگ، شهر هومن، شهر دونگوان، استان گوانگدونگ، چین
-
تلفن
-
پست الکترونیک
به ارسال درخواست به JWGRIP خوش آمدید. تیم فنی و فروش حرفه ای ما انتخاب وسایل رایگان، طراحی راه حل سفارشی و نقل قول دقیق را ارائه می دهد.

توصیه های خبری